Высокий узкий или низкий широкий ЦКТ: как форма влияет на брожение
Разбираем геометрию цилиндро-конического танка (H:D и угол конуса) как инженерный параметр выбора под лагер — с формулами и цифрами вместо совета «проконсультируйтесь со специалистом».
Технолог заказывает цилиндро-конический танк на 2000 литров «под объем и цену» — и получает ЦКТ, где под сусло реально уходит заметно меньше номинала — из-за заниженного запаса на пену (базовая норма 18-25% от объема начального сусла, для высоких узких танков еще +5%) полезный объем может быть на несколько сотен литров меньше паспортного. Заодно рубашка охлаждения снимает тепло брожения заметно медленнее, чем у соседнего завода с тем же паспортным объемом, а через несколько варок в нижнем люке находят непромытую полосу на конусе. Дело не в стране производства — дело в том, что при заказе никто не спросил у поставщика два числа: соотношение высота:диаметр цилиндрической части (H:D) и угол конуса. Если вы уже сравниваете предложения разных заводов и хотите купить ЦКТ, который держит объем, температуру и промывается без сюрпризов, эти два параметра решают больше, чем толщина металла в прайсе.
Коротко: какую геометрию просить под лагер
Современный отраслевой стандарт, сложившийся с середины 1980-х: H:D примерно 2:1, при этом столб жидкости не должен превышать 12-13 метров. До 1985 года ориентировались на более вытянутую форму — H:D около 3,5-5:1, без оглядки на стоимость металла и монтаж. Для ускоренного брожения или брожения под давлением вытянутая геометрия используется и сегодня: H:D около 3,5-4:1, источники не поясняют, почему именно такая геометрия для этого режима сохраняется; возможная причина (наше предположение, не цитата) — интенсивное выделение CO2 само создает конвекцию.
Угол конуса современных ЦКТ — 60-75°. Оптимальный съем дрожжевого осадка дает угол 60-70° в сочетании с электрополировкой внутренней поверхности конуса. В линейке Hudson угол закладывается в диапазоне 50-70° по согласованию с заказчиком под конкретный проект.
Это и есть тот параметр, который решает, получите ли вы через полгода эксплуатации ровный лагер и температурный разброс по высоте танка, или недомытый конус после каждой CIP-мойки. Детали и формулы — ниже; общий разбор того, как выбирают объем и комплектацию ЦКТ, — в статье «Как выбрать ЦКТ».
Почему H:D определяет площадь охлаждения на литр — и почему это критичнее именно для лагера
Геометрия танка — не эстетика завода, а прямой множитель площади рубашки, которая снимает тепло брожения. При фиксированном объеме боковая площадь цилиндра на литр считается по формуле:
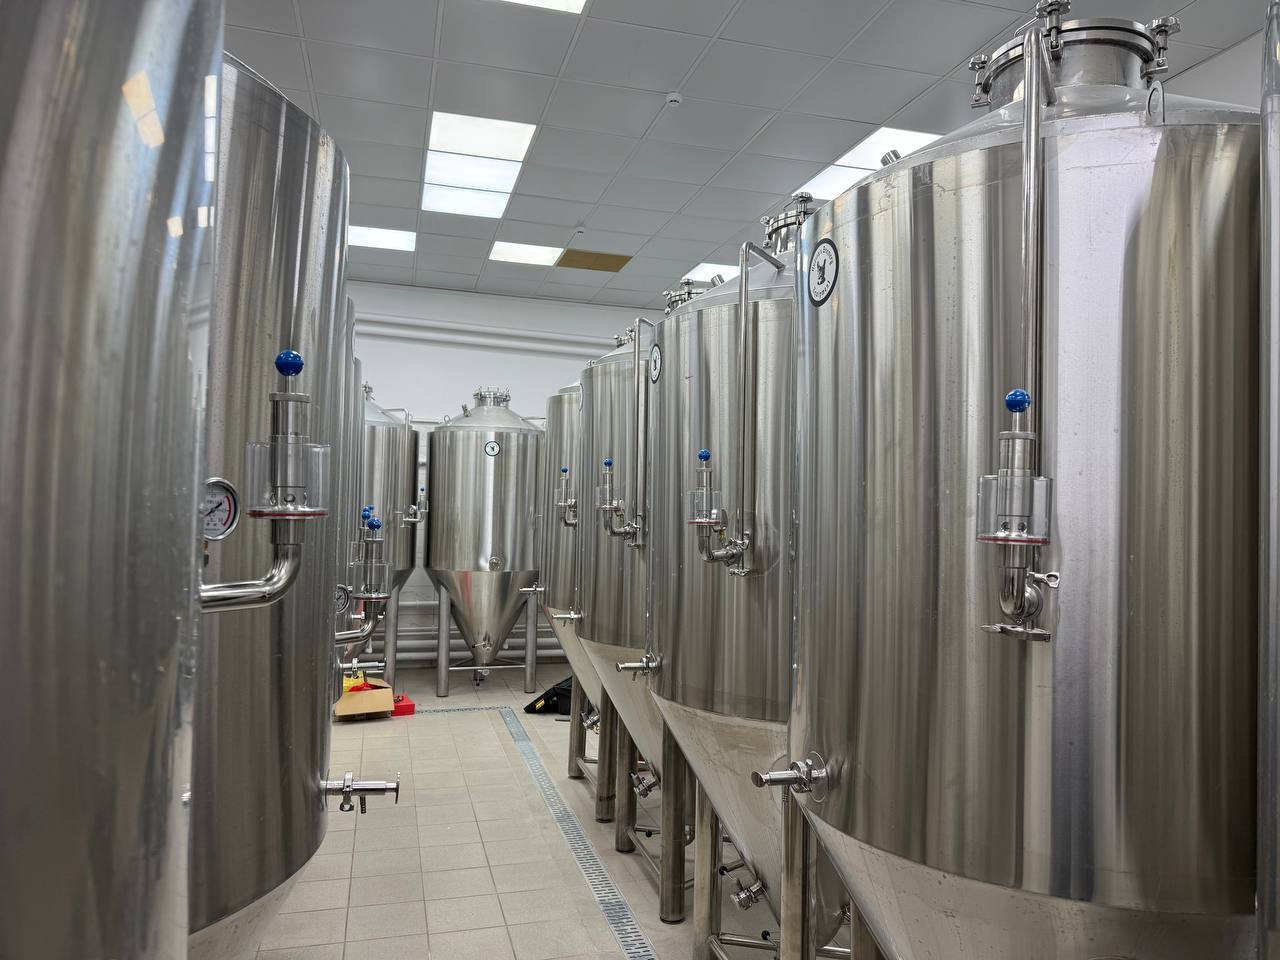
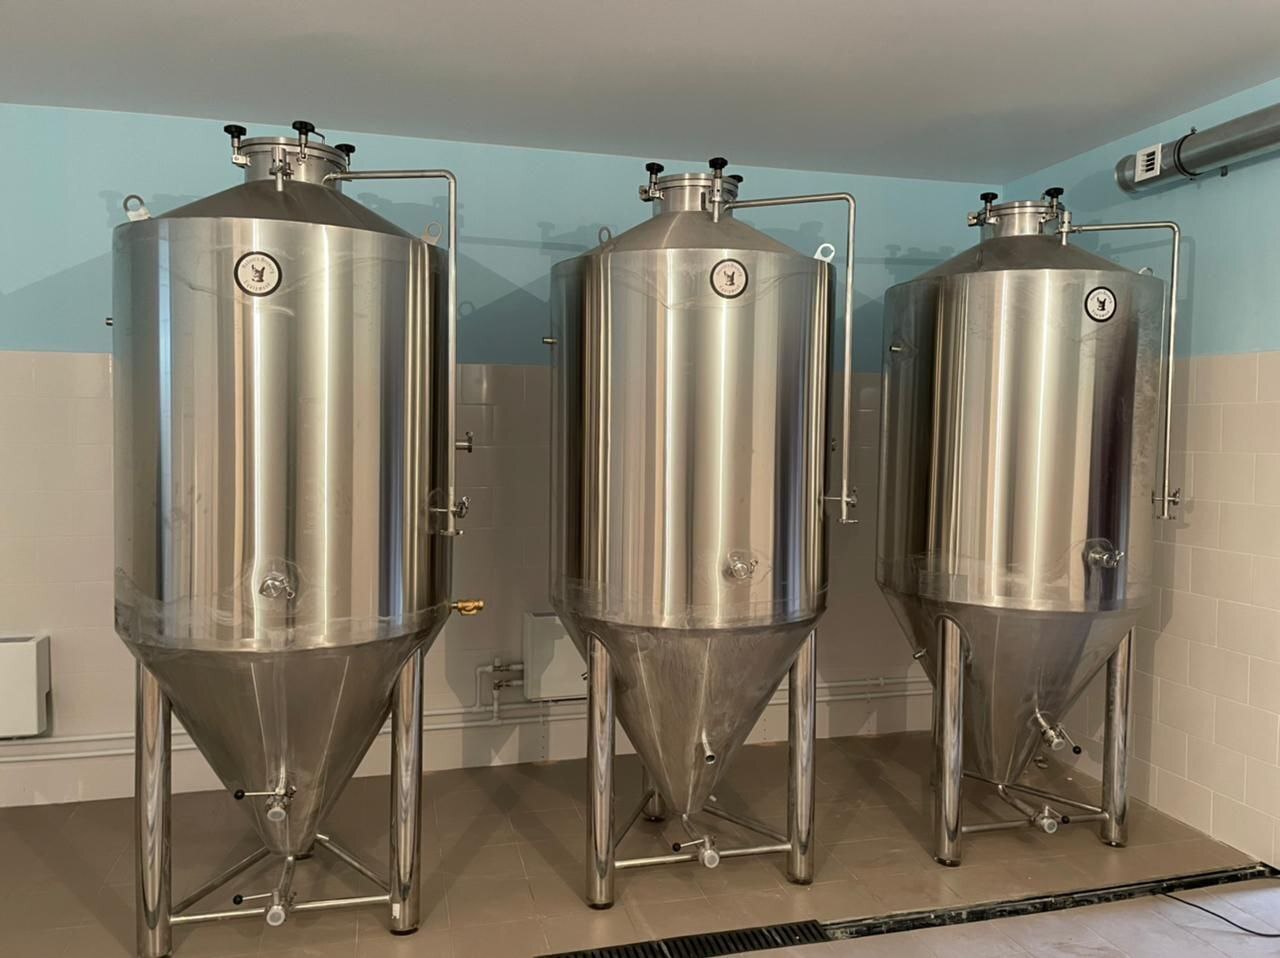
 На фото: ЦКТ-1000 — смотреть в каталоге
S/V = 2 × (2π × k / V)^(1/3), где k = H:D (отношение высоты цилиндра к диаметру), V — объем цилиндрической части.
По этому расчету при одинаковом объеме танк с H:D=3:1 дает примерно на 26% больше боковой площади рубашки на литр, чем танк с H:D=1,5:1; при сравнении H:D=3:1 против 2:1 разница уже меньше — около 14-15%. Это геометрическая оценка самой площади, без учета конуса, купола и реального коэффициента теплопередачи рубашки — ориентир для сравнения предложений, а не гарантированная мощность охлаждения в кВт. Подробно про саму рубашку и ее конструкцию — в статье «Рубашка охлаждения ЦКТ: какая нужна».
Дальше вступает температурный режим лагера. Главное брожение в промышленных ЦКТ на несколько варок обычно идет при 12-14°C, а лагеринг — в диапазоне от +3 до -2°C. На стадии активного брожения интенсивное выделение CO2 создает сильную естественную конвекцию, которая сама выравнивает температуру по высоте танка: отклонение порядка 0,3°C почти независимо от формы. А вот на стадиях со слабым выделением газа — конец брожения, холодная выдержка — конвекция ослабевает, и тогда отношение диаметра к высоте столба жидкости начинает заметно влиять на то, успевает ли холод от рубашки дойти до центра и верха танка.
Отсюда логический вывод (это интерпретация, а не прямая цитата источника, но связь прямая): форма ЦКТ критичнее именно для лагера, чем для эля, потому что у лагера есть протяженная холодная фаза лагеринга с минимальным CO2 — ровно та стадия, где слабеет естественная конвекция и включается геометрия. У эля процесс обычно короче и теплее, длинной холодной паузы со слабой конвекцией нет.
| Критерий | Высокий узкий (H:D≈3-4:1) | Низкий широкий (H:D≈1,5-2:1) |
|---|---|---|
| Площадь рубашки на литр | Больше (на ~26% больше, чем у низкого широкого) | Меньше |
| Расход CIP на литр объема | Меньше | Больше, на 15-25% в среднем (пример для H:D=3:1 против 1,5:1 — см. раздел про мойку) |
| Требования к потолку | Нужен высокий потолок | Вписывается в невысокое помещение |
| Запас на пену | +5% сверх базовых 18-25% | Базовые 18-25% |
| Монтаж и доставка | Сложнее из-за габарита по высоте | Проще |
| Поправка на гидростатический столб | Обязательна | Эффект слабее |
Угол конуса: полный слив дрожжей или воронка с потерями пива
Угол наклона стенки конуса у современных ЦКТ — 60-75°, и это совпадающая цифра у нескольких независимых инженерных источников. Оптимальный съем дрожжей — при угле 60-70° и электрополированной поверхности конуса. При угле 60° высота конуса геометрически равна 0,866 от диаметра танка (при радиусе r высота h = r × тангенс 60°) — это прямое следствие самого угла, а не отдельный параметр, который можно выбрать независимо.
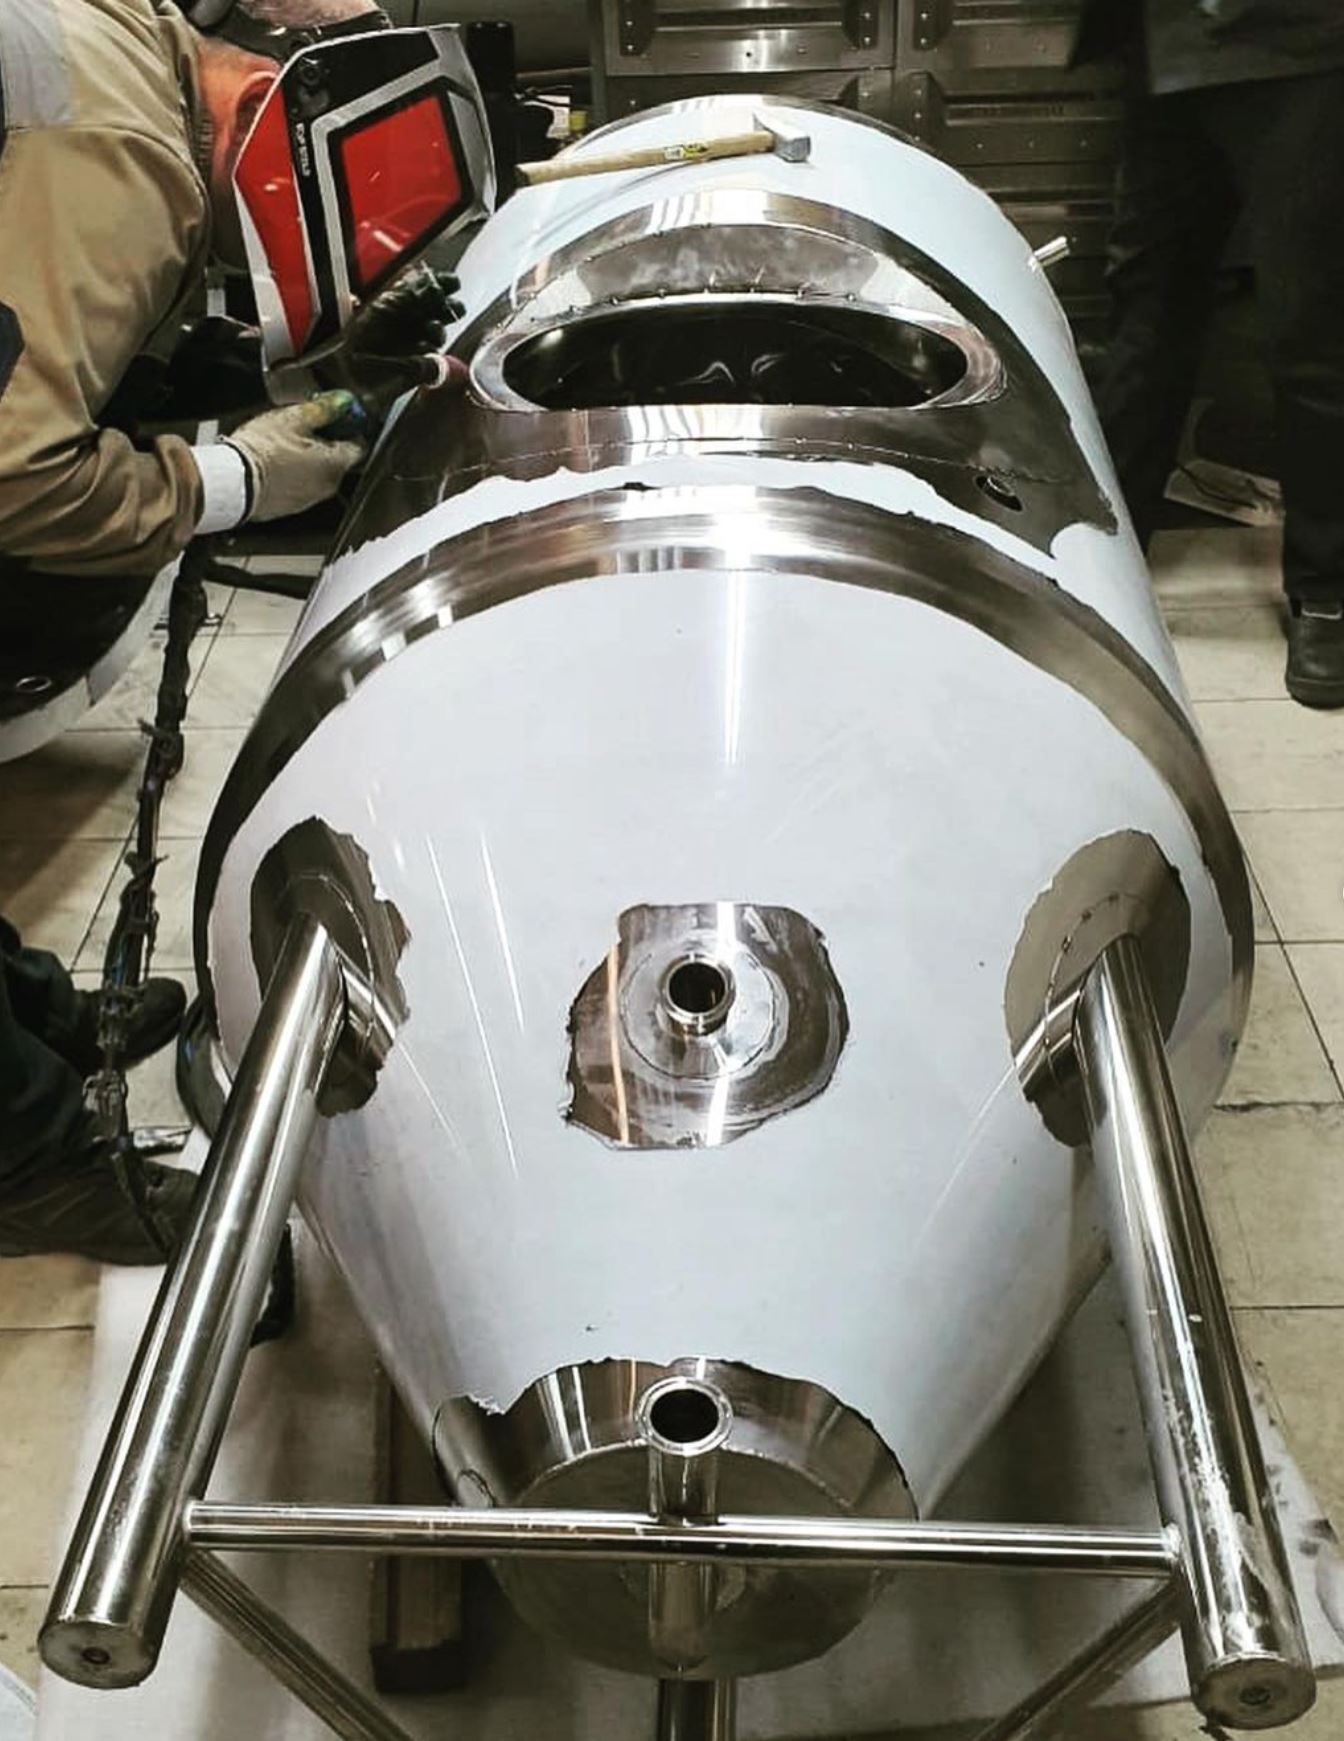
Если внутренний угол конуса слишком пологий, дрожжи у стенок оседают медленнее, чем в центре сечения. Горизонтальная граница между осадком и пивом разрушается, образуется воронка, в которую затягивается пиво — отделить его от дрожжей потом получится только с заметными потерями.
Развилка простая. Угол круче, ближе к 70° — плотнее и полнее съем осадка, но при том же диаметре растет общая высота танка, что может упереться в ограничение по потолку. Угол площе, ближе к 50° и ниже — экономит высоту, но у нижней границы диапазона растет риск неполного слива и той самой воронки.
По внутренним наблюдениям Hudson (это практический ориентир, не отраслевой норматив, и он не привязан именно к углу конуса — это общая оценка разницы между аккуратным и неаккуратным съемом осадка) на объеме 2000 л разница может достигать 25-40 литров потерь пива с партии. Если завод предлагает «срезать» угол конуса ради экономии высоты под транспортировку или монтаж, риск неполного слива стоит обсудить отдельно — отдельного кейса Hudson, где потери именно из-за угла посчитаны в литрах, у нас нет.
Запас на пену и поправка на гидростатическое давление
Базовый запас на подъем пены при низовом брожении — 18-25% от объема начального сусла. Для высоких узких танков и для брожения с повышенной температурой к этому добавляется еще 5% сверх базовой нормы. Это и есть основная причина, по которой номинальный объем в паспорте и реально используемый под сусло объем — разные числа: высокий узкий танк номинального объема фактически отдает под сусло меньшую долю, чем низкий широкий той же вместимости.
На стадии дображивания лагера запас на пену нужен намного меньше — интенсивность пенообразования падает вместе с интенсивностью брожения: 5-8% при холодной выдержке без активных процессов, 10-12% если еще идет расщепление диацетила, и до 25% при подсеве завитков молодого пива (кройзен). Если завод проектирует запас на пену как одно фиксированное число на весь цикл, а не под стадию процесса, расчет полезного объема будет неточным.
Для высоких ЦКТ обязательна еще одна поправка — на гидростатический столб жидкости: давление у дна конуса выше, чем на поверхности, на величину этого столба. Пример из промышленной практики: при температуре 14°C и столбе жидкости 12 метров добавка давления к шпунтованию уже составляет 0,8 бар. Для крафтовых ЦКТ высотой 2-4 метра эффект пропорционально меньше, но физика та же — без поправки низ высокого танка окажется перешпунтован относительно верха.
CIP-мойка: куда не достает факел в узком и широком танке
Требуемый расход моющего раствора привязан не к объему танка, а к длине его окружности: по формуле из Kunze (это единственный источник на эту цифру) — около 30 гл/ч на каждый метр окружности. При одинаковом объеме у низкого широкого танка окружность (а значит и нужный расход CIP) примерно на 26% больше, чем у высокого узкого — тот же коэффициент, что и в разнице площади рубашки, только выраженный через диаметр. Эту цифру стоит воспринимать как оценку, полученную экстраполяцией промышленной формулы (пример дан для диаметра порядка 4,2 м) на крафтовый диапазон диаметров 0,5-1,5 м, а не как проверенный на малых объемах норматив.
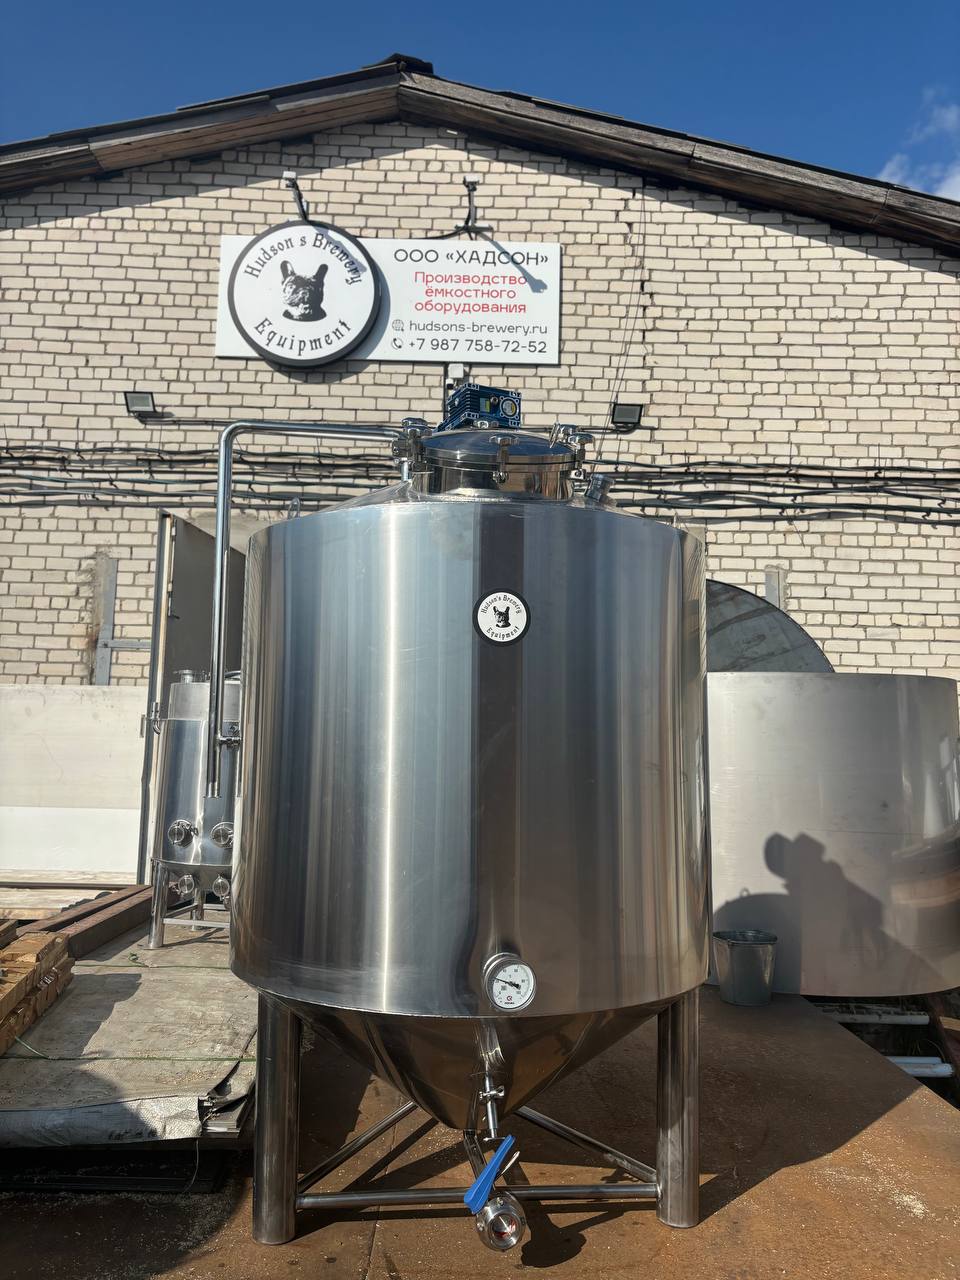
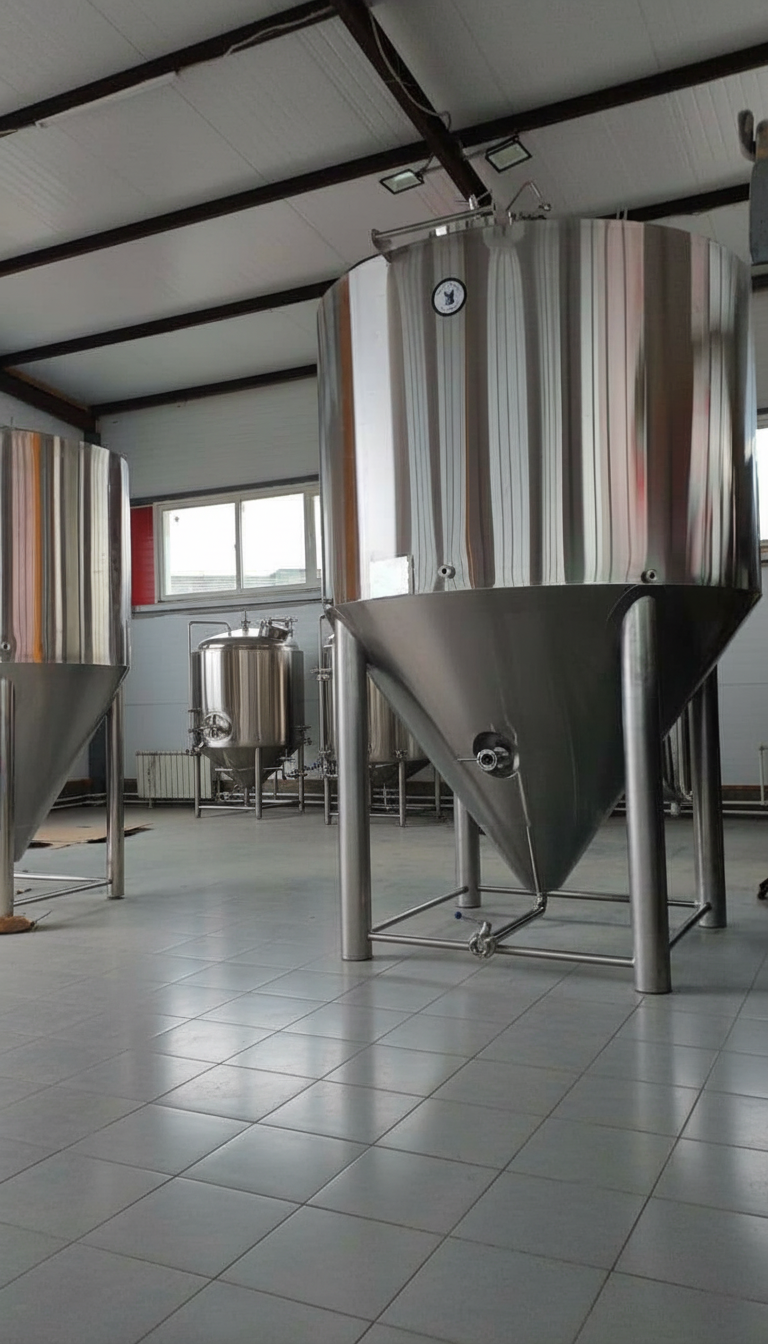 На фото: ЦКТ-2000 — смотреть в каталоге
На практике непромытые зоны контролируют штатной процедурой: через нижний люк диаметром около 50 см периодически осматривают стенки и конус на предмет невымытых островков после цикла CIP. Для больших танков статические моющие головки не справляются с полным покрытием — нужны ротационные струйные головки. Точный порог диаметра, при котором статика перестает работать, источники не называют — это стоит уточнять отдельно у поставщика CIP-оборудования при проектировании станции под конкретную линейку ЦКТ.
Итог для сравнения предложений заводов: если моющая головка в комплектации подобрана «под объем», а не под диаметр танка, факел может не докрывать дальние участки стенки широкого низкого резервуара — и непромытые зоны найдутся не на приемке, а через несколько варок, по инфицированию или случайно при осмотре через нижний люк.
Таблица пропорций, типовые ошибки и чек-лист для расчета
| Сценарий | H:D | Угол конуса |
|---|---|---|
| Обычное низовое брожение, невысокий потолок | 1,5-2:1 | 60-70° |
| Обычное брожение, запас по высоте есть | 2-3:1 | 60-70° |
| Ускоренное брожение / брожение под давлением | 3,5-4:1 | 60-70° |
| Жесткое ограничение по потолку, приоритет объема | 1,5:1 | 55-65° как компромисс |
Это наша практическая систематизация на основе точек из источников (современный стандарт ≈2:1, до 1985 г. — 3,5-5:1, ускоренный/под давлением — 3,5-4:1); промежуточные границы 1,5-2:1 и 2-3:1 — не отдельно подтвержденные отраслевые категории, а интерполяция между ними.
Шесть типовых ошибок при выборе ЦКТ, которые видно уже после нескольких варок:
- Покупка «по объему и цене» без вопроса про H:D и угол конуса — танк спроектирован под чужую задачу, а не под ваш лагер.
- Заказ впритык без +5% запаса на пену для высокого узкого танка или повышенной температуры брожения — риск, что пена забьет предохранительный клапан.
- CIP-головка, подобранная по объему танка, а не по диаметру и окружности — недомытые зоны на дальних участках конуса.
- «Срезанный» угол конуса ради экономии высоты под потолок или транспортировку — худший съем дрожжей, воронка, потери пива вместе с осадком.
- Давление шпунтования без поправки на гидростатический столб — перешпунтованное пиво у дна конуса или недобор CO2 у купола.
- Сравнение заводов только по давлению рубашки и толщине металла, без вопроса про H:D — при одинаковом объеме и толщине рубашка низкого широкого танка объективно дает меньше площади охлаждения на литр, но в цене «за танк» это не видно.
Отдельная развилка: ускоренное брожение или брожение под давлением позволяет держать более высокое H:D (3,5-4:1) даже там, где обычная схема потребовала бы низкого широкого танка (источник не поясняет причину; связь с конвекцией от CO2 — наше предположение по аналогии с фактом про активное брожение). Но это не снимает проблему длинной холодной лагерной паузы: там выделение CO2 минимально, и форма снова становится решающим фактором однородности температуры.
По оборудованию Hudson: ЦКТ-1000 — угол конуса 50-70° по согласованию с заказчиком (это подтверждено внутренней спецификацией Hudson — карточками ckt-1000/2000/3000). Честно: сегодня в карточках ЦКТ-1000/2000/3000 нет явного параметра H:D как отдельной опции выбора для клиента — это ровно то, о чем эта статья: спрашивайте H:D и угол конуса, а не только объем и цену.
Чтобы получить расчет под конкретный лагер, а не «стандартный ЦКТ», сообщите нам шесть исходных данных: объем варки, сорт (лагер или эль), режим брожения (обычный, ускоренный, под давлением), ограничение по высоте потолка в цехе, требования к CIP-станции и желаемое H:D с углом конуса, если вы уже определились. Этого достаточно, чтобы подобрать геометрию под ваш процесс, а не подгонять процесс под чужую форму танка. Подробнее о расчете диаметра под высоту цеха — в статье «Как рассчитать диаметр емкости под высоту цеха», а каталог ЦКТ с уточнением параметров под пивоварню — в разделе оборудования для пивоварен и в каталоге ЦКТ.