Сколько форфасов нужно пивоварне при ежедневной варке
Формула и цифры: сколько форфасов нужно ставить в линию при ежедневной варке — не по объему варки, а по частоте розлива. Пример на 500 и 1000 л в сутки, цены на тару и охлаждение.
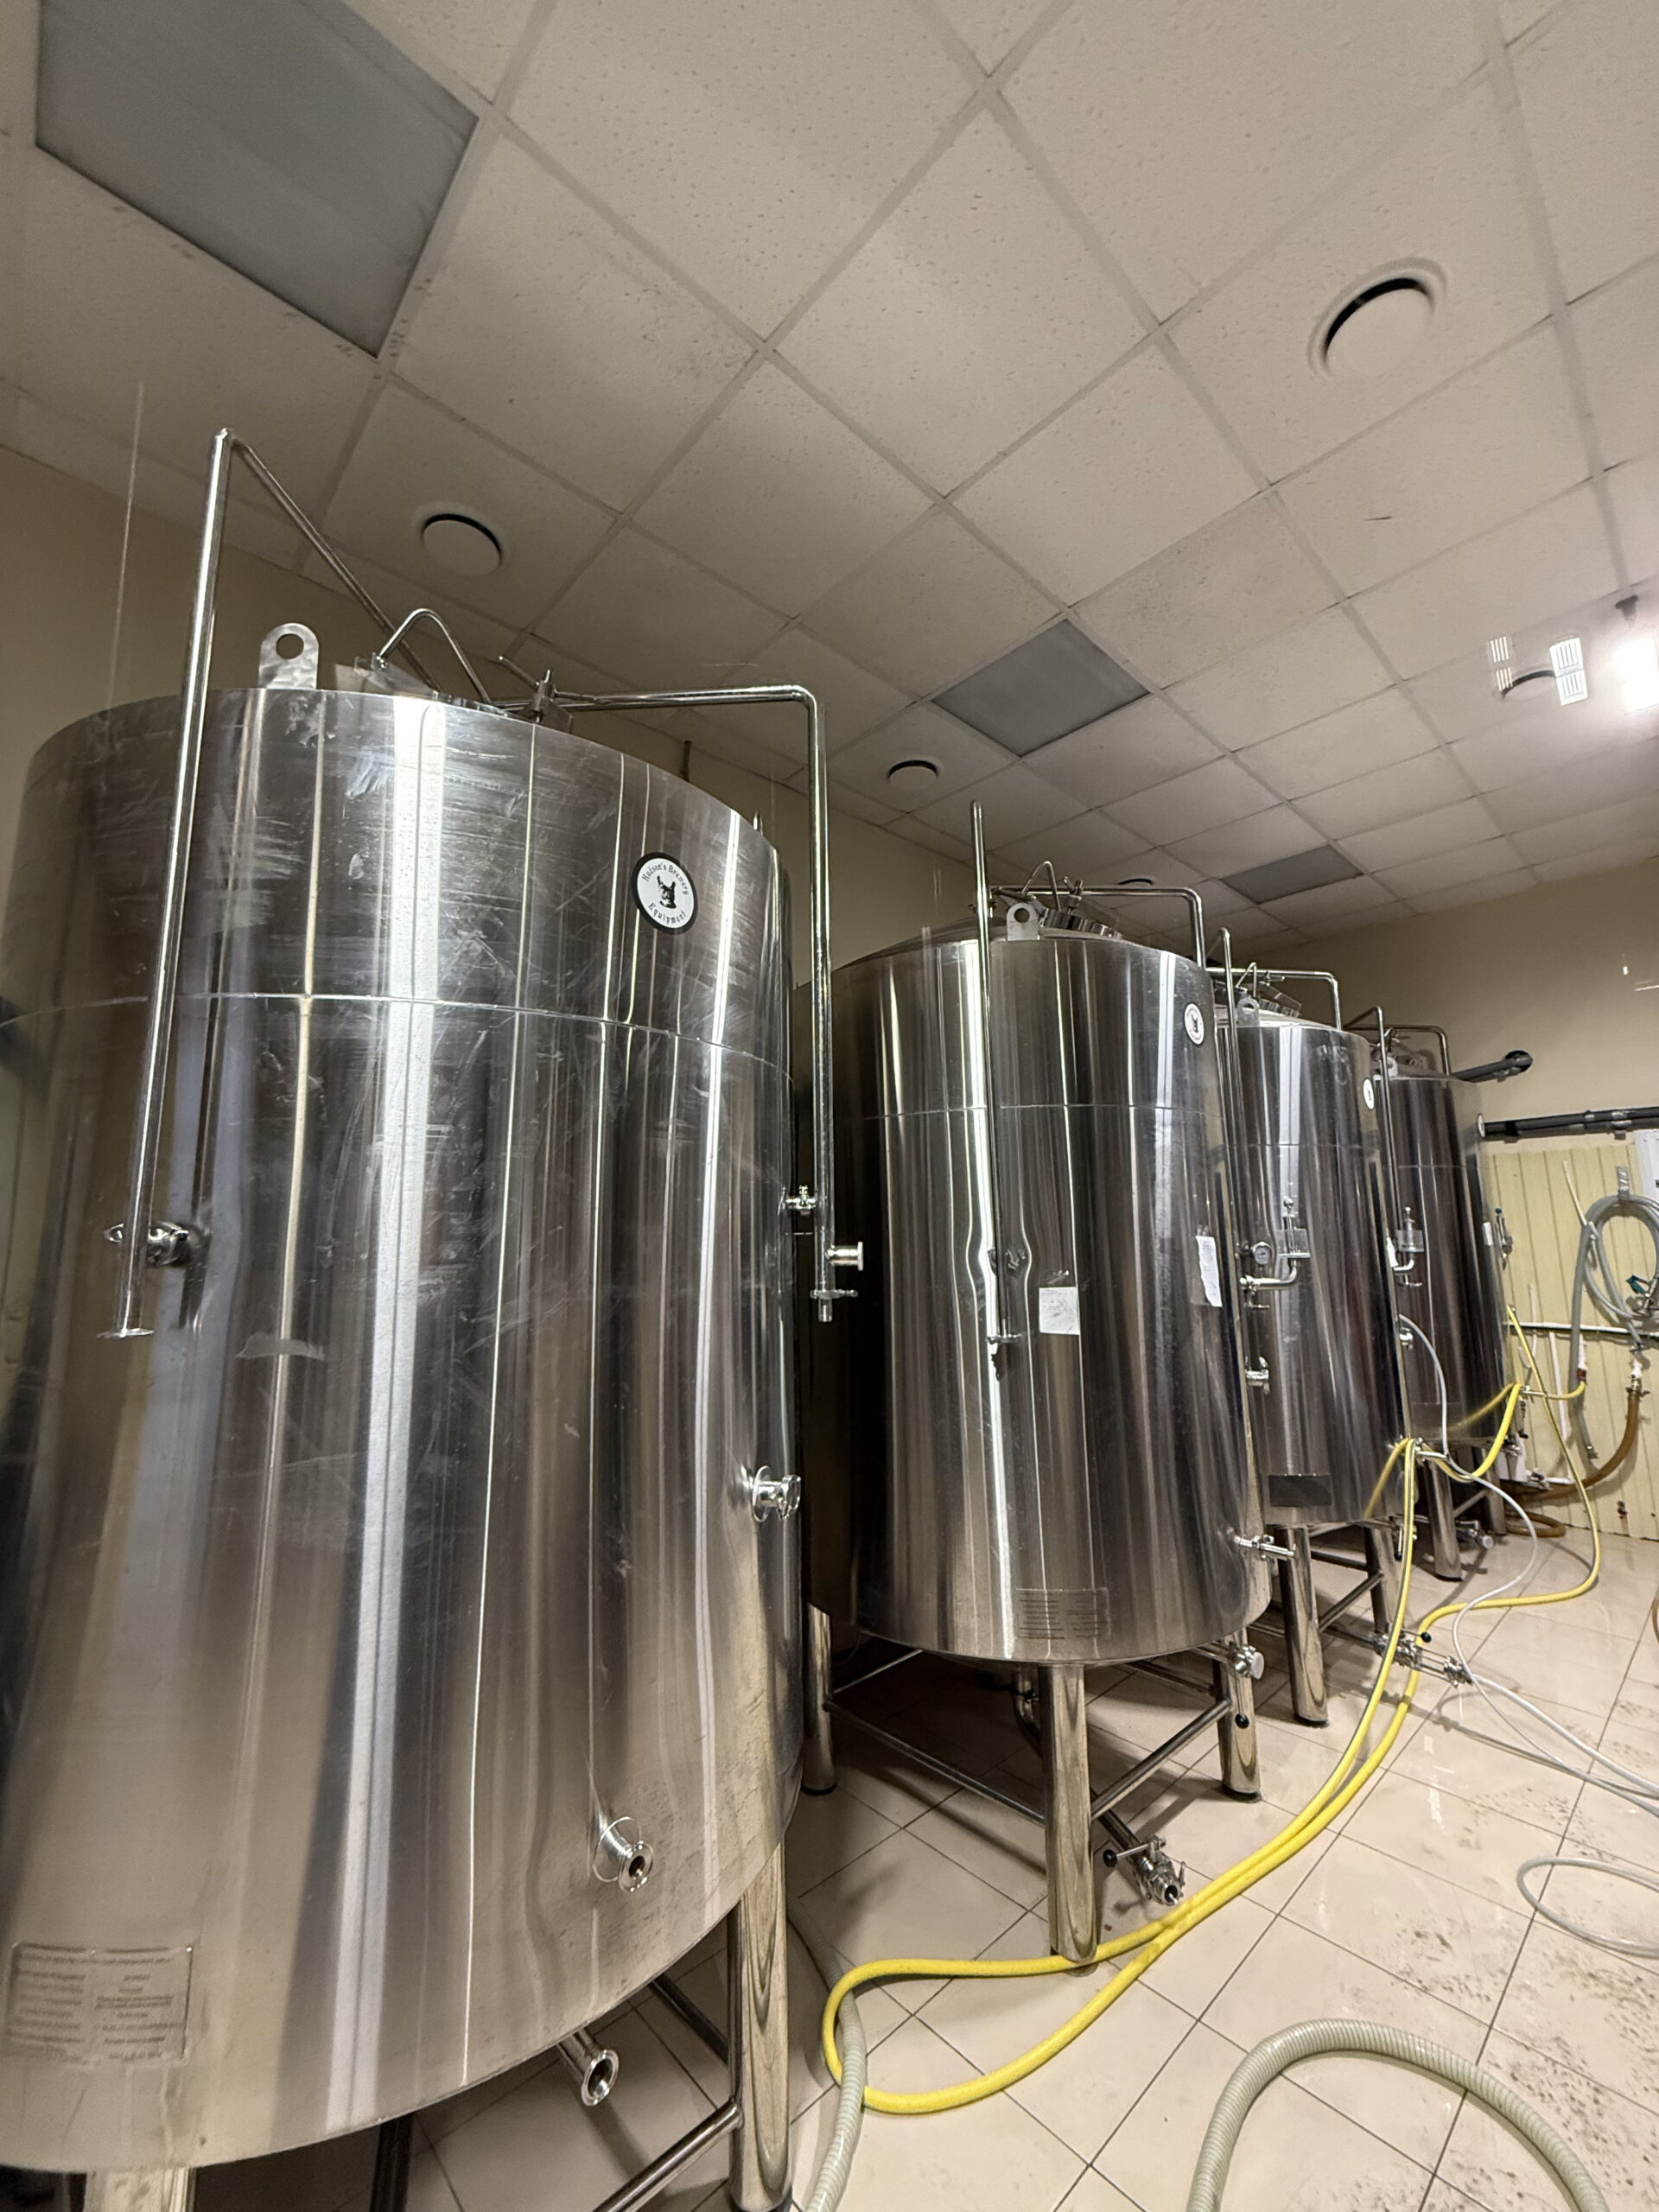
Варочник каждый день выдает новую партию, ЦКТ дображивают по графику — а форфасов под готовое пиво не хватает, и линия встает не из-за оборудования, а из-за тары. Частый вопрос технологов, которые считают смету на расширение: сколько форфасов нужно пивоварне, чтобы ежедневная варка не упиралась в это узкое место. Интуитивный ответ «один форфас на одну варку» здесь не работает: при варке 500 л в сутки и розливе раз в неделю нужно семь форфасов по 500 л, а не один-два «на глазок». Это прямое следствие формулы, которую разбираем по шагам ниже — заодно посчитаем, во что обходится такой парк и охлаждение под него.
Коротко: формула — сколько форфасов нужно пивоварне
Количество форфасов в линии зависит не от объема одной варки и не от частоты варки самой по себе, а от буфера хранения до розлива. По отраслевому нормативу (Kunze) форфасное отделение рассчитывается на запас пива за 1-3 суток производства — размер тары завязан на темп отгрузки, а не на технологию брожения. Универсального числа «под любую пивоварню» нет: ниже — формула, куда подставляете свои цифры.
N = округление_вверх( (Дб × Vсут) / (Vф × 0,90) )
- N — сколько форфасов нужно, шт;
- Дб — буфер хранения до розлива, суток (обычно 1-3 — зависит от того, как часто физически отгружаете готовое пиво, а не от того, как часто варите);
- Vсут — суточный выход готового пива, л (объем варки за вычетом технологических потерь);
- Vф — номинальный объем одного форфаса, л;
- 0,90 — коэффициент заполнения форфаса (Kз), типовая точка внутри диапазона 0,88-0,95 (свободные 5-12% объема — запас под подушку CO2, а не под пену, как в бродильном танке); для формулы берем это типовое значение 0,90.
Для сравнения: Kз ЦКТ низового брожения — 0,75-0,80 (в собственных расчетах берем консервативные 0,75) — запас нужен на подъем пены при активном брожении. В форфасе брожения нет, поэтому он того же номинального объема вмещает больше продукта. Путать эти два коэффициента при расчете тары нельзя — ниже разберем, к чему привела такая путаница на практике.
ЦКТ и форфасы в одной линии: чтобы варка не вставала
Форфасное отделение — логистический буфер между фильтрацией (карбонизацией) и розливом, а не сосуд для дображивания. Отсюда практическое правило для парка ЦКТ (Kunze, раздел 4.4.1.2.3): при частых варках один танк не должен принимать больше половины суточной выработки сусла — иначе первая и последняя порции заливки начинают бродить с большим разрывом во времени, растет риск инфицирования. На форфас это обоснование не переносится буквально: там уже готовое пиво без активного брожения, риска стаггерного старта нет. Причина ставить несколько форфасов вместо одного крупного — не инфицирование, а гибкость обвязки: пока один форфас моется по CIP или ждет розлива, остальные продолжают принимать пиво из ЦКТ.
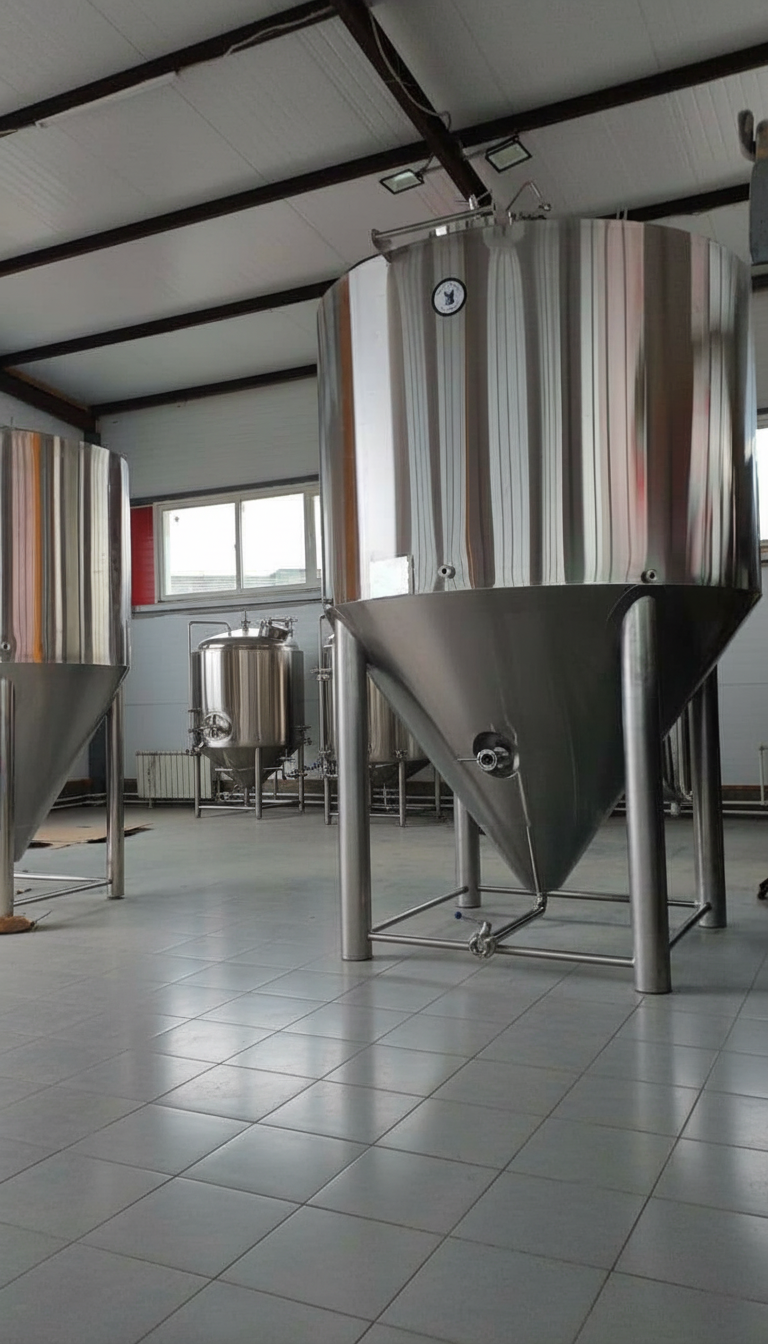
На фото: ЦКТ-2000 — смотреть в каталоге
Отдельно стоит развести причину и следствие насчет времени пива в форфасе. Расхожее мнение — пиво «должно постоять» несколько дней ради карбонизации. Это не так: физическая карбонизация в потоке, через инлайн-карбонизатор при заполнении форфаса, — процесс быстрый, по порядку времени прохождения через карбонизационную трубу (оценочно, минуты); точного числового значения на этот счет у Kunze нет — там есть только качественная формулировка, что связывание CO2 происходит «спустя какое-то время». Многодневное пребывание объясняется не физикой насыщения CO2, а темпом отгрузки: пиво ждет очереди на розлив, а не «доходит» до готовности.
Что реально происходит, если форфасов не хватило: варочник и ЦКТ работают штатно, а перегрузка приходится на конец цепочки. Готовое пиво из ЦКТ физически некуда деть — форфасы заняты. Само пиво от нескольких лишних суток холодной выдержки не портится. Портится график: следующая варка не может начаться, пока танк не освободится, и план варок сдвигается. Не порча продукта, а простой варочника — вот реальная цена нехватки форфасов. Чем функционально различаются эти два вида тары — в статье форфас против ЦКТ; как выбрать сам ЦКТ под объем варки — в статье как выбрать ЦКТ.
Пример расчета форфасов для пивоварни: 500 и 1000 л варки в сутки
Возьмем варку 500 л в сутки при ежедневном режиме, суммарные технологические потери на пути варка→форфас (затирание, кипячение, брожение, перекачка) для примера округленно взяты 10% — это отдельная, более широкая категория потерь, чем узкие потери именно на перекачке ЦКТ→форфас (осадок и фильтрование), которые по Kunze составляют 1,9-3,5%. Дальше все решает не объем варки, а частота розлива.
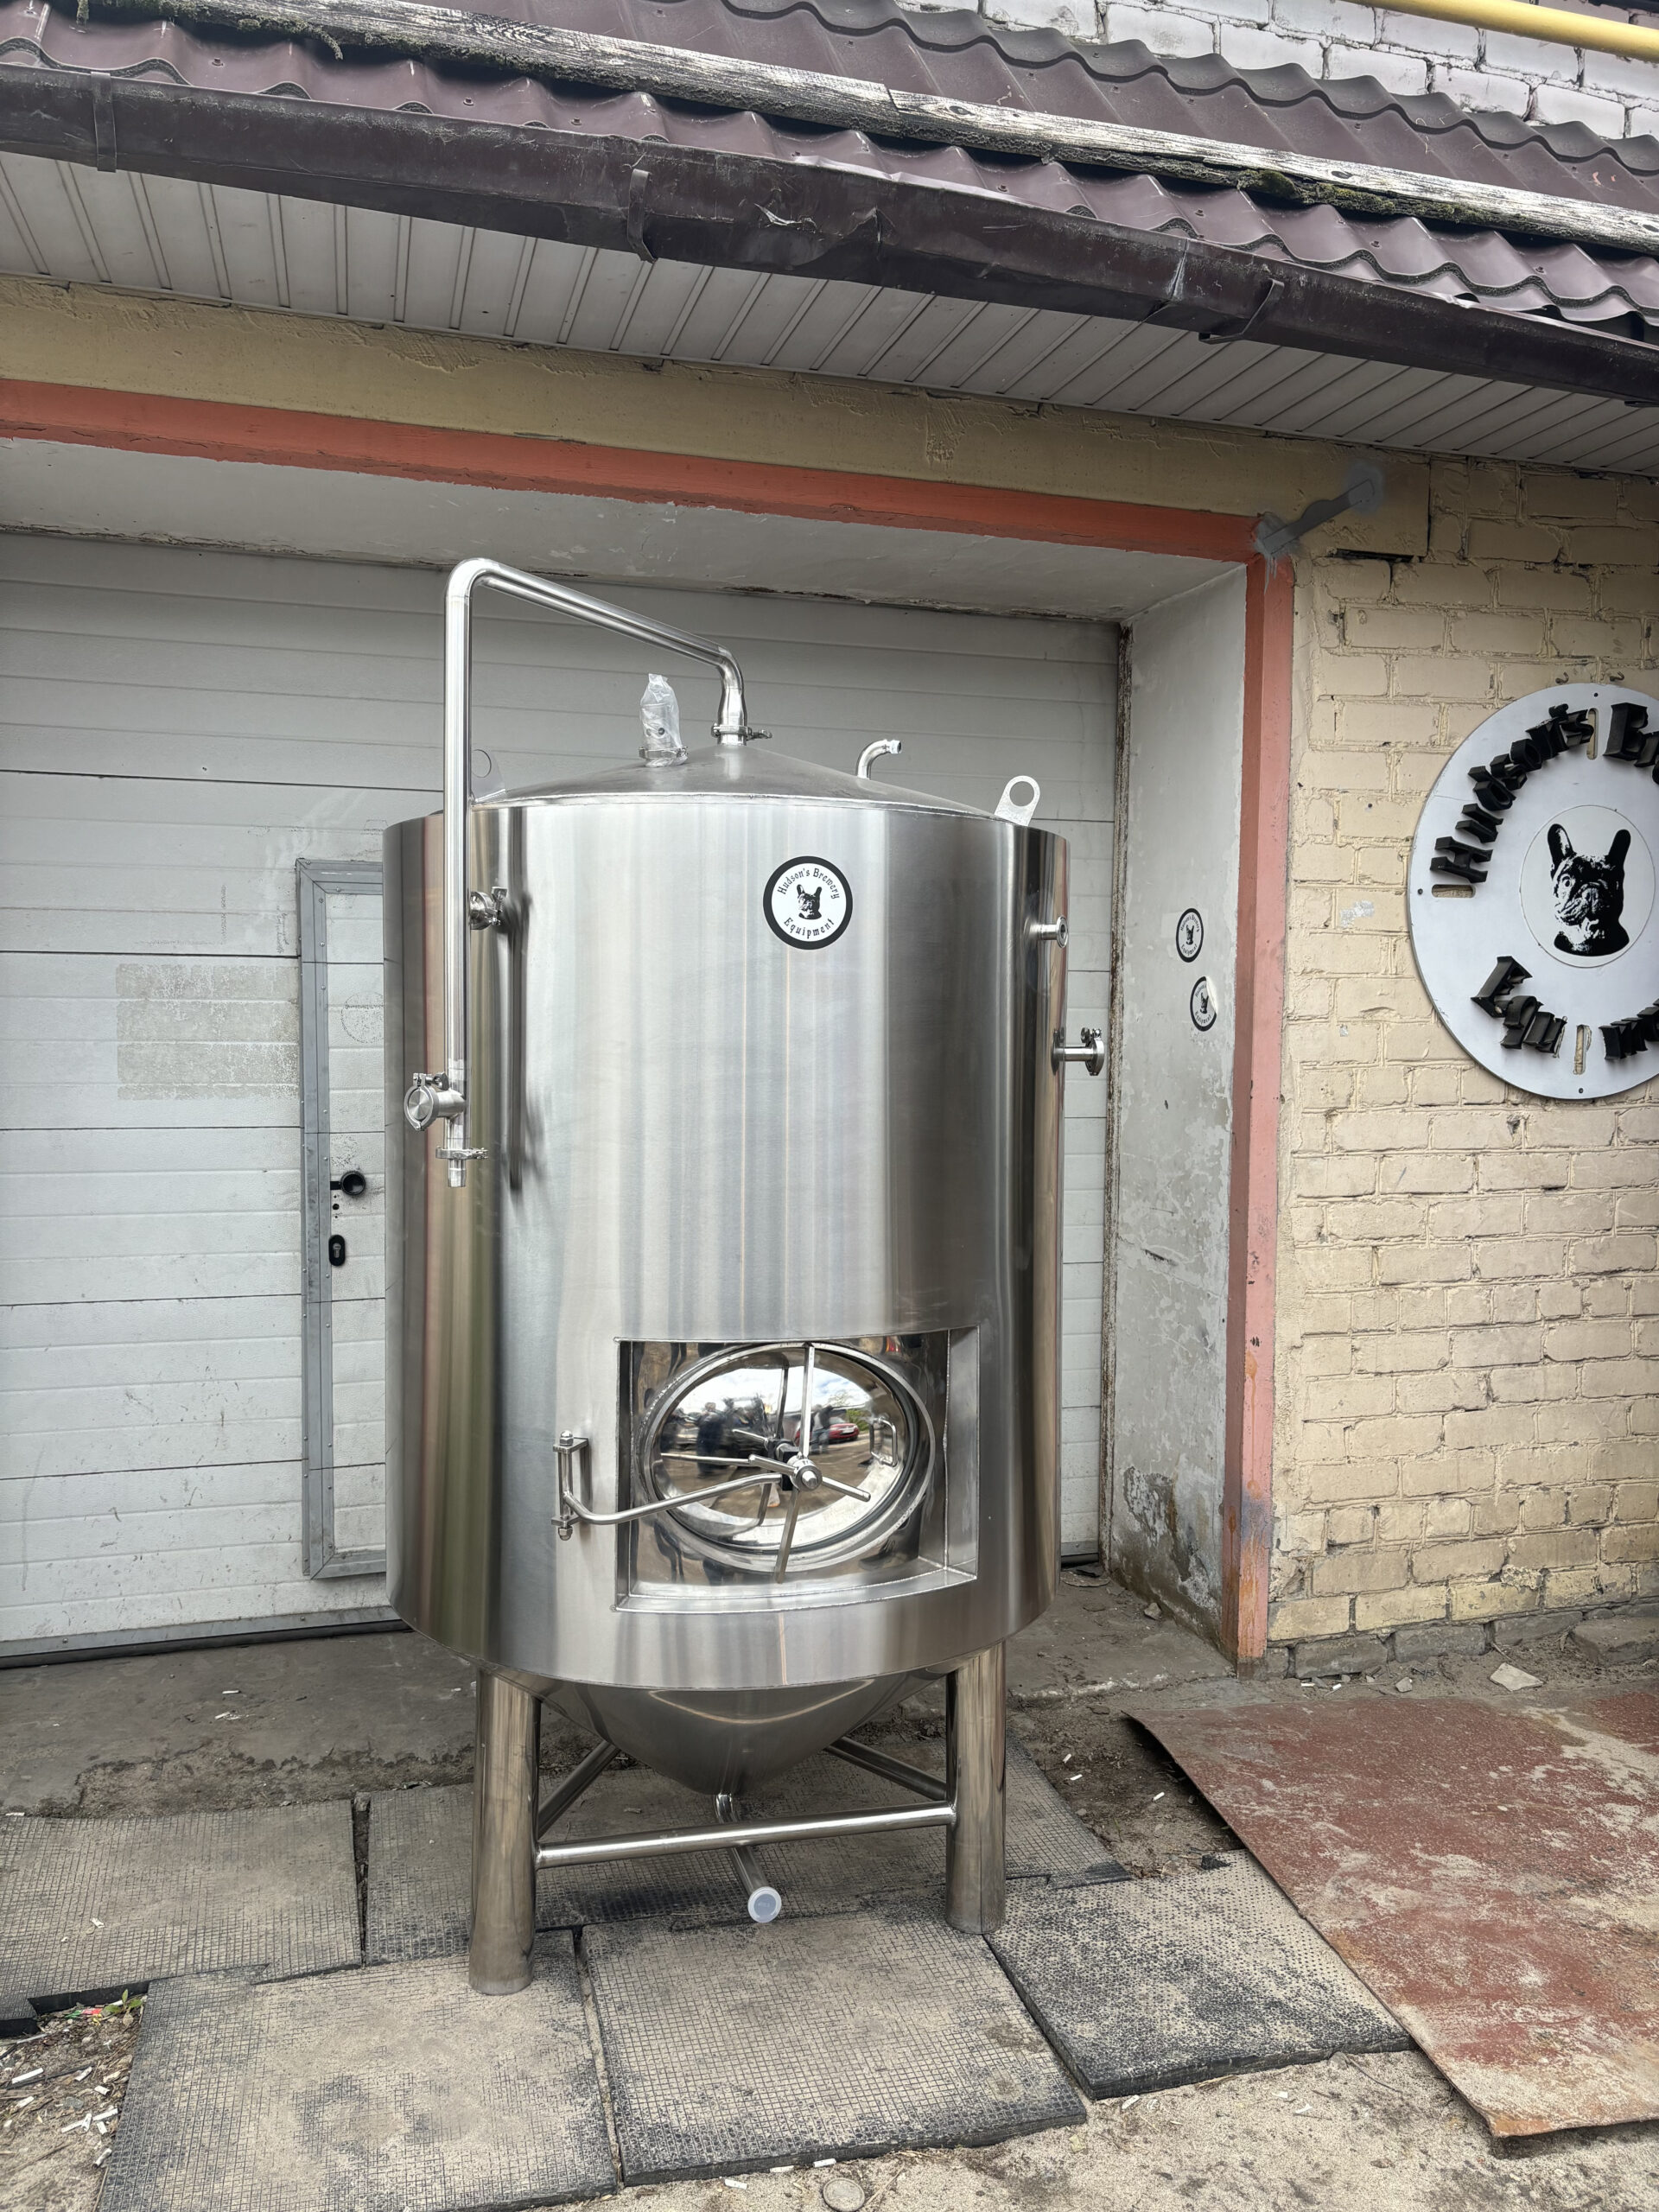
На фото: Форфас вертикальный 1000 л — смотреть в каталоге
Розлив раз в неделю. Чтобы не остановить варку, нужно накопить весь недельный объем — это дает ровно 7 форфасов по 500 л.
Розлив через 1-2 суток (буфер по норме Kunze). При том же объеме варки достаточно 2 форфасов по 500 л — розлив разгружает линию быстрее, чем накапливается объем.
Та же логика без новых цифр — просто удвоение объема при той же частоте розлива — масштабируется на 1000 л в сутки: при розливе раз в неделю нужен парк суммарно на 7000 л (например, 7 форфасов по 1000 л или 14 по 500 л), при розливе через 1-2 суток — парк на 2000 л (2 форфаса по 1000 л). Кратный разброс дают частота розлива и буфер, а не объем варки как таковой.
Типовые решения для диапазона варки 500-2000 л — серийные горизонтальные форфасы Hudson «NOMAC»:
| Объем варки, л/сутки | Буфер 1-2 суток | Буфер 7 суток | Типоразмер Hudson |
|---|---|---|---|
| 500 | 2 форфаса | 7 форфасов | NOMAC 500 л |
| 1000 | 2 форфаса | 7 форфасов | NOMAC 1000 л |
| 2000 | 2 форфаса | 7 форфасов | NOMAC 2000 л |
Линейка Hudson закрывает этот диапазон полностью: серийные горизонтальные форфасы объемом 250, 500, 1000 и 2000 л, отдельные позиции — до 25 000 л, гарантия 4 года. Стандартная комплектация: датчики температуры и уровня, кран подачи CO2 и отбора проб, шпунт-аппарат, вакуумный и предохранительный клапаны, CIP-обвязка с моющей головкой. По позициям на верхней границе линейки (10 000-25 000 л) состав комплектации уточняйте у менеджера — по ним отдельно не проверяли.
Сколько стоит нарастить парк: тара плюс охлаждение
Рост числа форфасов почти не разгоняет мощность чиллера — интуиция здесь обманывает. Теплоприток на удержание температуры одного форфаса объемом 500-2000 л — по оценочному расчету методом Q=U×A×ΔT (экстраполяция с проверенного расчета для ЦКТ 10 м³, отдельно для форфаса постранично не выверялась) — ориентировочно 0,03-0,2 кВт холода на единицу, растет почти линейно и остается некритичным. Основной вклад в мощность чиллера дают пулдаун варки и активное брожение в ЦКТ, а не хранение готового пива — форфас в этом смысле дешевый потребитель холода.
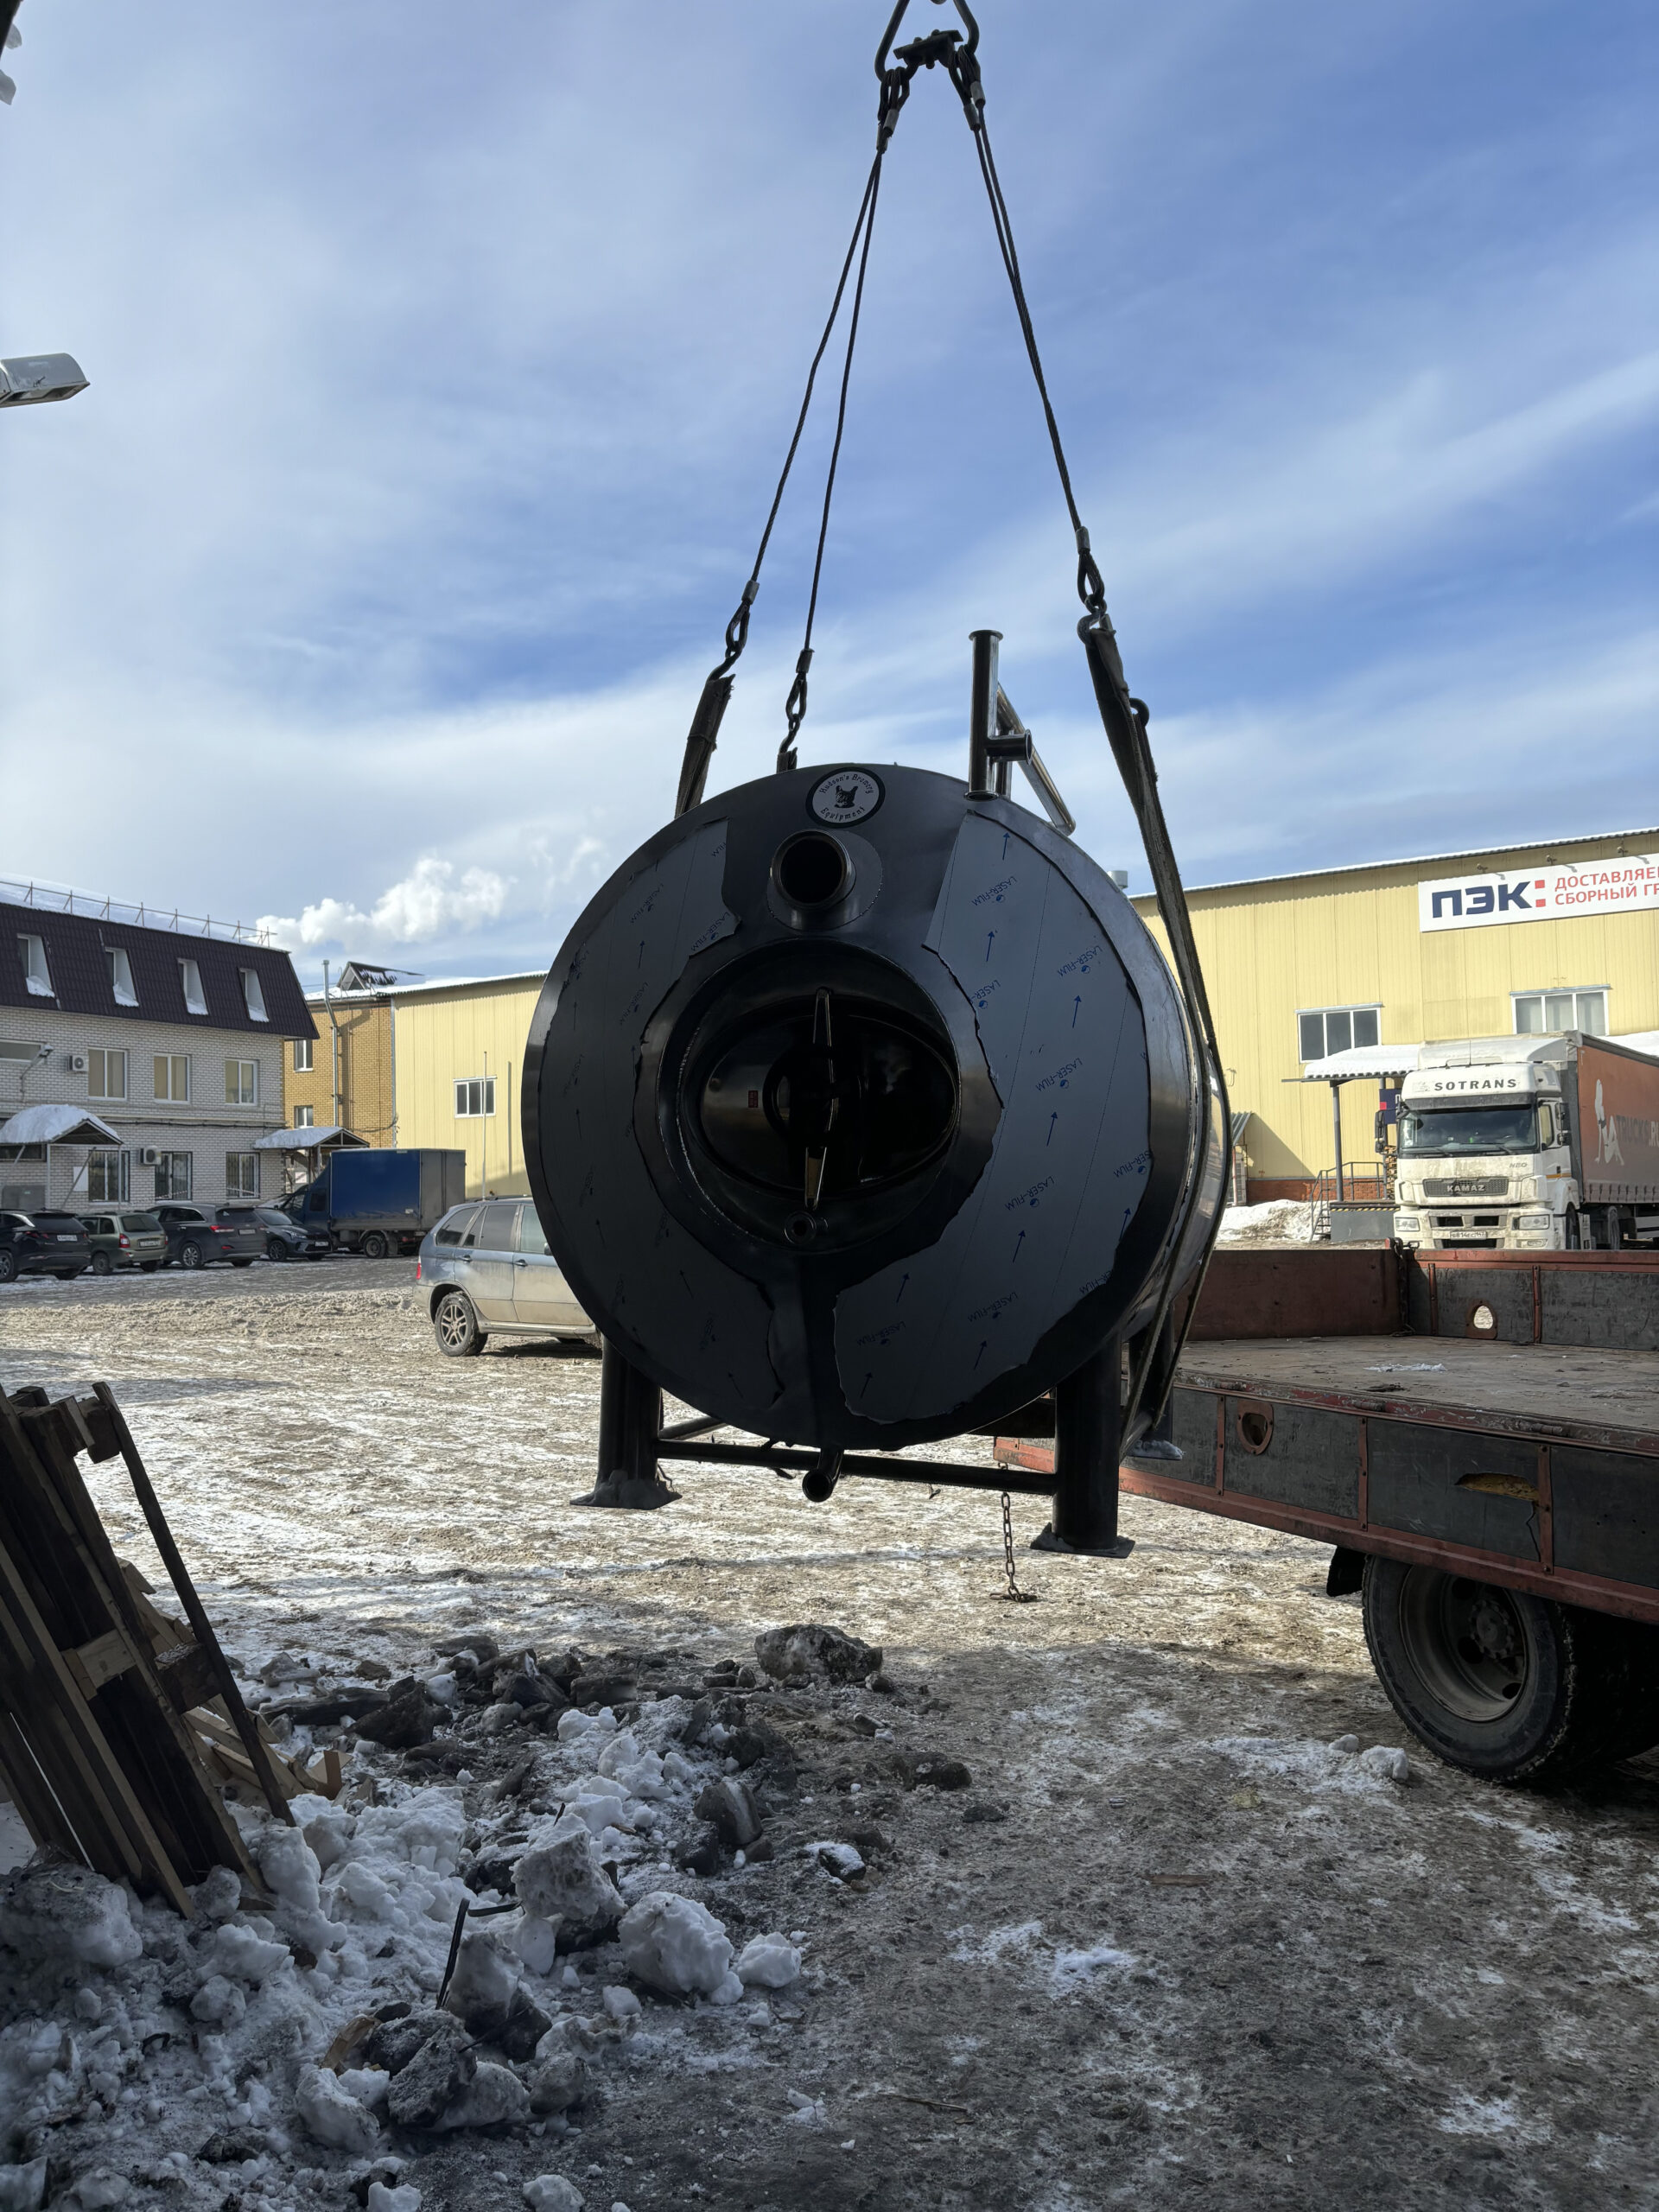
На фото: Форфас двухуровневый 1000 л — смотреть в каталоге
Ориентировочные капзатраты на тару (по внутренней базе переговоров, не прайс-лист — точную цену дает индивидуальный расчет):
- форфас 500 л — около 290-303 тыс ₽;
- форфас 1200 л — около 550 тыс ₽;
- форфас 2000 л — около 662 тыс ₽ (в комплектации с автоматикой).
Отдельного изделия «чиллер под форфасный парк» в линейке Hudson нет — гликолевое охлаждение под тару берут у смежников. Рыночный порядок цен: мини-чиллеры до 30 кВт — от ≈150 тыс ₽; линейка 5-1000 кВт — от ≈250 тыс ₽ за стартовые модели. Это общий ориентир по рынку, а не гайд по выбору модели — подбор мощности чиллера зависит от всей линии, а не только от форфасного парка.
Две развилки, которые влияют на итоговый чек:
Буфер 1 сутки против буфера 3 суток. Короткий буфер — меньше форфасов и капзатрат, но меньше страховки на случай, если розлив сорвется по графику или спрос подскочит. Длинный буфер — спокойствие ценой лишней тары и площади в цехе.
Расчет впритык против запасного форфаса сверх минимума. Без резерва парк дешевле, но любой сбой — задержка розлива, CIP-цикл, который выводит один форфас из мойки на несколько часов, — сразу упирается в остановку варки. С запасным форфасом капекс выше, зато линия переживает сбой без остановки варочника.
ЦКТ с рубашкой охлаждения и форфас: когда нужна, а когда нет
У ЦКТ и форфаса разный статус одного и того же узла — но точные позиции по конкретным моделям (ЦКТ-2000: обязательность рубашки, угол конуса; форфас 500 л: рубашка как опция) нужно сверить в актуальной спецификации Hudson — в проверенных материалах эти цифры не зафиксированы. Общая логика: в ЦКТ идет активный процесс с выделением тепла, без охлаждения температуру брожения не удержать, поэтому рубашка там нужна почти всегда; в форфасе пиво просто ждет розлива при стабильной низкой температуре помещения, поэтому охлаждение чаще опционально.
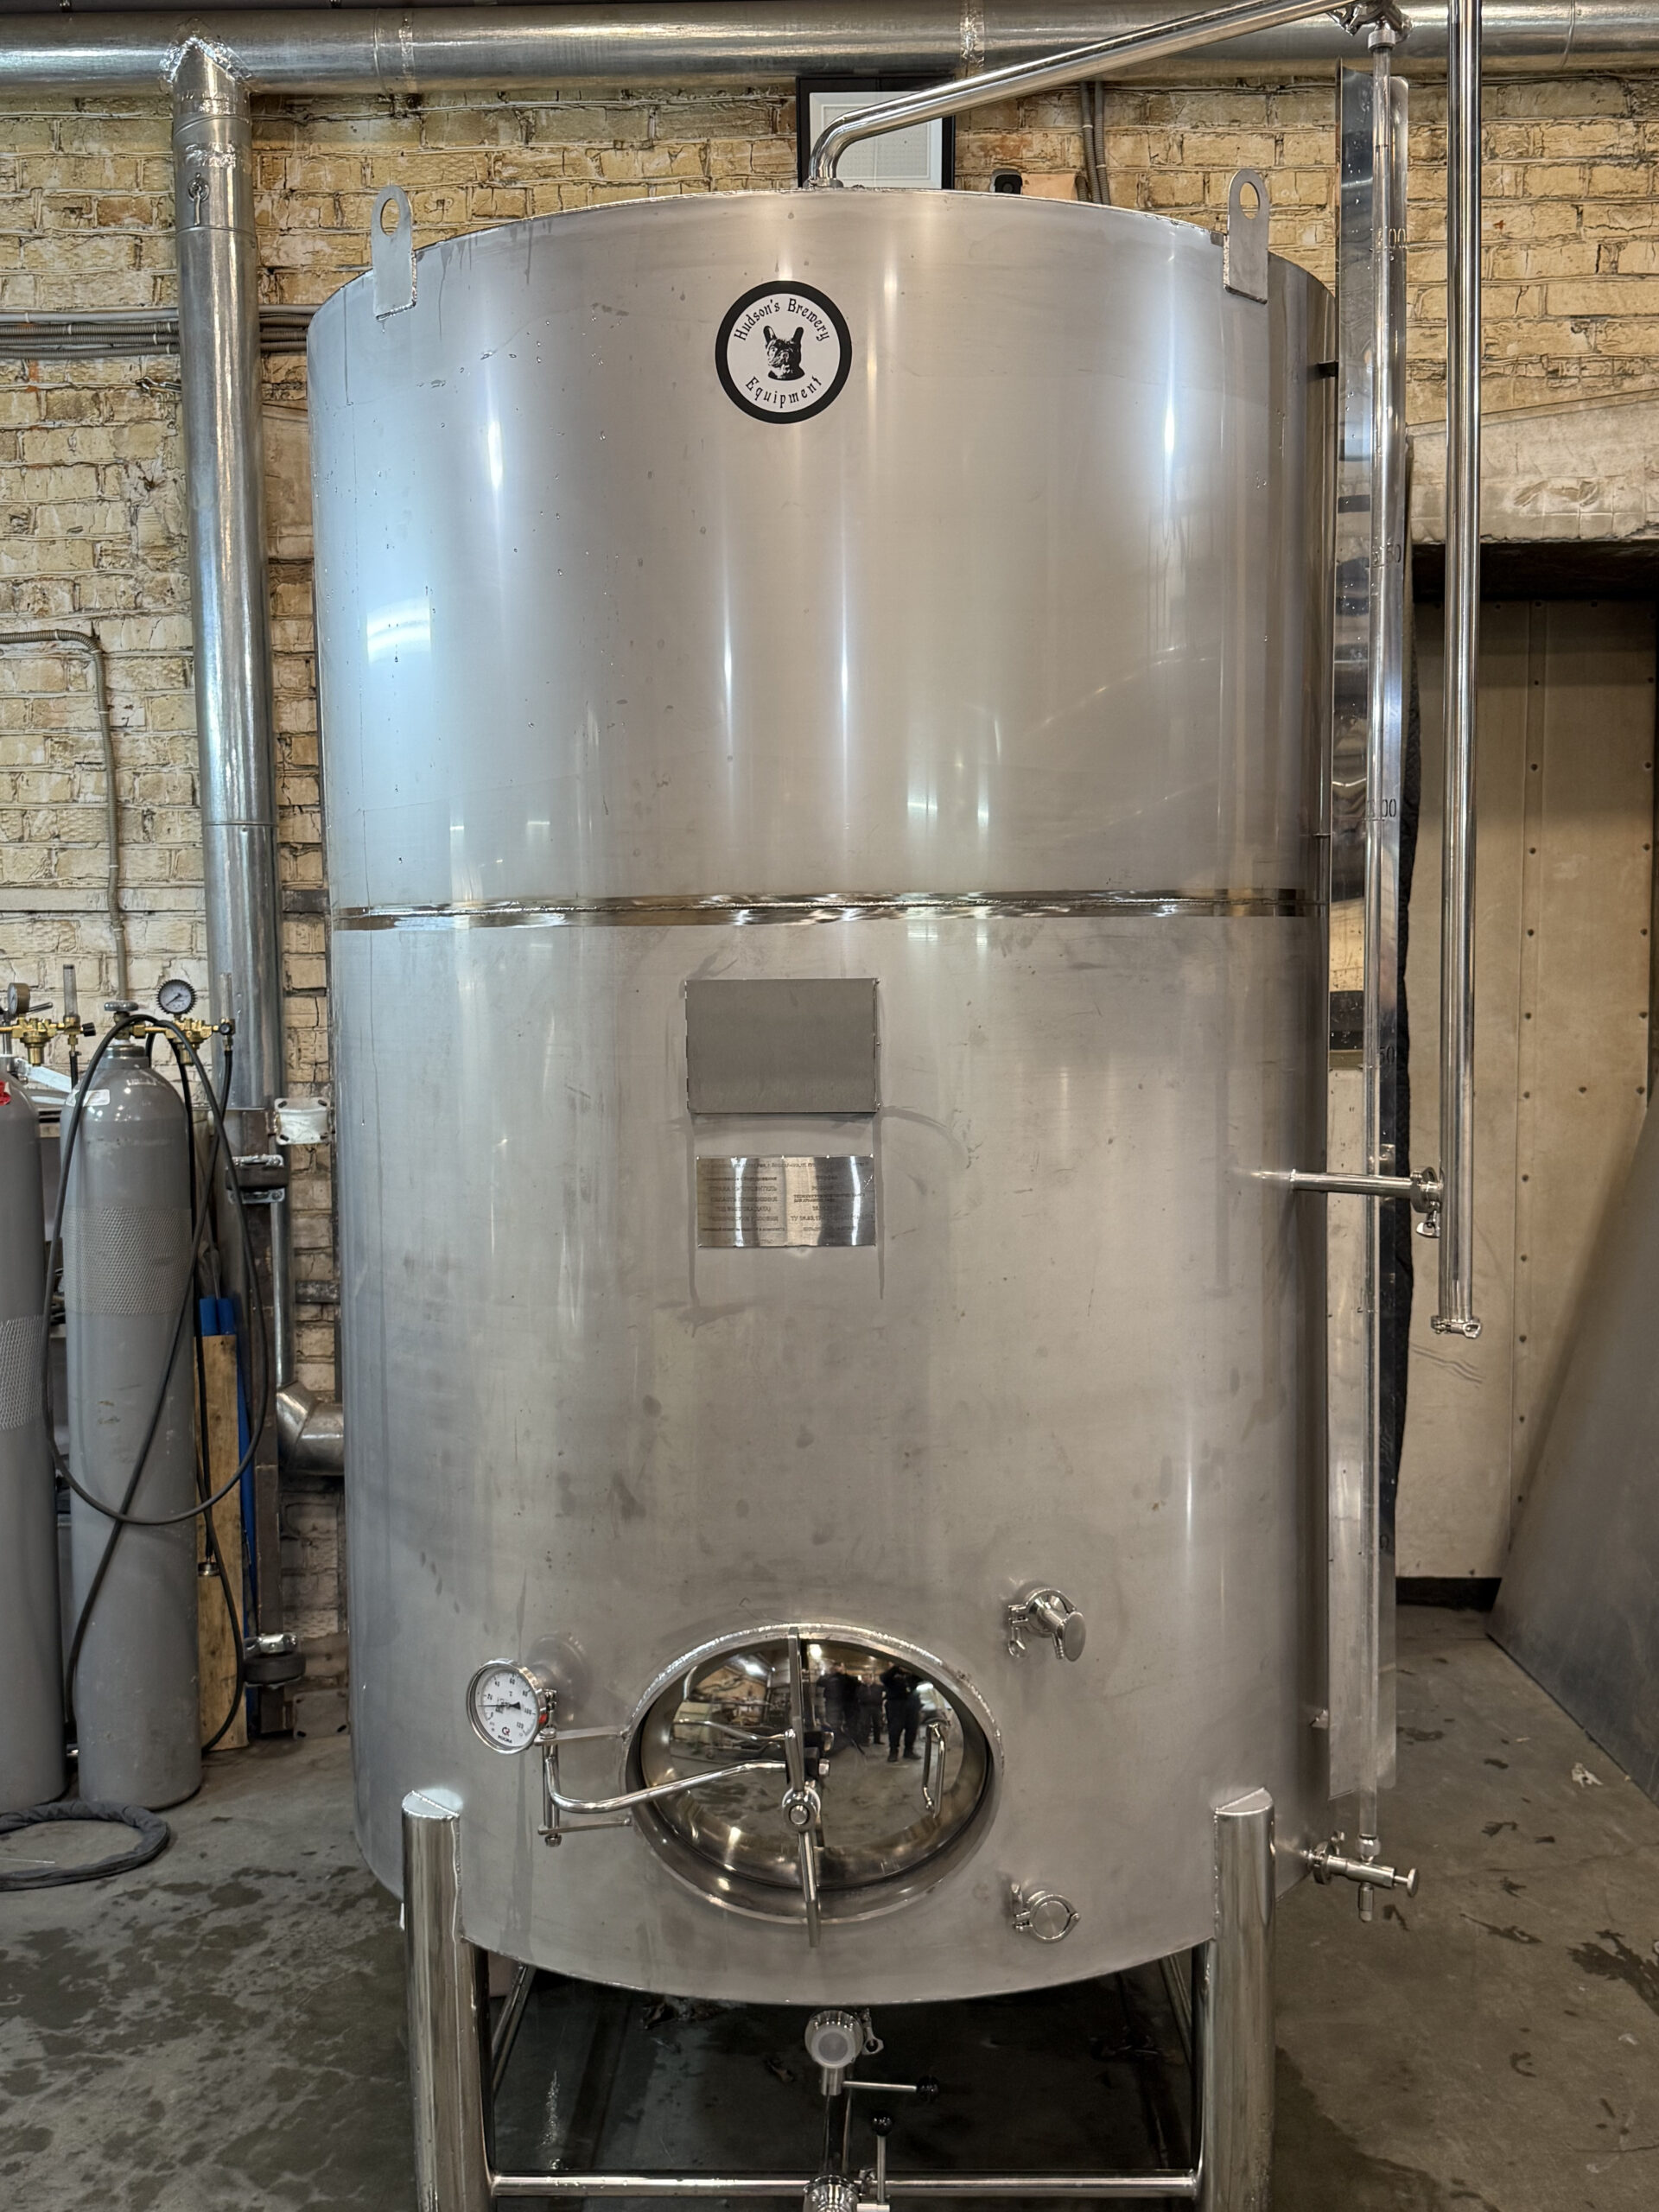
На фото: Форфас 3000 л — смотреть в каталоге
Отсюда развилка для парка. Индивидуальная рубашка на каждом форфасе дает точный контроль под конкретный сорт — можно держать лагер и эль в одном помещении на разных режимах, но единица дороже. Без рубашки форфасы дешевле, но весь парк «завязан» на одну температуру помещения. Для линии на одном сорте общее охлаждение обычно окупает себя быстрее; для смешанного портфеля есть смысл считать индивидуальные рубашки хотя бы на части парка.
Вопрос горизонтальной или вертикальной конструкции форфаса — отдельная тема, разобрана в статье форфас горизонтальный или вертикальный; здесь важен только выбор по рубашке.
Типичные ошибки при расчете форфасного парка и что сообщить нам для точного расчета
Путать коэффициент заполнения ЦКТ и форфаса. Во внутренней сверке (сентябрь 2026, построчная проверка по Kunze) вскрылась собственная ошибка в расчетах: единый Kз=0,75 применялся и к ЦКТ, и к форфасу. Для форфаса это завышение нужного числа единиц примерно на четверть (25%) — переплата клиента за тару, которая физически не нужна. Расчет пересчитали, но ошибка показательная: коэффициент заполнения бродильной емкости нельзя механически переносить на буферную тару.
Путать срок пребывания в форфасе со сроком дображивания в ЦКТ. Норма Kunze — 1-3 суток буфера перед розливом. Срок дображивания в ЦКТ — отдельная история и зависит от сорта и режима брожения; конкретное число суток берите из технологической карты своего пива, а не из норматива по форфасному отделению. При такой подмене число форфасов завышается в разы, а клиент переплачивает за тару, которая для этой функции не предназначена.
Наивный расчет «1 варка = 1 форфас» без учета частоты розлива — при редком, например недельном, розливе форфасов нужно в разы больше, чем подсказывает интуиция (пример выше — 7 штук на неделю накопления при 500 л/сутки).
Не согласовать связку чиллер-форфас до монтажа. Реальный случай (рекламация REK-0138, сентябрь 2024): чиллер установили без учета высоты подключения и без согласования интерфейса с форфасом — потребовалась переделка на площадке. Высота, диаметр патрубка и рабочее давление подключения — не мелочь, которую уточняют постфактум.
Чтобы получить точный расчет парка и охлаждения под вашу линию, сообщите: объем одной варки, л; частоту варок в неделю; частоту или интервал розлива; объем и число имеющихся ЦКТ; температуру в помещении под форфасы; нужна ли индивидуальная рубашка охлаждения; есть ли уже чиллер и какая у него мощность; горизонт роста объемов на 1-2 года вперед.
Эти восемь пунктов превращают расчет из прикидки на глазок в конкретное число форфасов и понимание, где реальное узкое место — не варочник и не ЦКТ, а тара под готовый продукт. Если уже решили форфас купить под расширение линии, актуальные типоразмеры форфасов и ЦКТ — в каталоге оборудования; весь контур оборудования под пивоварню собран в разделе оборудование для пивоварни.