Сколько ЦКТ нужно пивоварне: расчет под график варок и цикл брожения
Разбираем инженерный расчет количества цилиндро-конических танков под реальный график варок и цикл брожения — с формулой и примерами на эль и лагер.
Вопрос, сколько ЦКТ нужно пивоварне, почти всегда возникает уже после того, как варочный порядок выбран и оплачен — и тогда выясняется, что узкое место производства не варка, а брожение. Прежде чем цкт купить, разумно сначала посчитать, сколько танков реально займет ваш график, а уже потом смотреть цкт для пивоварни цена в каталоге. Ниже — рабочая формула и живые примеры, по которым можно быстро прикинуть парк оборудования под свой объем выпуска.
Почему количество ЦКТ считают отдельно от варочного порядка
Варочный порядок определяет, сколько сусла вы можете сварить за один цикл и сколько варок физически влезает в неделю. А цилиндро конический танк — это место, где сусло превращается в готовое пиво, и занимает он этот объем не один день, а от 8 до 50 суток в зависимости от стиля и технологии. Пока идет варка следующей партии, предыдущая партия все еще сидит в ЦКТ. Если танков не хватает, варочный порядок простаивает не потому что мало сырья, а потому что некуда сливать сусло. Логика расчета варочного порядка отдельно разобрана в статье как рассчитать варочный порядок — здесь речь именно про танковый парк, который под этот порядок нужно подвести.
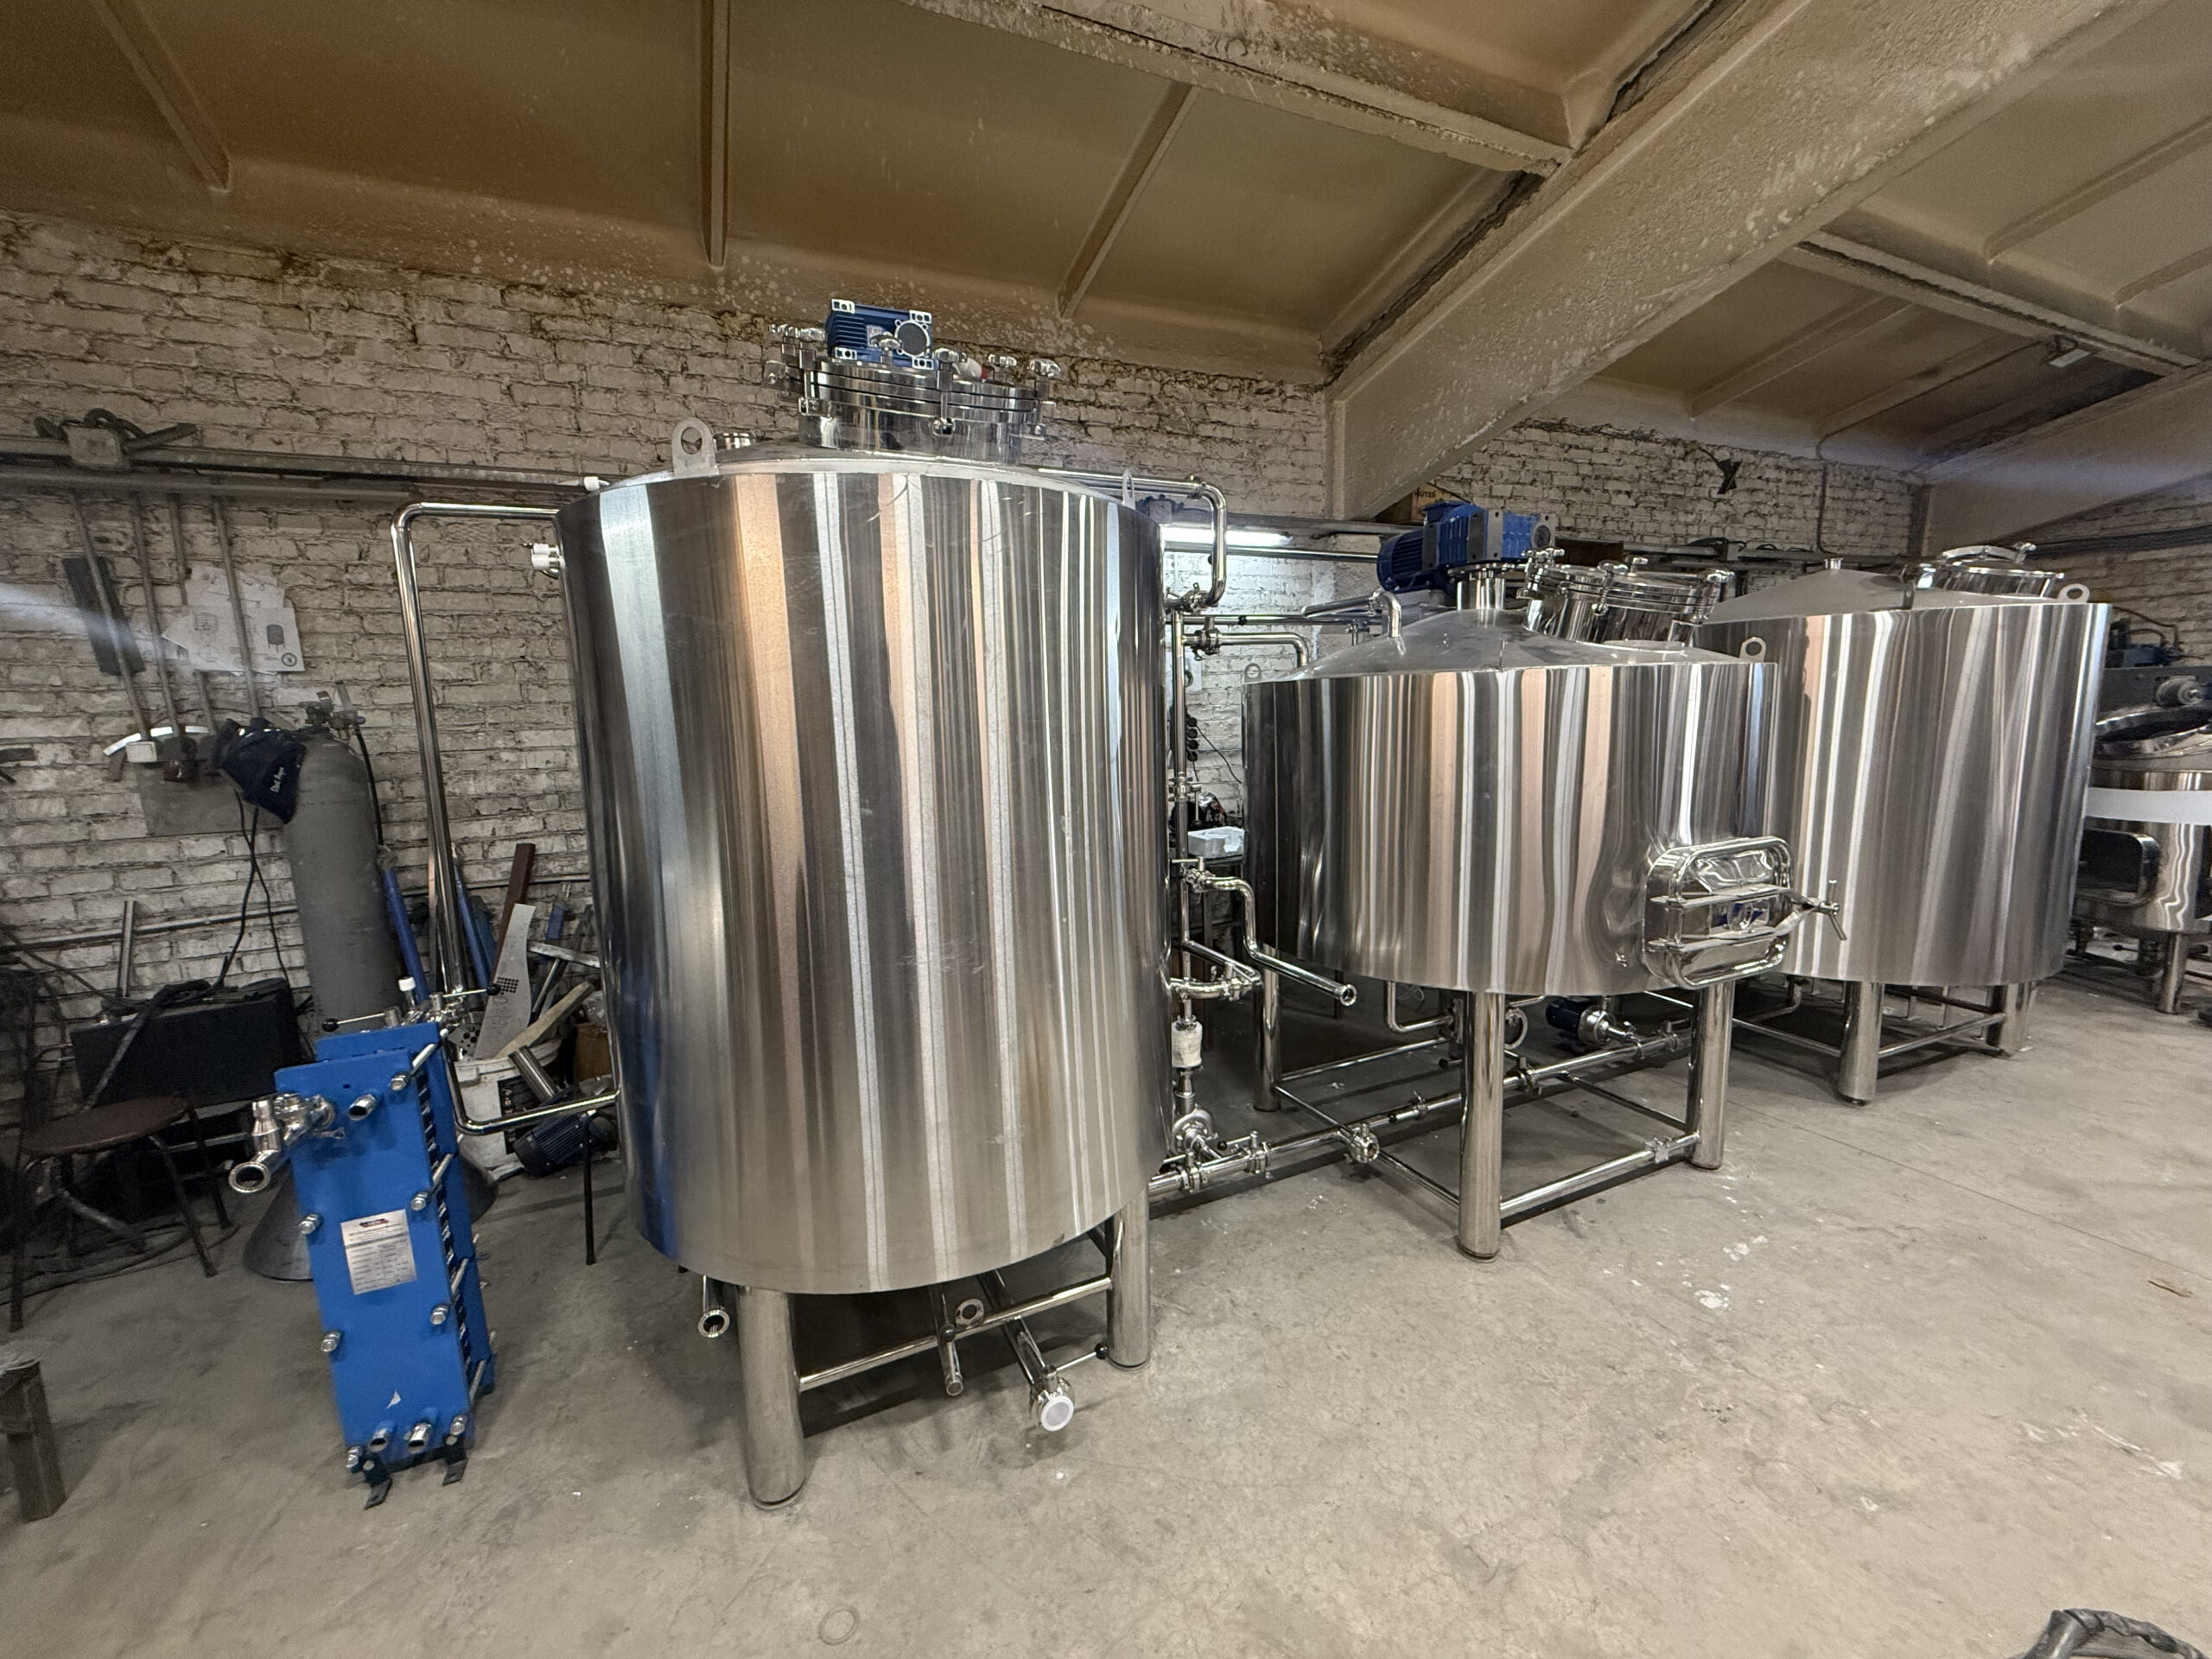 На фото: пивоварня 1000 л — смотреть в каталоге
Сколько ЦКТ нужно пивоварне: формула расчета под график варок
Базовая формула простая: число танков равно произведению количества варок в неделю на среднюю длительность цикла в танке (в сутках), деленному на 7 дней недели, с округлением вверх и плюс один резервный танк на мойку, ремонт или задержку по срокам.
N = округление_вверх(варок_в_неделю × дней_цикла_в_танке / 7) + 1
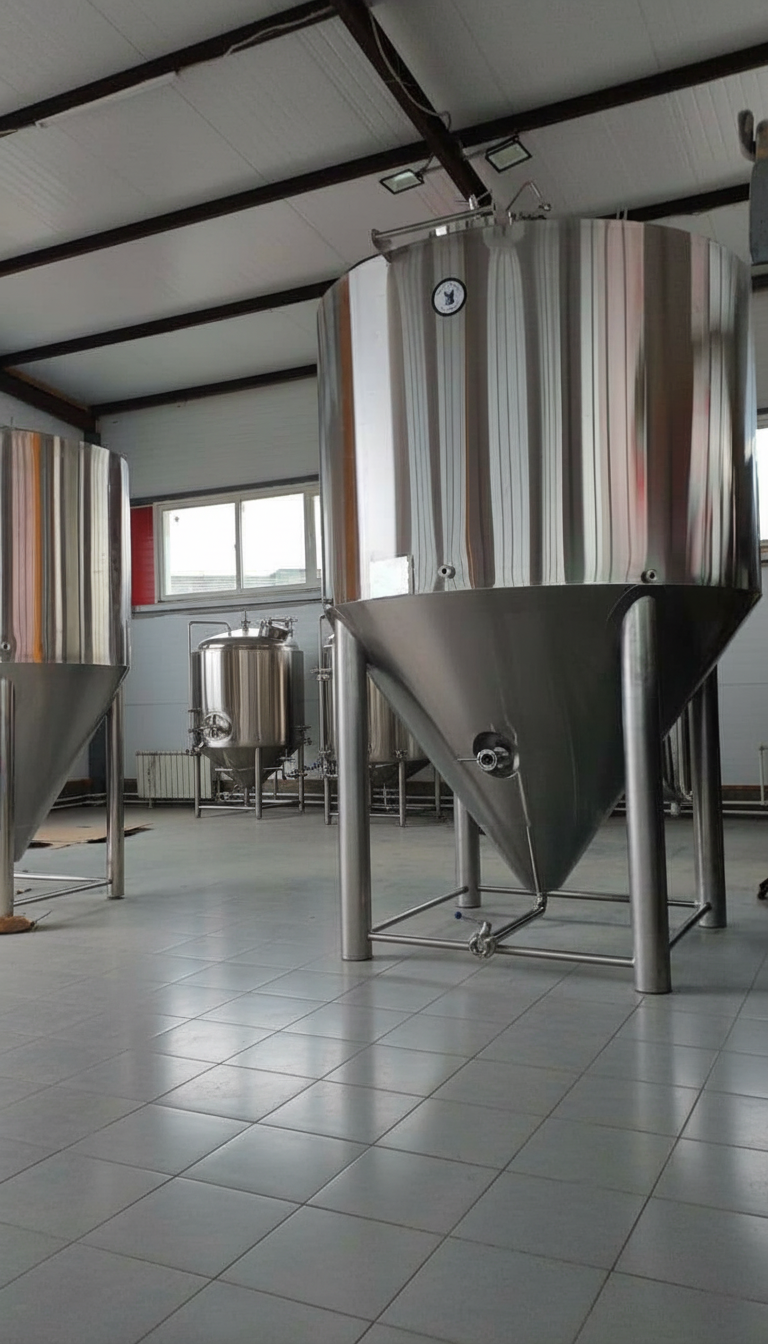
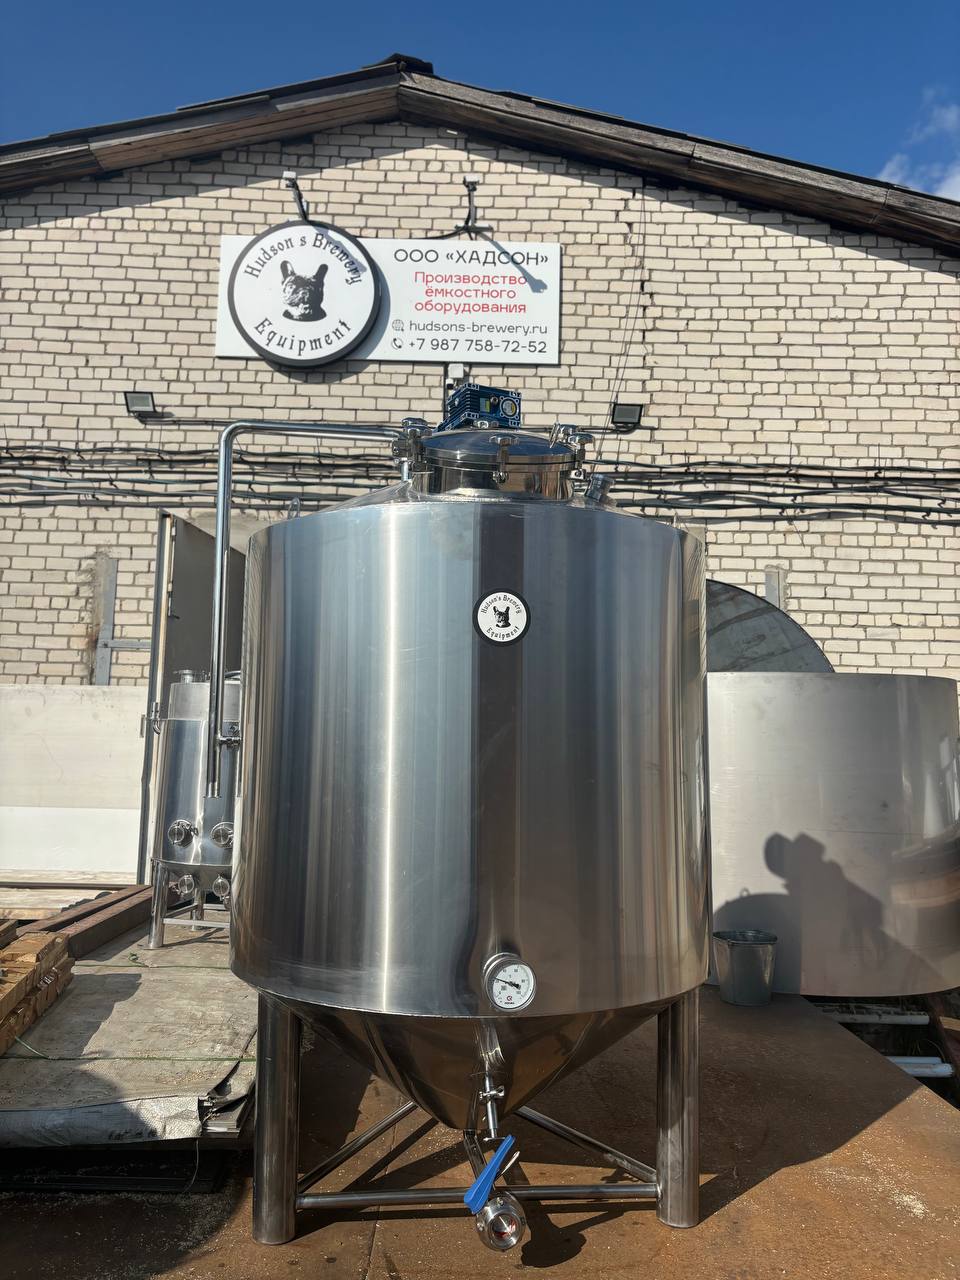 На фото: ЦКТ-1000 — смотреть в каталоге
Пример: пивоварня варит 4 раза в неделю по 1000 л, делает элевые сорта с циклом в танке 12 дней (5-7 дней активного брожения плюс 3-5 дней холодной выдержки и карбонизации при принудительной подаче CO2). Считаем: 4 × 12 / 7 = 6,86, округляем до 7, плюс один резервный танк — итого 8 ЦКТ по 1150-1200 л. Без резерва пивоварня работает без запаса, и любая задержка с розливом или очисткой танка останавливает весь график варок.
Важный нюанс: объем ЦКТ берут не равным объему сусла, а с запасом обычно 15-20% сверх номинала — во время активного брожения образуется пена и шапка CO2, которым нужен свободный объем в верхней части цилиндра; для стилей с интенсивным пенообразованием (пшеничное пиво, часть элевых штаммов) запас берут больше, до 25-30%. Танк на 1000 л сусла фактически должен иметь полный объем 1150-1200 л.
Как цикл брожения меняет расчет: эль против лагера
Главная переменная в формуле — не количество варок, а длительность цикла в танке, а она сильно различается по типу пива:
- Эль — активное брожение при 18-22°C идет 5-7 дней (срок зависит от штамма дрожжей и плотности сусла), затем холодная выдержка и карбонизация — еще 3-5 дней при принудительной подаче CO2; для естественной карбонизации спанженом закладывайте больше времени, 7-14 дней. Суммарный цикл в танке: 8-12 суток при форсированной карбонизации, дольше — при естественной.
- Лагер — главное брожение при 8-12°C растягивается на 7-10 дней по классической технологии, а после него следует лагеризация при 0-2°C — от 14 дней при ускоренных крафтовых протоколах до 4-6 недель при традиционной технологии, конкретный срок задает рецептура и стиль. Суммарный цикл в танке: от 21 суток при ускоренном протоколе до 45-50 суток при традиционной лагеризации.
При одинаковом графике варок лагерная линейка требует почти в 2 раза больше танков, чем элевая, в отдельных случаях — до 2.5 раз, — именно поэтому пивоварни, которые начинают с элей и потом добавляют в ассортимент лагер, почти всегда упираются в нехватку ЦКТ и докупают парк отдельной партией под новый стиль. Если вы планируете смешанный ассортимент, считайте эль и лагер раздельными потоками танков, а не одной усредненной цифрой — иначе формула соврет в меньшую сторону.
Цилиндро конический танк: что в конструкции влияет на расчет
Форма ЦКТ — не эстетика, а функция, и она напрямую влияет на то, сколько дней танк реально занят под один цикл. Конусное дно (обычно около 60°, у части производителей угол доходит до 70-90°) обеспечивает самопроизвольный сброс осевших дрожжей через нижний клапан без переливки пива в другую емкость. Это удобно технологически, но означает, что брожение и дображивание проходят в одном и том же танке последовательно, а не параллельно в разных сосудах — значит, весь цикл от засева до розлива закрывает один ЦКТ целиком.
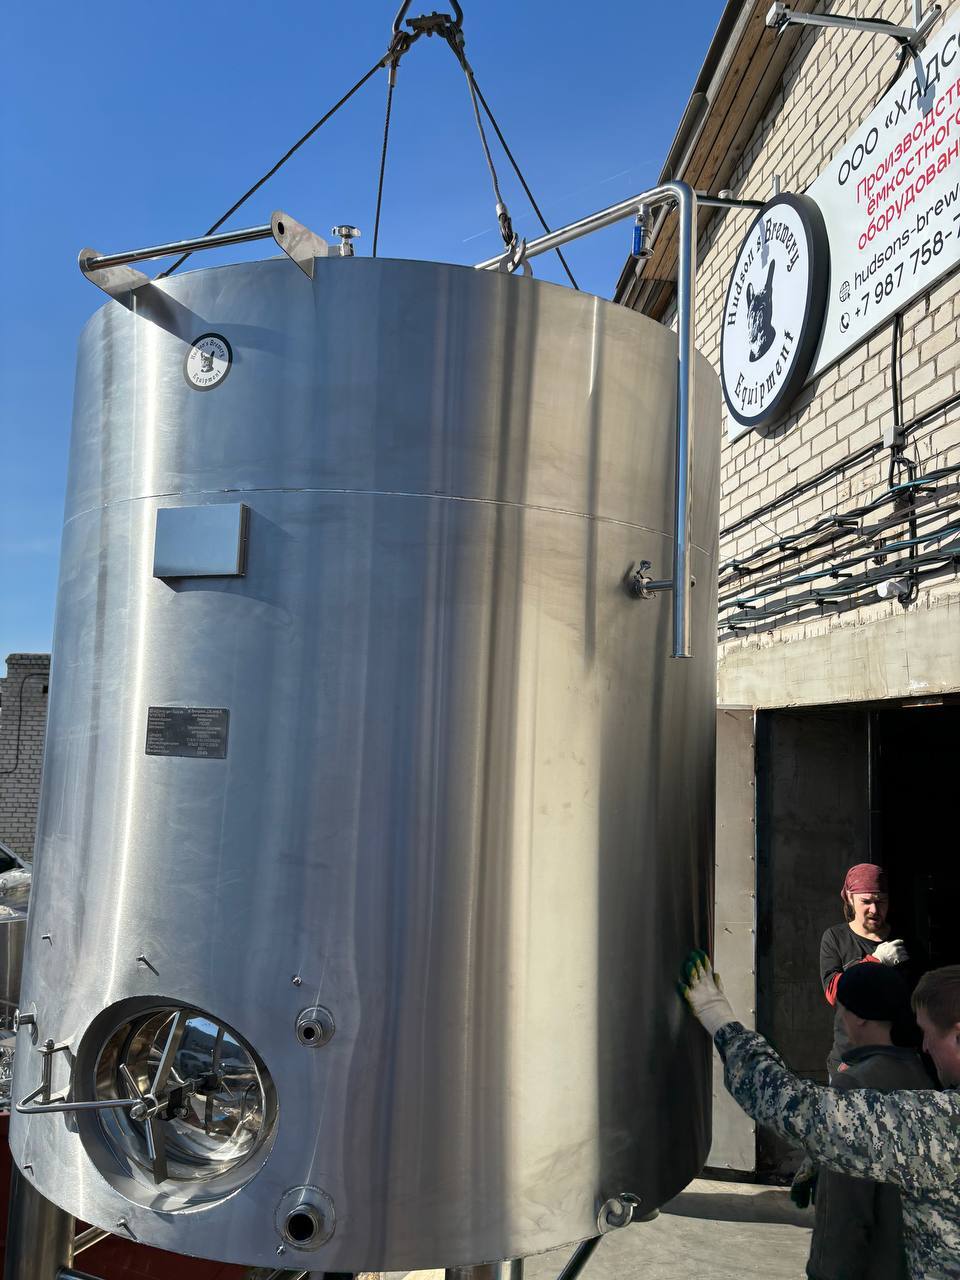
Материал внутреннего сосуда — нержавеющая сталь AISI 304, устойчивая к кислотам сусла и щелочным моющим растворам при регулярной CIP-мойке. Толщина стенки внутреннего сосуда для типовых крафтовых объемов обычно 2-3 мм, точное значение определяется прочностным расчетом под конкретный диаметр и давление. Охлаждающая рубашка — гликолевая, число поясов охлаждения растет вместе с объемом танка, чтобы тепло равномерно отводилось по всей высоте цилиндра. Для естественной карбонизации спанженом предохранительный клапан настраивают под целевой уровень карбонизации конкретного стиля — как правило, в диапазоне 1.2-2.5 бар; расчетное давление самого сосуда закладывается в конструкторской документации производителя и обычно выше этого рабочего диапазона, типично до 3 бар (0.3 МПа) для большинства крафтовых ЦКТ — для стилей с высокой целевой карбонизацией расчетное давление уточняйте отдельно. Подробнее про то, на какие параметры смотреть при подборе конкретной модели, — в статье как выбрать ЦКТ.
ЦКТ для пивоварни цена: от чего зависит бюджет комплекта
Прежде чем цкт купить, стоит понимать, из чего складывается цена конкретной модели — это избавляет от сюрпризов при сравнении предложений:
- Номинальный объем — базовый параметр, от него зависит расход стали и трудоемкость сварки.
- Толщина стенки — 2 мм или 3 мм внутреннего сосуда меняет и цену, и запас прочности при частой эксплуатации.
- Количество зон охлаждения — один общий пояс рубашки дешевле, чем раздельные зоны с независимым регулированием температуры по высоте.
- Автоматика — ручной клапан против контроллера с датчиками температуры и давления.
- CIP-мойка — стационарные моющие головки внутри танка против ручной мойки через люк.
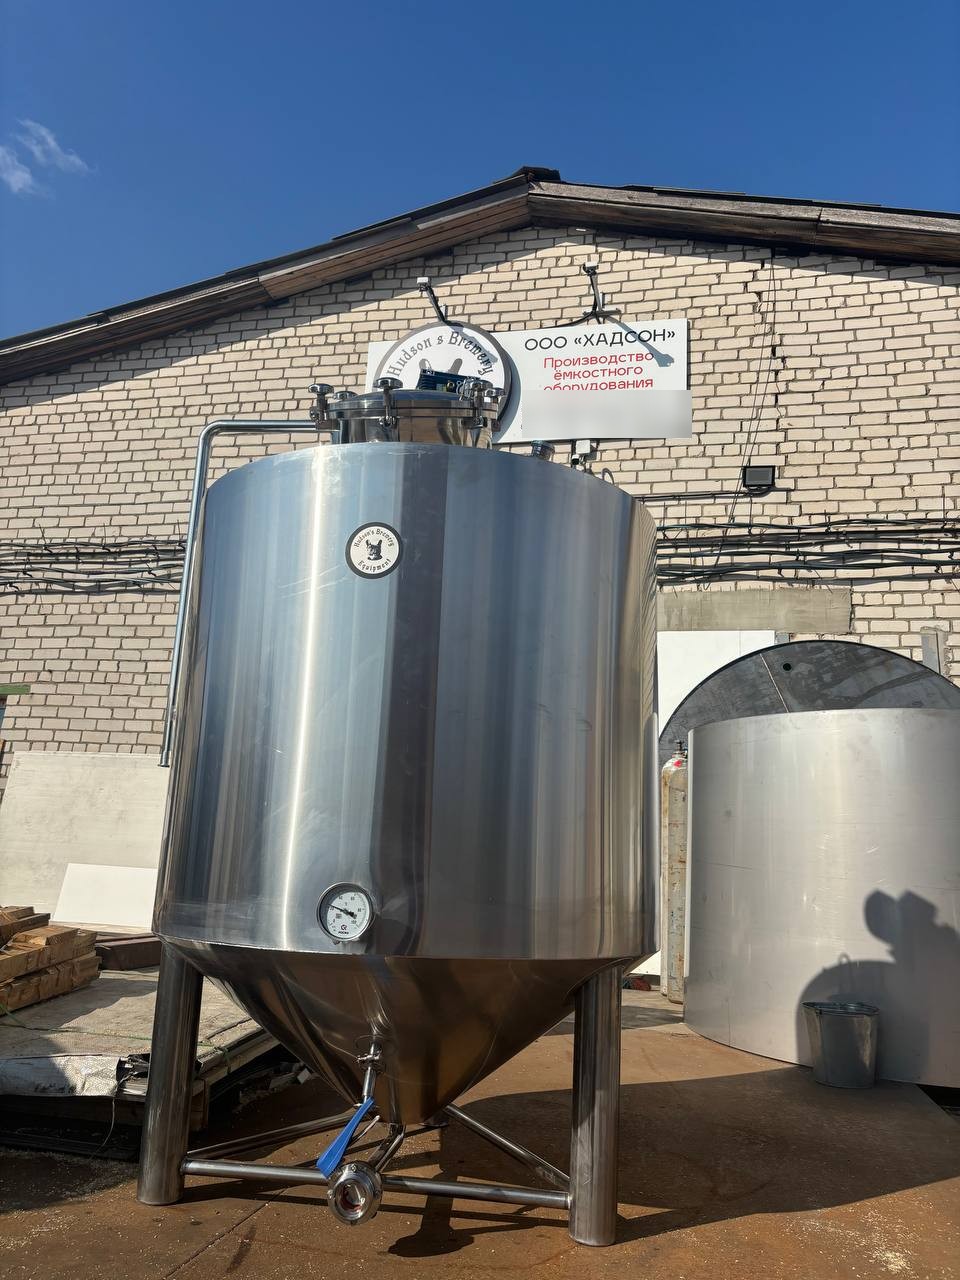 На фото: ЦКТ-1000 — смотреть в каталоге
Комплект из нескольких одинаковых танков обычно выгоднее по цене за единицу, чем те же объемы, докупленные по одному в разное время — за счет единой партии сварки и монтажа. Актуальные цены по конкретным объемам и комплектациям — в каталоге ЦКТ.
Типовые ошибки при подборе количества ЦКТ
Практика показывает одни и те же просчеты у пивоварен на старте:
- Считают только под текущий график варок, не оставляя резервный танк — любая задержка с розливом сдвигает весь производственный план.
- Берут один универсальный объем под весь ассортимент, из-за чего крупный танк простаивает под пилотную варку на 200-300 л, а под основной тираж не хватает второго такого же.
- Не разделяют эль и лагер при расчете — берут среднюю длительность цикла и получают дефицит танков в момент, когда лагерная партия занимает емкость почти вдвое, а иногда и более чем в два раза дольше плана.
- Забывают про запас объема на пену и берут танк впритык под объем сусла, из-за чего активное брожение выталкивает пену через клапаны.
- Не учитывают рост производства — парк ЦКТ рассчитывают под текущий объем продаж без запаса на масштабирование, и через полгода докупают танки по одному, теряя на цене партии.
Точный расчет парка танков — это не разовая прикидка, а часть общего инженерного плана пивоварни наравне с расчетом варочного порядка и подбором помещения. Подробнее о том, как эти расчеты складываются в производственную линию целиком, — в разделе оборудование для пивоварни.