ЦКТ или раздельные емкости брожения и дображивания: что выбрать пивоварне
Разбираем, чем цилиндро конический танк отличается от раздельной схемы брожения и дображивания, и как выбрать вариант под объем и частоту варок пивоварни.
Когда пивоварня выходит за рамки гаражного масштаба, встает практический вопрос: ставить цилиндро конический танк (ЦКТ) с рубашкой охлаждения, который закрывает и брожение, и дображивание в одном корпусе, или собирать классическую раздельную схему — открытый или закрытый бродильный чан плюс отдельный танк брожения нержавейка для дображивания. Оба варианта рабочие, оба стоят на профильных пивоварнях, и разница между ними не в моде, а в цикле производства, температурных режимах и площади цеха. Если вы уже решили, что готовы к промышленному циклу, и ищете, где ЦКТ купить под конкретный объем варки, разница в конструкции определит и бюджет, и то, сколько партий пива цех сможет держать в работе одновременно.
Цилиндро-конический танк: как устроена конструкция
ЦКТ — это вертикальная емкость с цилиндрическим корпусом и конусным днищем, угол конуса обычно 60-70 градусов. Конус нужен не для красоты: под этим углом дрожжевой осадок и хмелевая взвесь стекают к сливному крану самотеком, и танк можно очистить от осадка без ручной выгрузки. В одном корпусе последовательно проходят два процесса — активное брожение при более высокой температуре и последующее дображивание (лагеринг) при температуре, близкой к нулю. Смена режима идет без перекачки сусла в другую емкость: снижаете температуру через рубашку, выдерживаете нужный срок, при необходимости стравливаете давление через клапан и сливаете осадок через нижний кран.
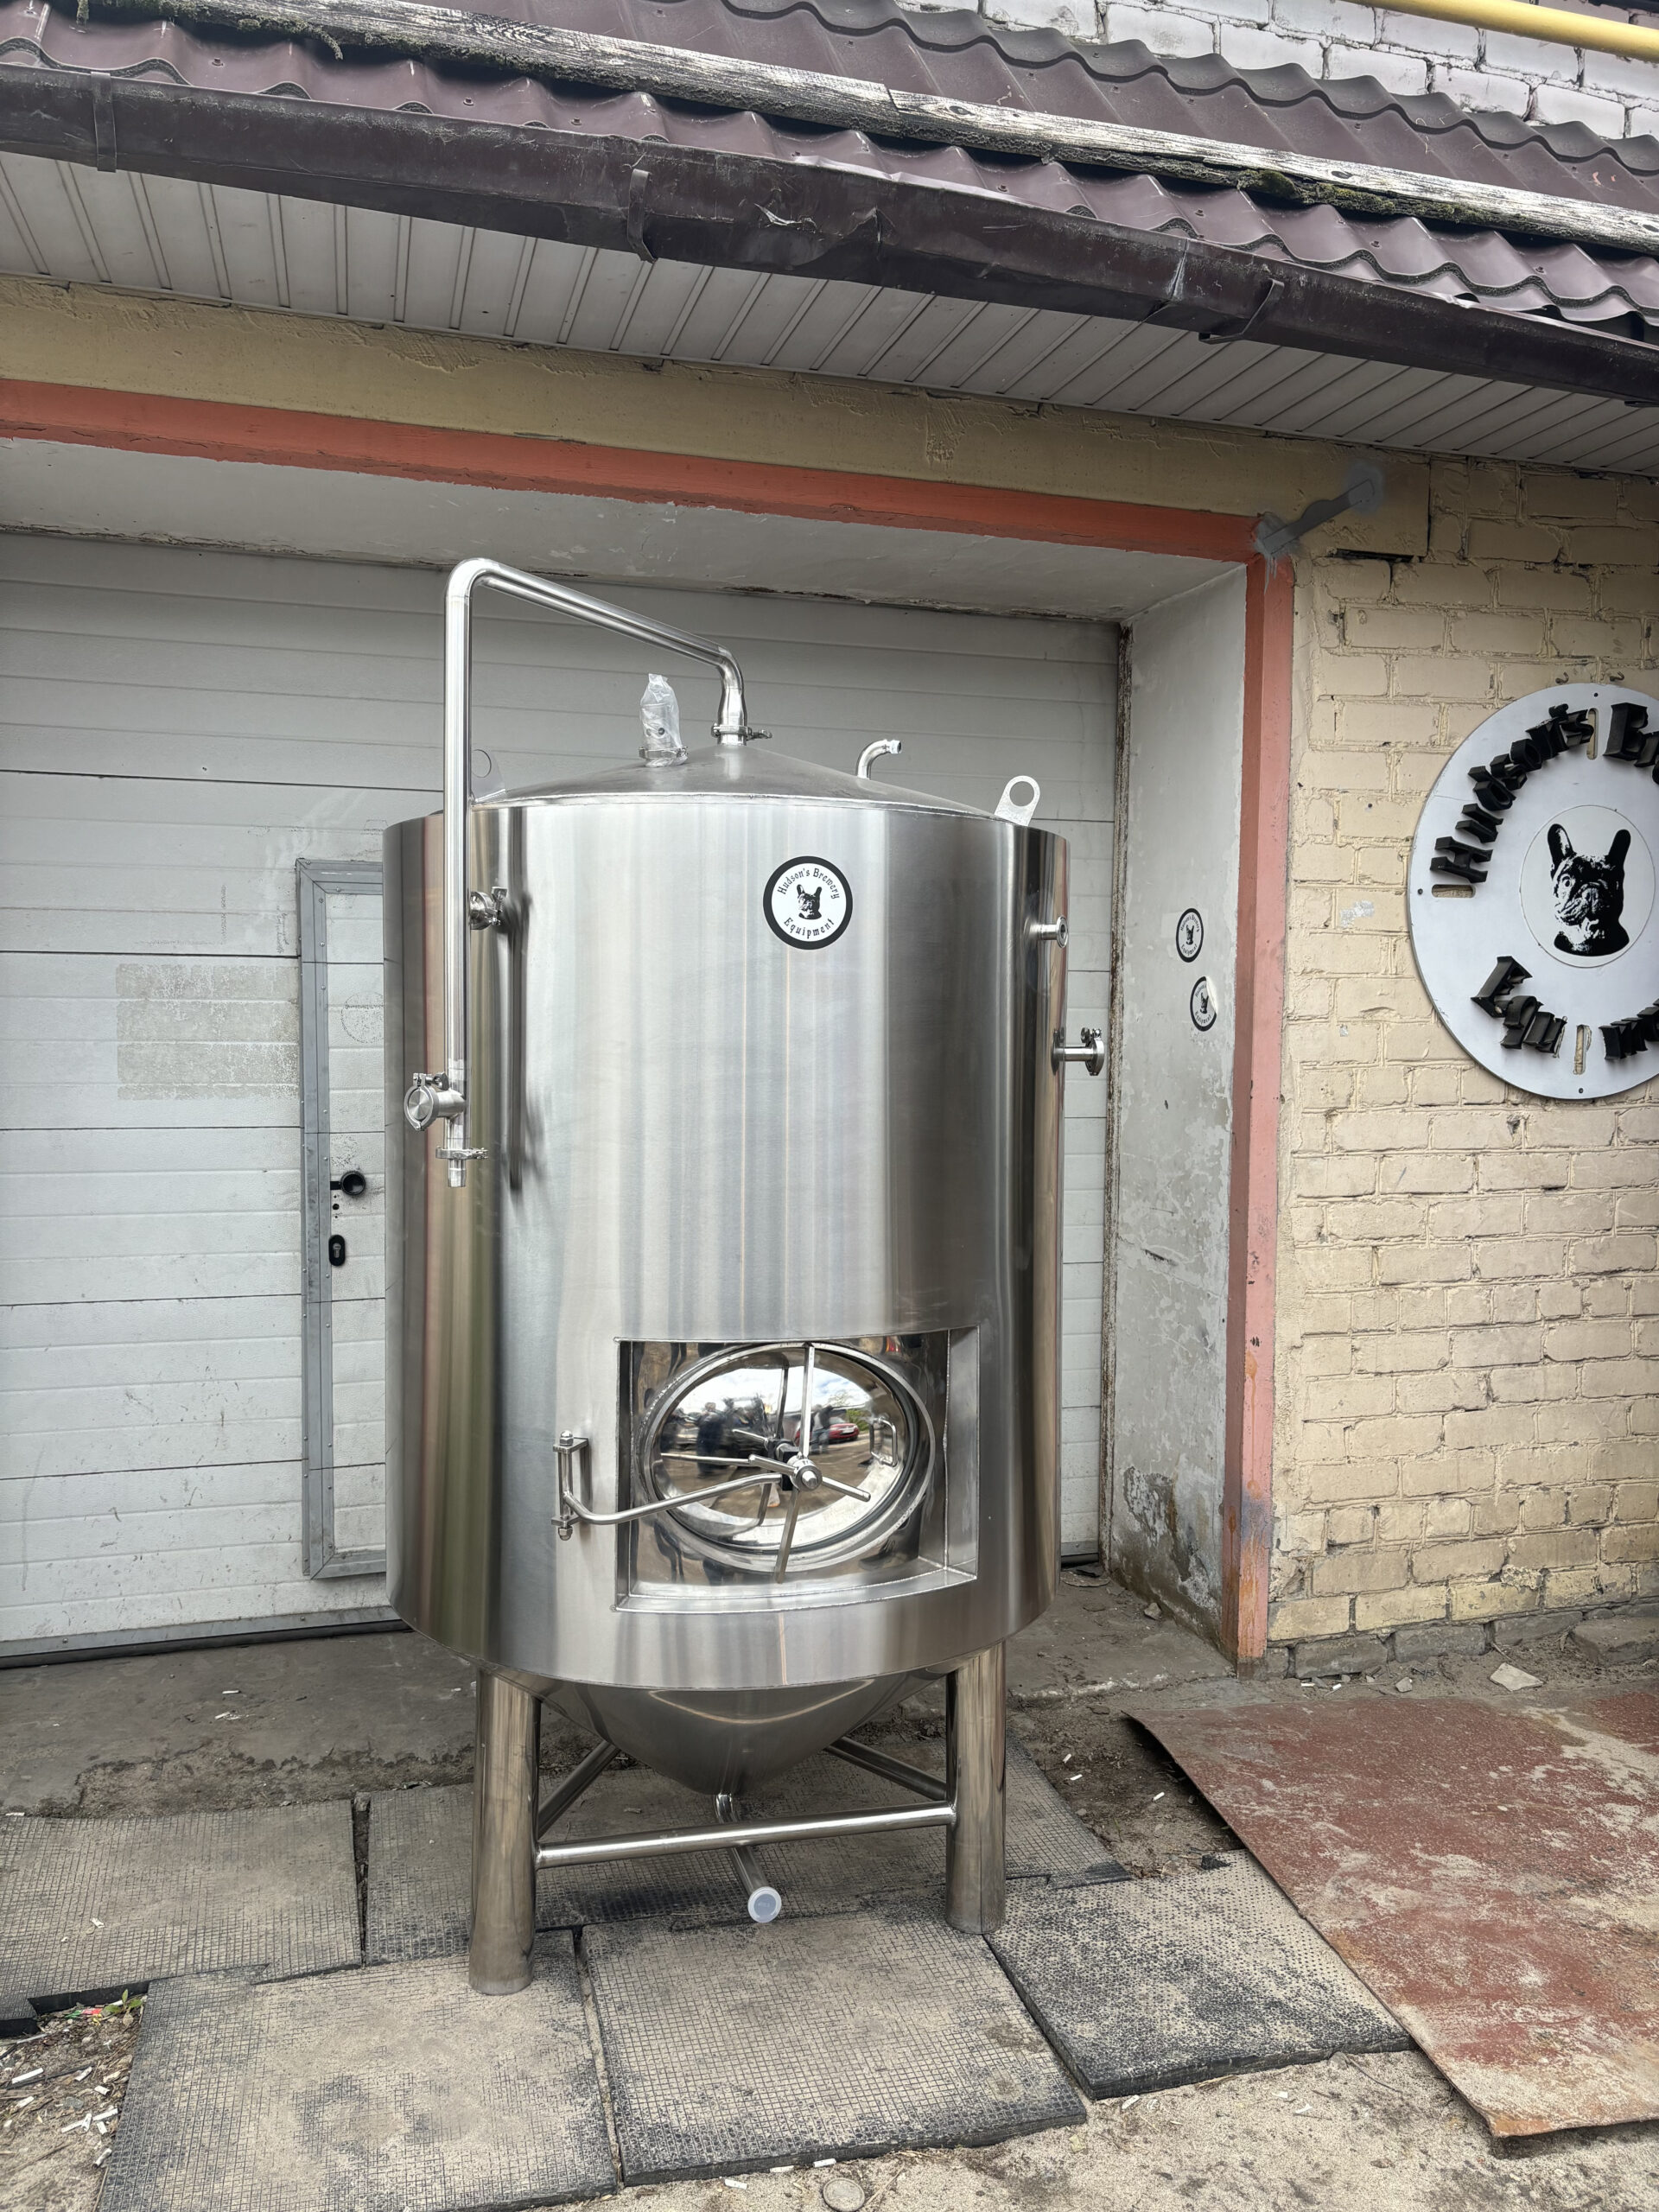 На фото: ЦКТ на 1000 л — смотреть в каталоге
Материал корпуса — нержавеющая сталь AISI 304, по отечественной маркировке ей соответствует аналог 08Х18Н10 по ГОСТ 5632-2014, с содержанием хрома около 18% и никеля около 8%, что дает стойкость к органическим кислотам сусла и упрощает мойку CIP-системой. Толщина стенки рабочей емкости обычно в пределах 2-4 мм — точное значение определяется расчетом под диаметр танка и рабочее давление, у ножек и опорной рамы толщина больше, под нагрузку полного танка. Полезный объем ЦКТ на пивоварнях среднего масштаба — от 500 до 5000 литров, для промышленных цехов линейка идет и до 20000-30000 литров и выше.
ЦКТ с рубашкой охлаждения: зачем нужны отдельные зоны
Рубашка охлаждения — это второй контур на корпусе танка, куда подается гликоль или холодная вода, и именно она делает ЦКТ управляемым инструментом, а не просто баком. Без рубашки температуру брожения нечем держать: экзотермическая реакция брожения разогревает сусло, и без отвода тепла верховые дрожжи легко уходят за 25-26°C, что дает посторонние эфирные и фенольные тона во вкусе.
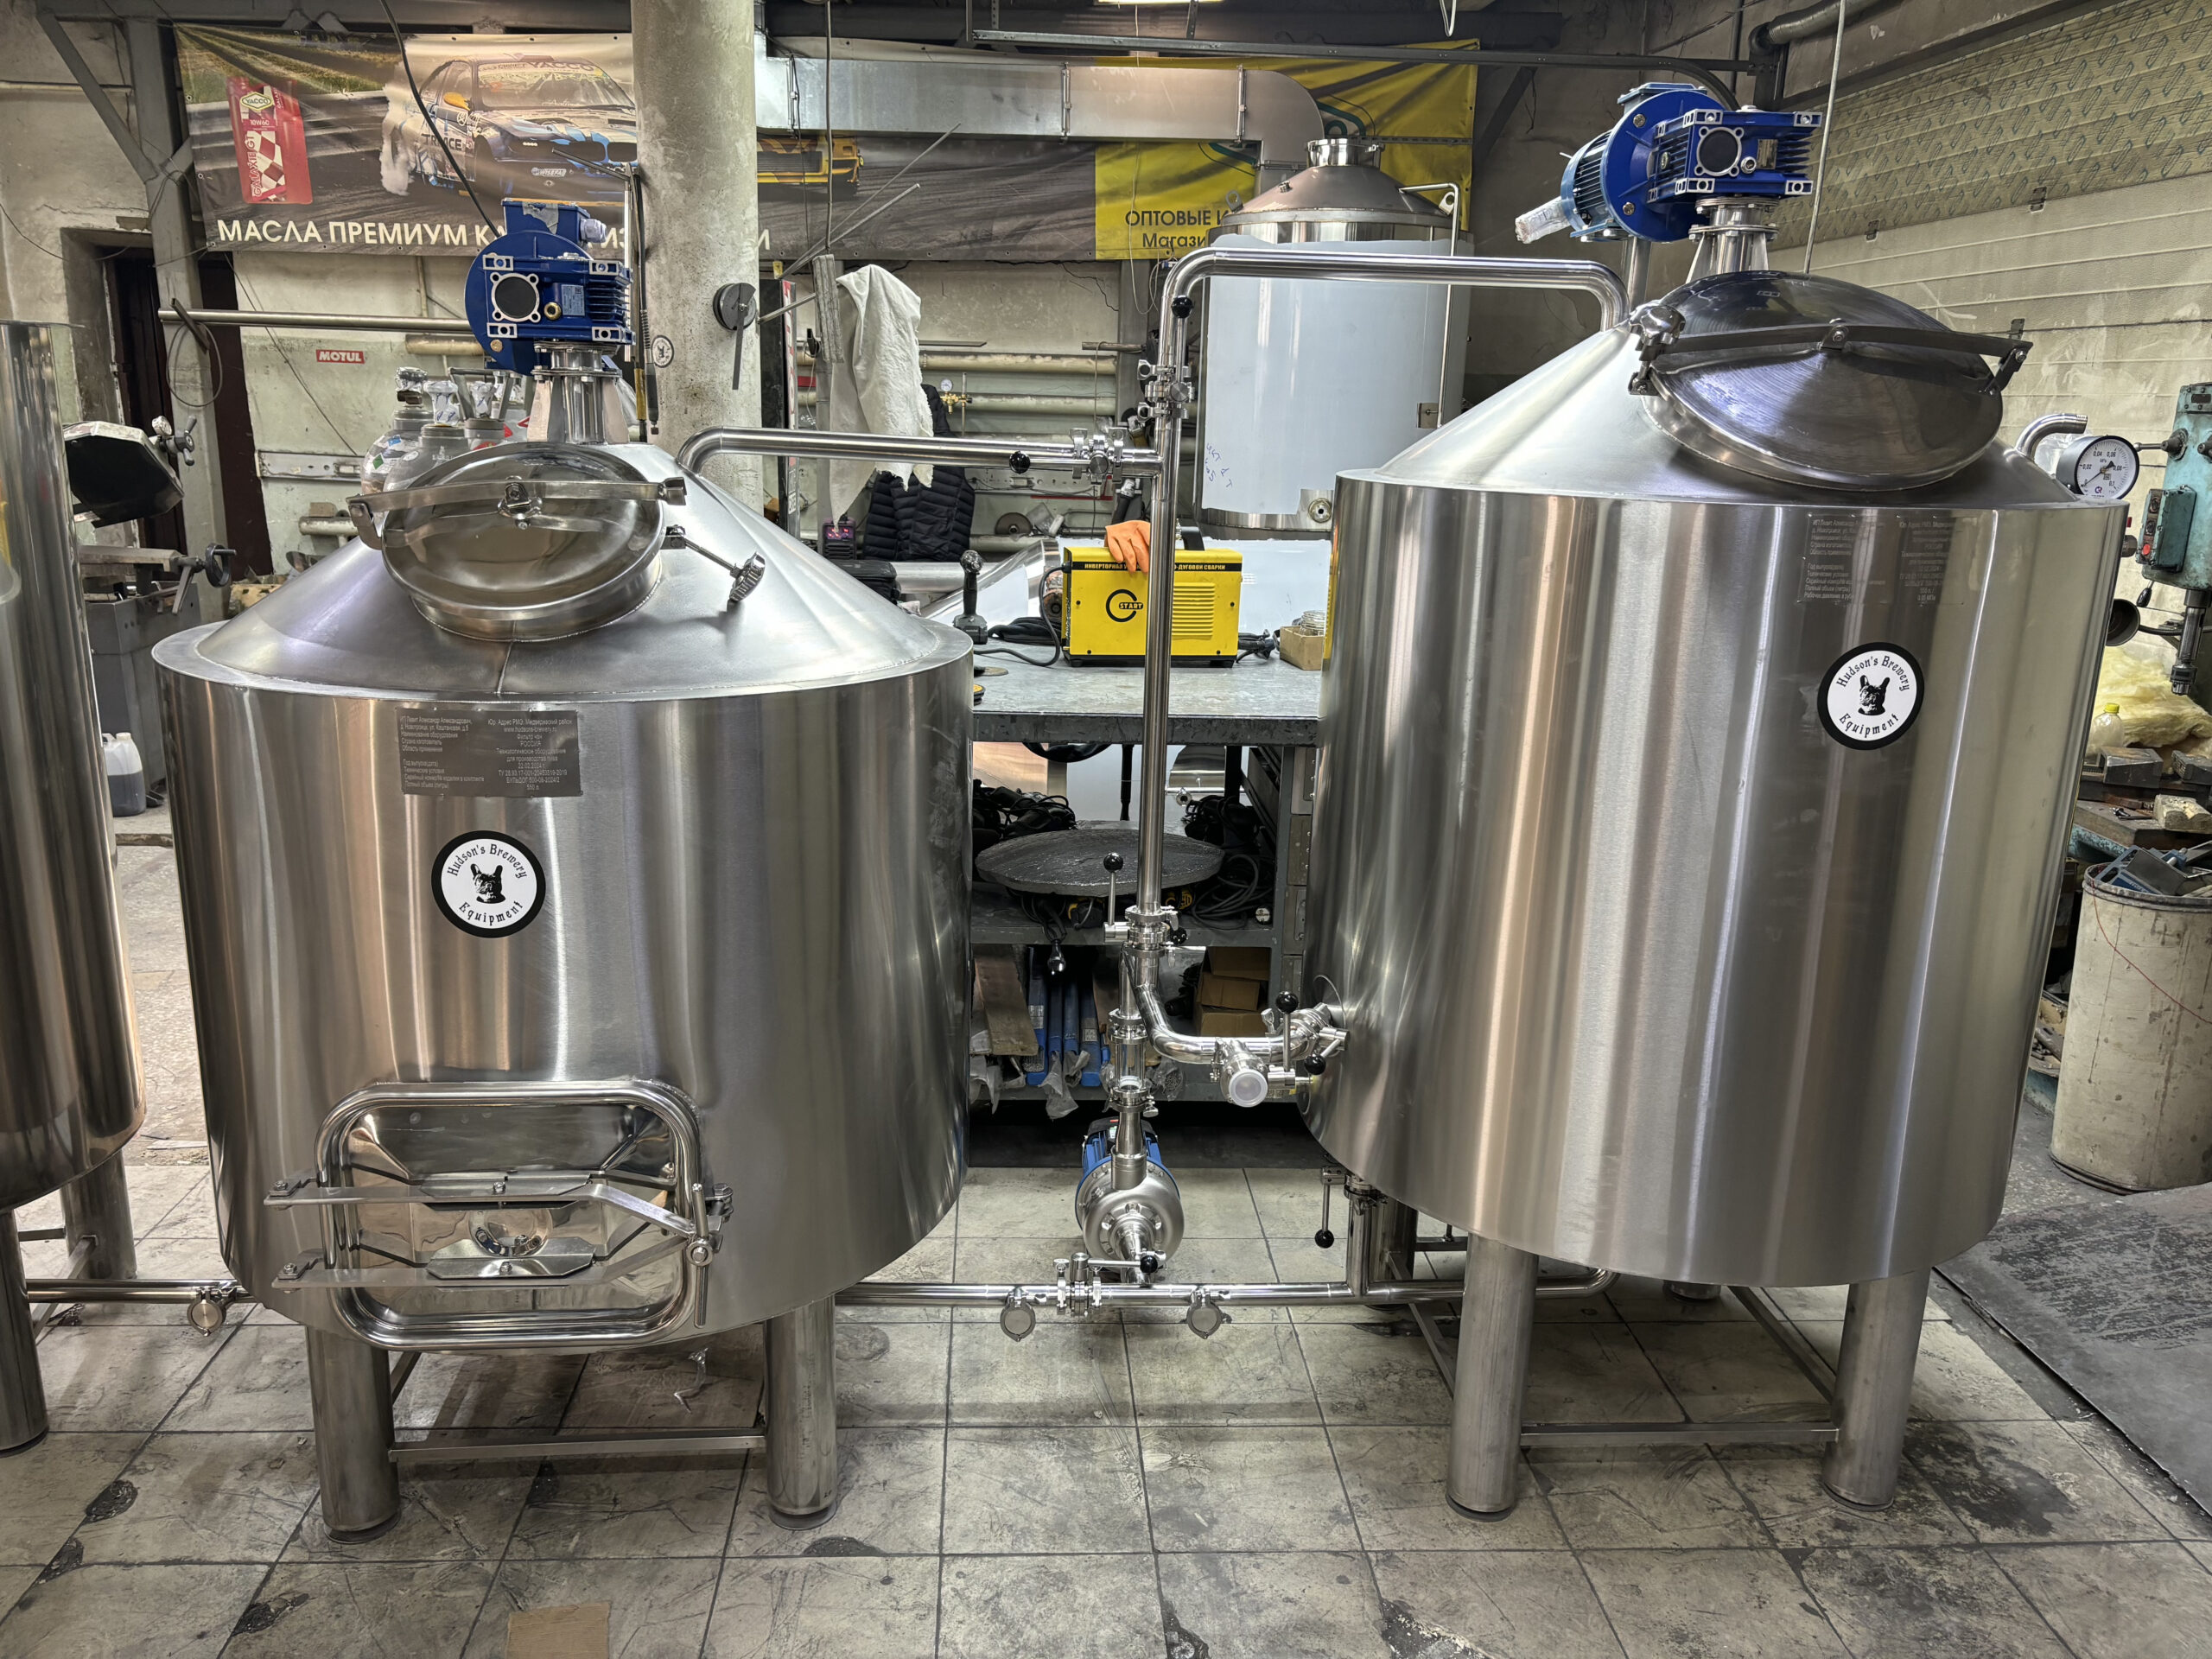
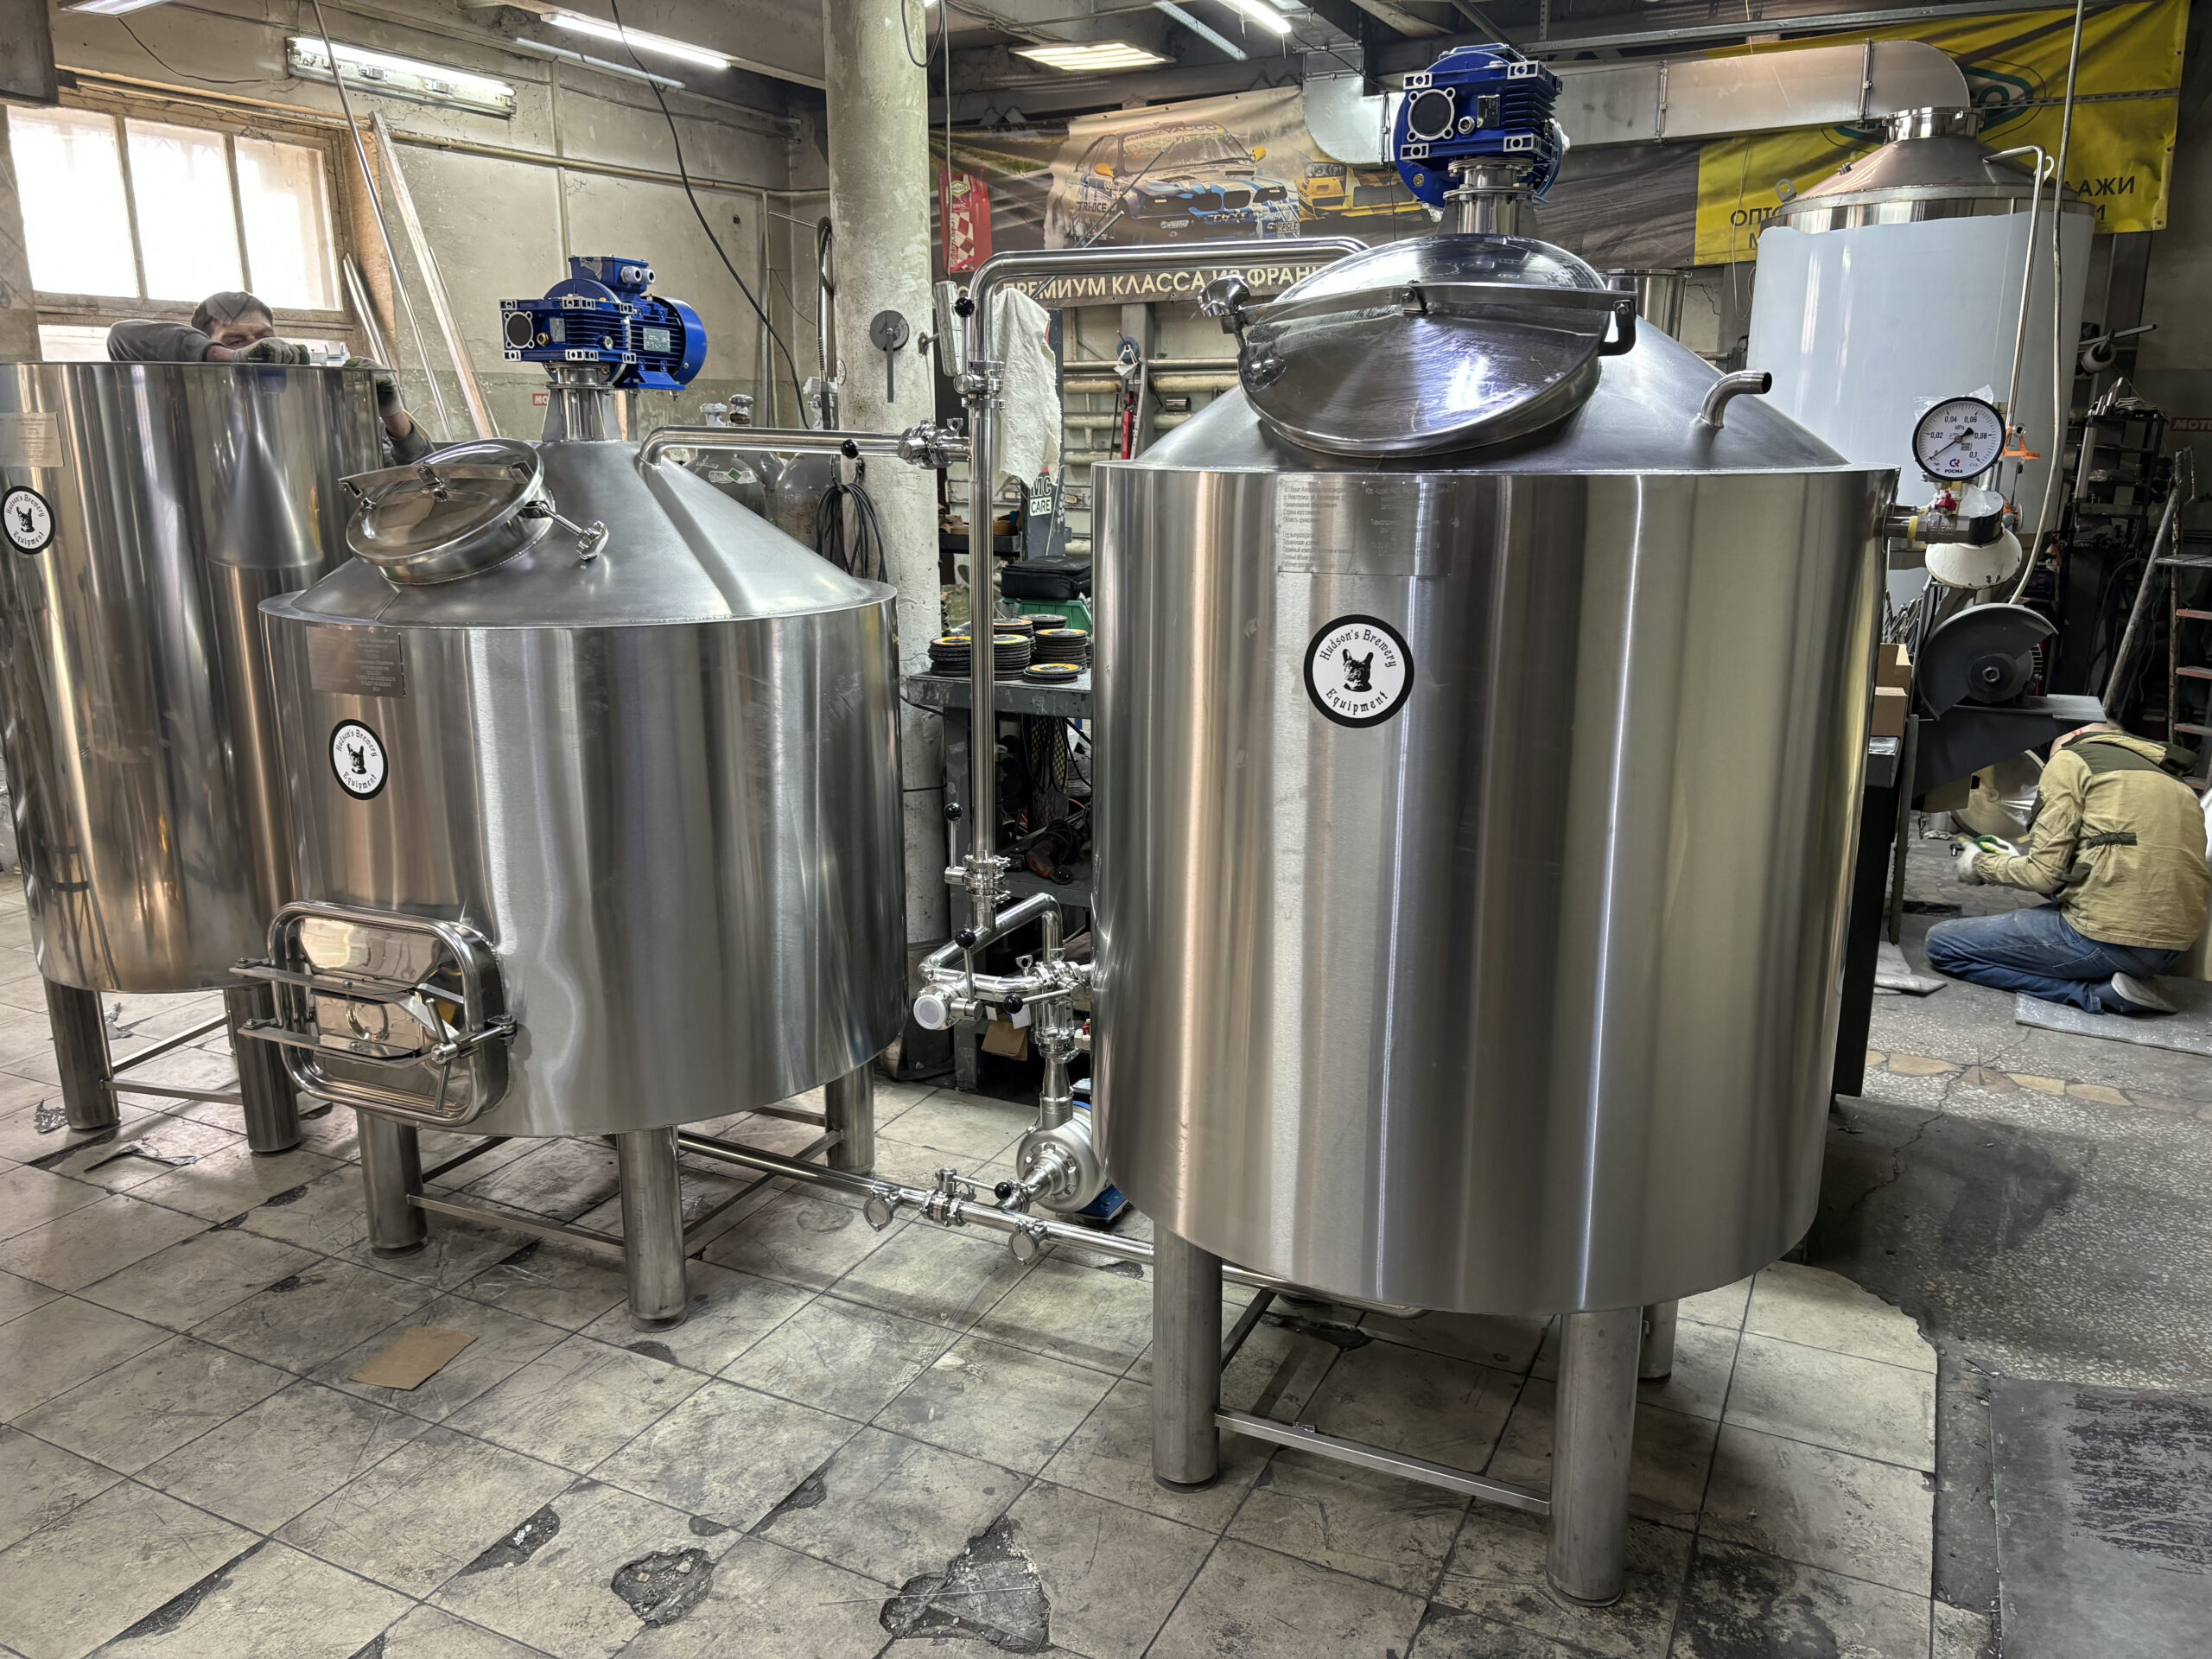 На фото: пивоварня на 500 л — смотреть в каталоге
На промышленных ЦКТ рубашка чаще всего секционная: отдельно зона конуса и одна-две зоны на цилиндре. Раздельные зоны нужны, потому что конус — место скопления осадка и источник локального перегрева, а верх цилиндра остывает медленнее из-за меньшей площади контакта со стенкой. Конструкция рубашки — dimple jacket (штампованная) или подушка из привариваемых полос — держит точность регулировки в узких пределах: секционная схема с отдельными зонами точнее, чем один общий контур, а конкретное значение точности зависит от автоматики и указывается в спецификации производителя. Это особенно важно на стадии диацетиловой паузы у лагера, когда перед понижением температуры на дображивание сусло выдерживают при 18-20°C несколько дней, чтобы дрожжи доработали диацетил — для элевого брожения, которое и так идет в диапазоне 18-22°C, отдельную выдержанную паузу в этом виде обычно не выделяют.
Рабочее давление ЦКТ для лагеринга под давлением — обычно 1,5-2,5 бар (0,15-0,25 МПа), поэтому корпус и сварные швы проектируются с запасом прочности, а не просто как открытая емкость. Каталог готовых моделей с рубашкой и указанием зон охлаждения смотрите в разделе ЦКТ.
Раздельная схема брожения и дображивания: как это работает
Классическая раздельная схема — это открытый или закрытый бродильный чан для активной стадии и отдельная герметичная емкость для дображивания, часто это лагерный танк или форфас (горизонтальная или вертикальная цилиндрическая емкость без конуса, рассчитанная на давление и длительную выдержку). Сусло сбраживается в первой емкости, затем перекачивается во вторую для созревания и карбонизации, а осадок остается в бродильном чане.
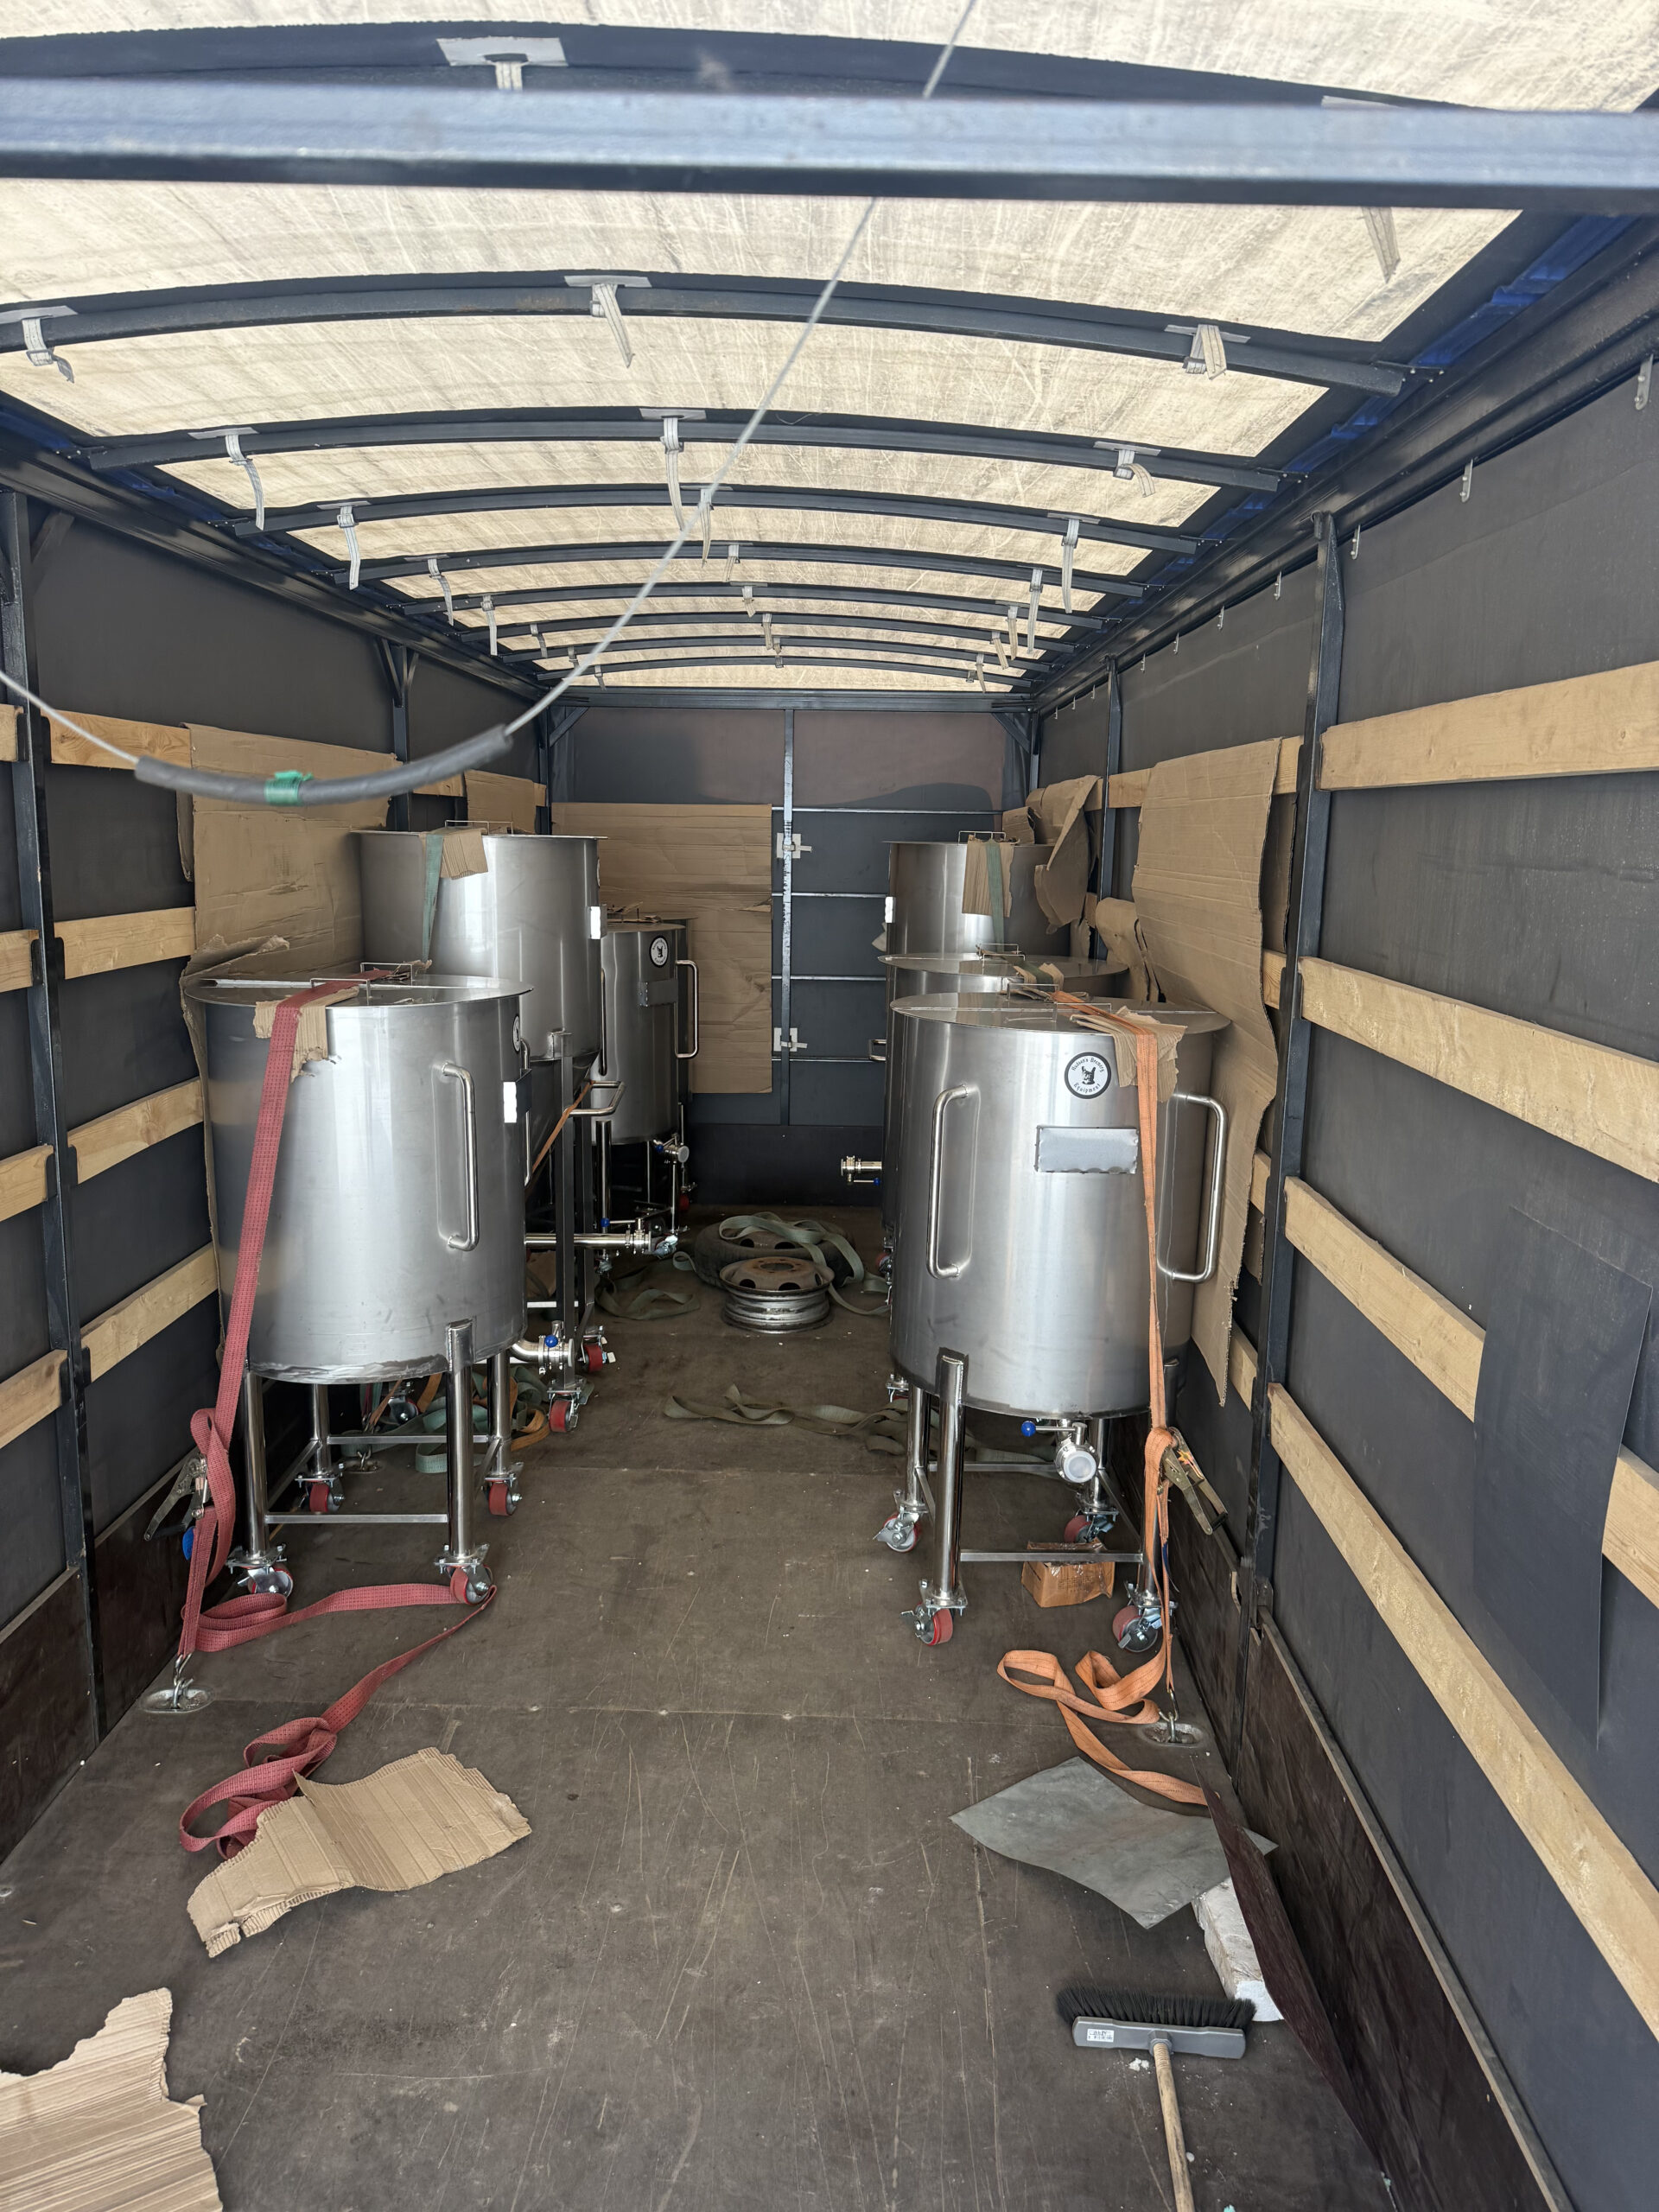 На фото: емкостное оборудование — смотреть в каталоге ЦКТ
Плюс схемы — по цене единица объема раздельной емкости обычно дешевле, чем эквивалентный объем в ЦКТ, потому что нет конуса, нет второго контура охлаждения на каждой позиции, а перекачка позволяет использовать один бродильный чан на несколько циклов, пока продукт дображивает в более простых и дешевых танках. Минус — перекачка сусла между двумя емкостями означает лишний контакт с кислородом и риск инфекции на стыке, плюс нужен насос и санитарная линия, которую надо мыть отдельно.
Подробное сравнение форфасов и ЦКТ по цене, срокам оборота партии и трудозатратам на мойку разобрано в статье форфас против ЦКТ — если у вас уже есть форфасы и вопрос стоит именно в апгрейде схемы, начните с нее.
Танк брожения из нержавейки: на что смотреть при выборе стали и комплектации
Независимо от схемы, танк брожения нержавейка — это не только марка стали, но и качество внутренней полировки. Для контактных поверхностей пищевого оборудования ориентир — шлифовка до Ra 0,8 мкм и ниже, при более грубой поверхности дрожжи и белковые осадки задерживаются в микрорельефе и мойка CIP перестает быть полной мойкой. Второй момент — сварные швы: они должны быть аргонно-дуговой сваркой с последующей пассивацией, иначе именно швы становятся точкой начала коррозии и очагом инфекции при регулярном контакте с кислой средой сусла.
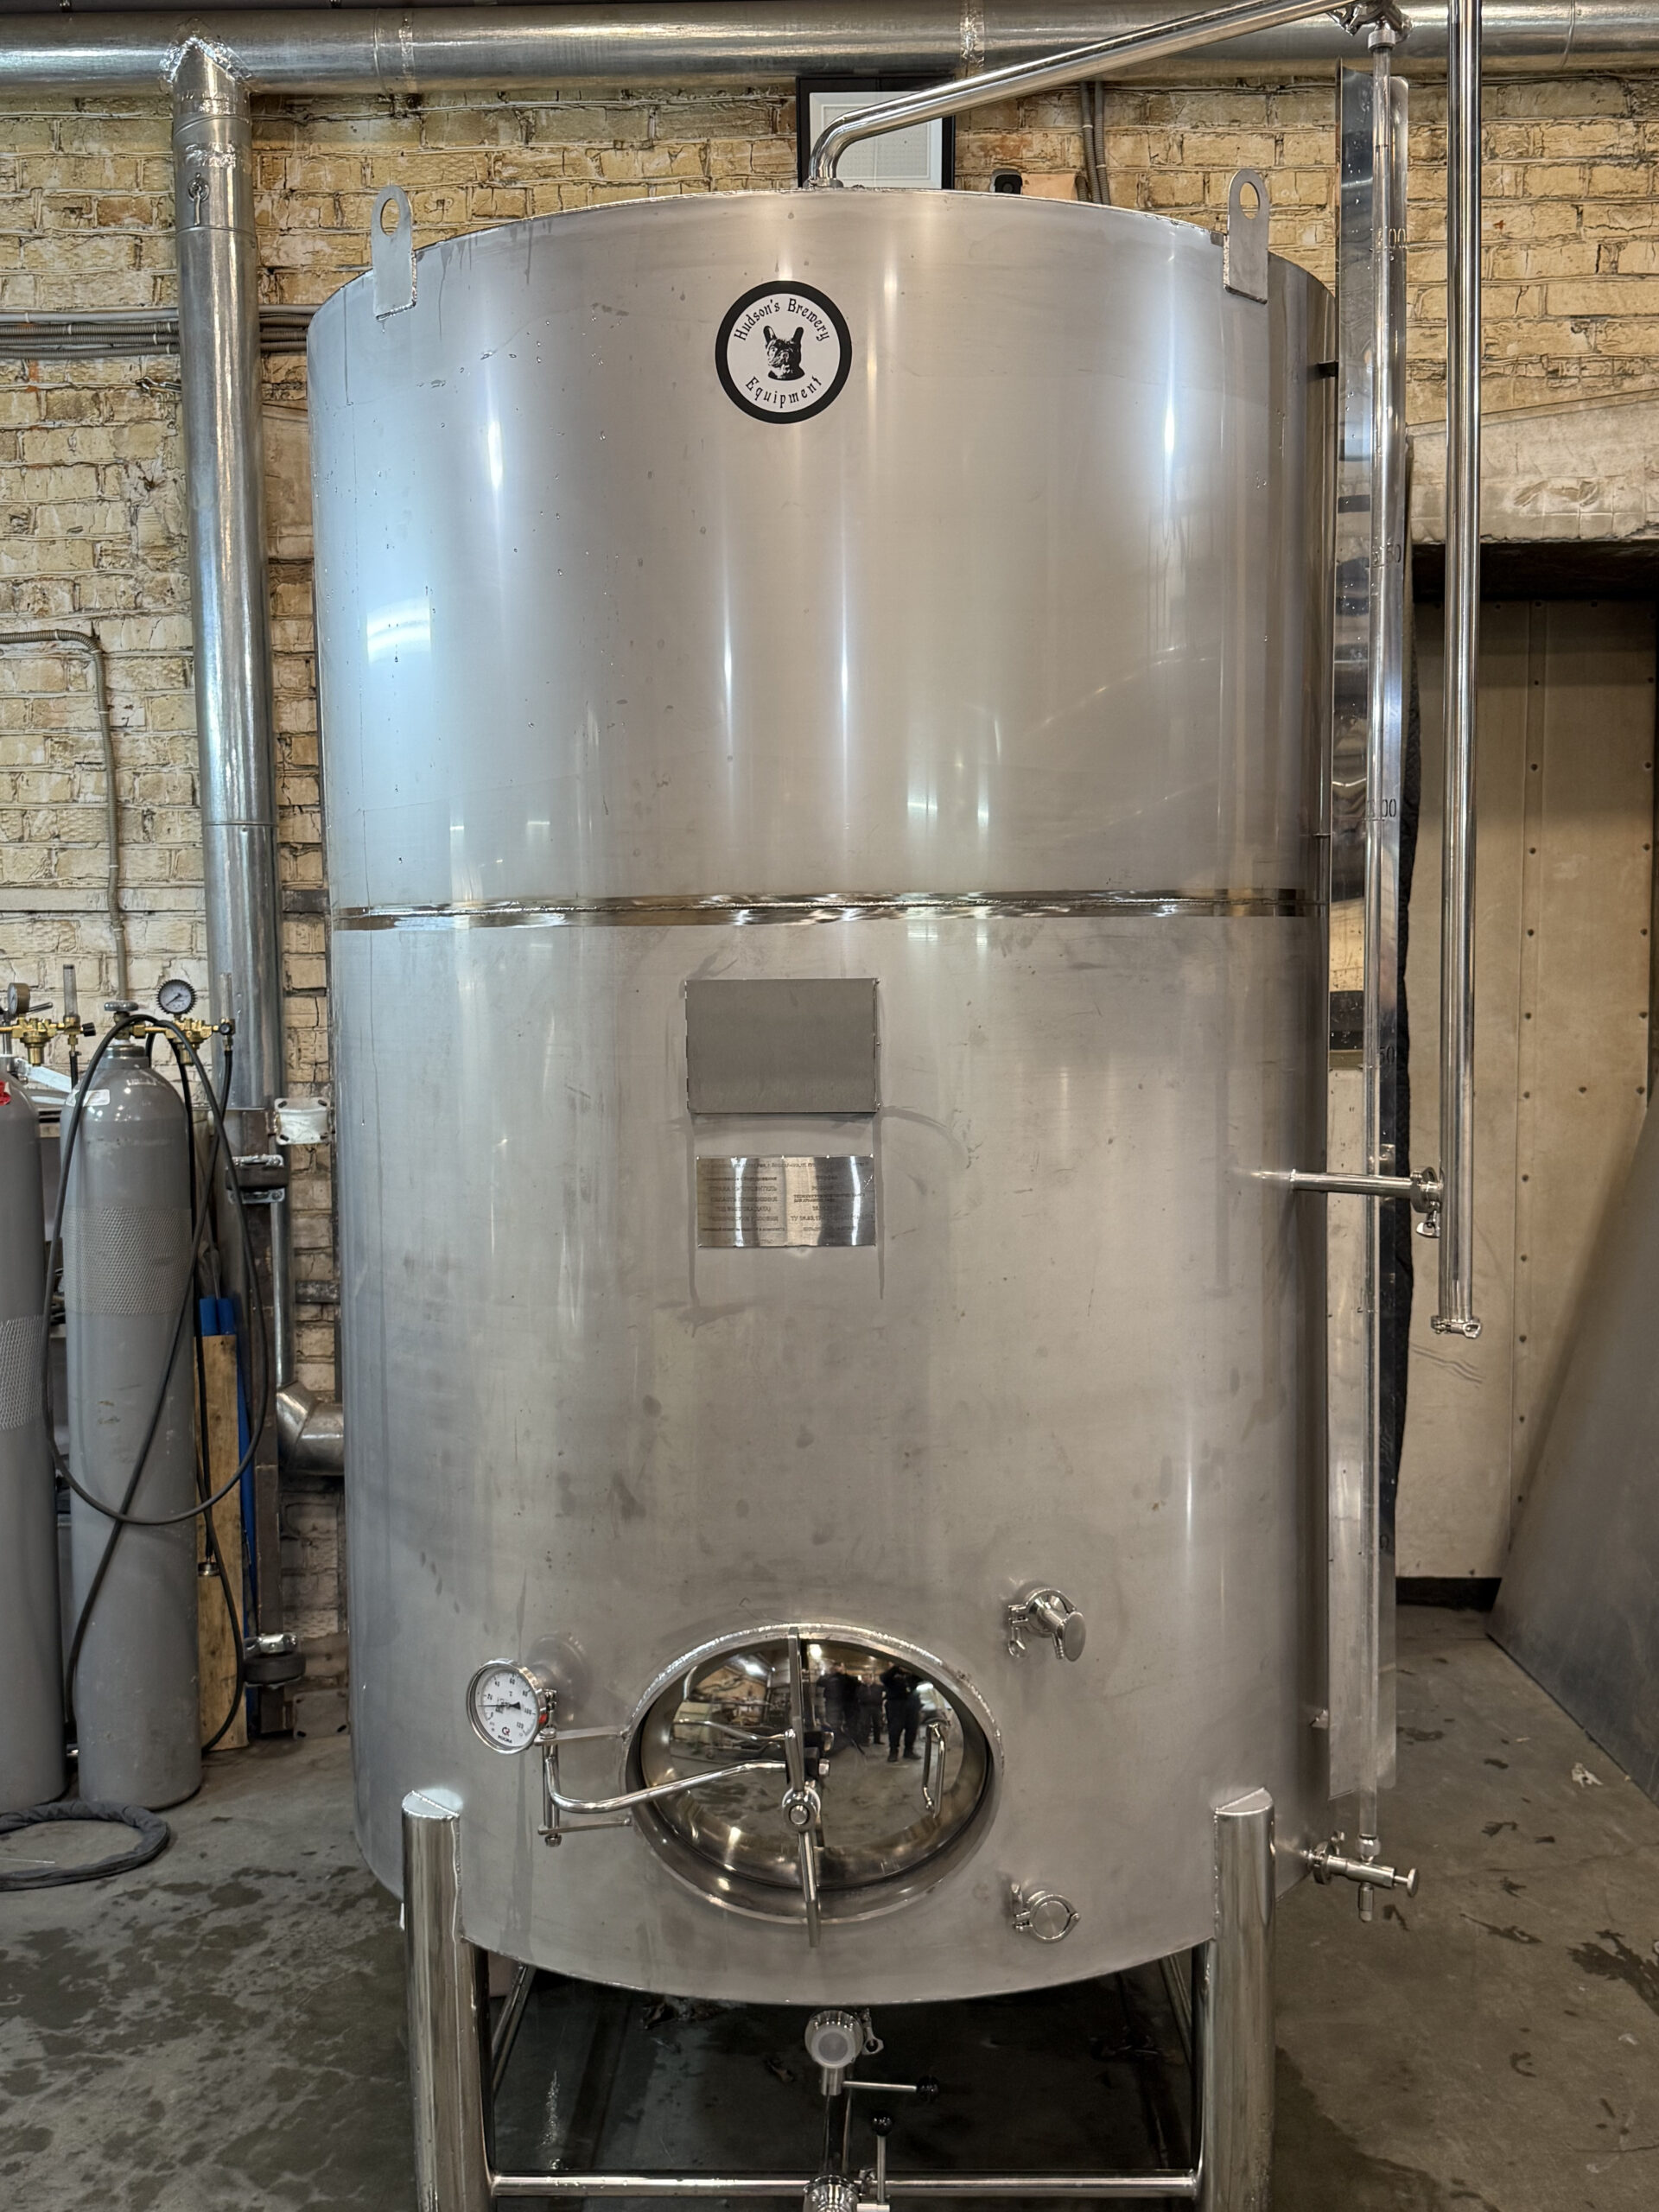 На фото: форфас на 3000 л — смотреть в каталоге
Из обвязки на любой емкости брожения — будь то ЦКТ или раздельный танк — нужны минимум: предохранительный клапан сброса давления, манометр, штуцер для отбора пробы, смотровое окно и сливной кран для дрожжевого осадка. На ЦКТ добавляется термопорт под датчик температуры в зоне конуса, потому что именно там раньше всего фиксируется перегрев при остановке циркуляции хладагента.
ЦКТ или раздельная схема: как выбрать под объем и цикл пивоварни
Выбор завязан на три параметра: частоту варок, доступную площадь цеха и то, насколько вам важна температурная точность в моменте перехода от брожения к дображиванию.
Если цех варит одну-две партии в неделю и объем не превышает 2000-3000 литров за цикл, ЦКТ обычно выгоднее по площади и по персоналу: один танк закрывает весь цикл, не нужен насос перекачки и вторая санитарная линия. Если варки идут ежедневно или через день, а ассортимент широкий — раздельная схема с несколькими простыми бродильными чанами и парком форфасов под дображивание часто дает больше гибкости: пока одна партия дображивает, бродильный чан уже освобожден под следующую варку, и парк форфасов можно наращивать дешевле, чем парк полнофункциональных ЦКТ.
Для пивоварен, которые только формируют состав цеха, полезно сопоставить оба сценария в цифрах на вашем объеме — как считать соотношение количества бродильных емкостей к танкам дображивания под заданную частоту варок, разобрано в статье как выбрать ЦКТ. Там же — таблица ориентировочных сроков брожения по стилям: эль обычно бродит при 18-22°C 5-7 суток (у части штаммов дольше), лагер — при 8-14°C 7-14 суток, после чего у лагера обычно следует дображивание при 0-2°C от двух до четырех недель в зависимости от стиля и плотности сусла, а классические схемы лагеринга могут занимать и больше времени.
Где купить ЦКТ и как не ошибиться с комплектацией
Если решение принято в пользу ЦКТ, следующий шаг — подбор объема и комплектации под конкретную варочную линию, а не покупка “с запасом на будущее”: танк, который больше реального объема варки, остывает и греется дольше расчетного времени, а рубашка охлаждения на неполном объеме работает менее предсказуемо. Уточняйте у поставщика фактическую толщину стенки, материал рубашки, количество зон охлаждения и рабочее давление — это те параметры, которые определяют, впишется ли танк в ваш температурный график, а не только внешний вид и объем в литрах.
Обзор оборудования для пивоваренного производства целиком, включая варочные порядки и вспомогательные емкости, смотрите в разделе пивоварня — там же можно сопоставить, как ЦКТ или раздельная схема брожения встраивается в общую линию цеха от засыпи солода до розлива.