Техническое задание на реактор с мешалкой: что указать для точного расчета
Чек-лист параметров для технического задания на реактор с мешалкой: объем, среда, давление, тип мешалки, теплообмен и обвязка — чтобы расчет сошелся с первого раза.
Когда в заявке написано просто «нужен реактор с мешалкой», расчетчик первым делом просит техническое задание — потому что от объема, среды и режима работы зависит и толщина стенки, и тип привода, и сроки изготовления. Если вы подбираете реактор нержавеющий AISI 304 под свой процесс, рассматриваете реактор под давлением или сразу хотите реактор с мешалкой купить из готовой линейки, чем подробнее описана задача, тем точнее расчет и тем меньше правок на этапе производства. Нередко под конкретную линию нужен реактор нестандартный под заказ — типовые объемы и расположение штуцеров просто не совпадают с тем, что уже стоит в цехе. Разберем по пунктам, что указать в ТЗ, чтобы инженер сделал расчет с первого раза, без переписки на три недели.
Объем, среда и материал: с чего начинается реактор нержавеющий AISI 304
Первое, что спрашивает расчетчик — не общий объем корпуса, а рабочий объем: сколько продукта реально заливается за цикл. По практике большинства проектов рабочий объем составляет 70-85% от полного геометрического объема аппарата — остаток нужен на пену при перемешивании, на температурное расширение среды и на запас по уровню, чтобы мешалка не била по свободной поверхности с брызгами.
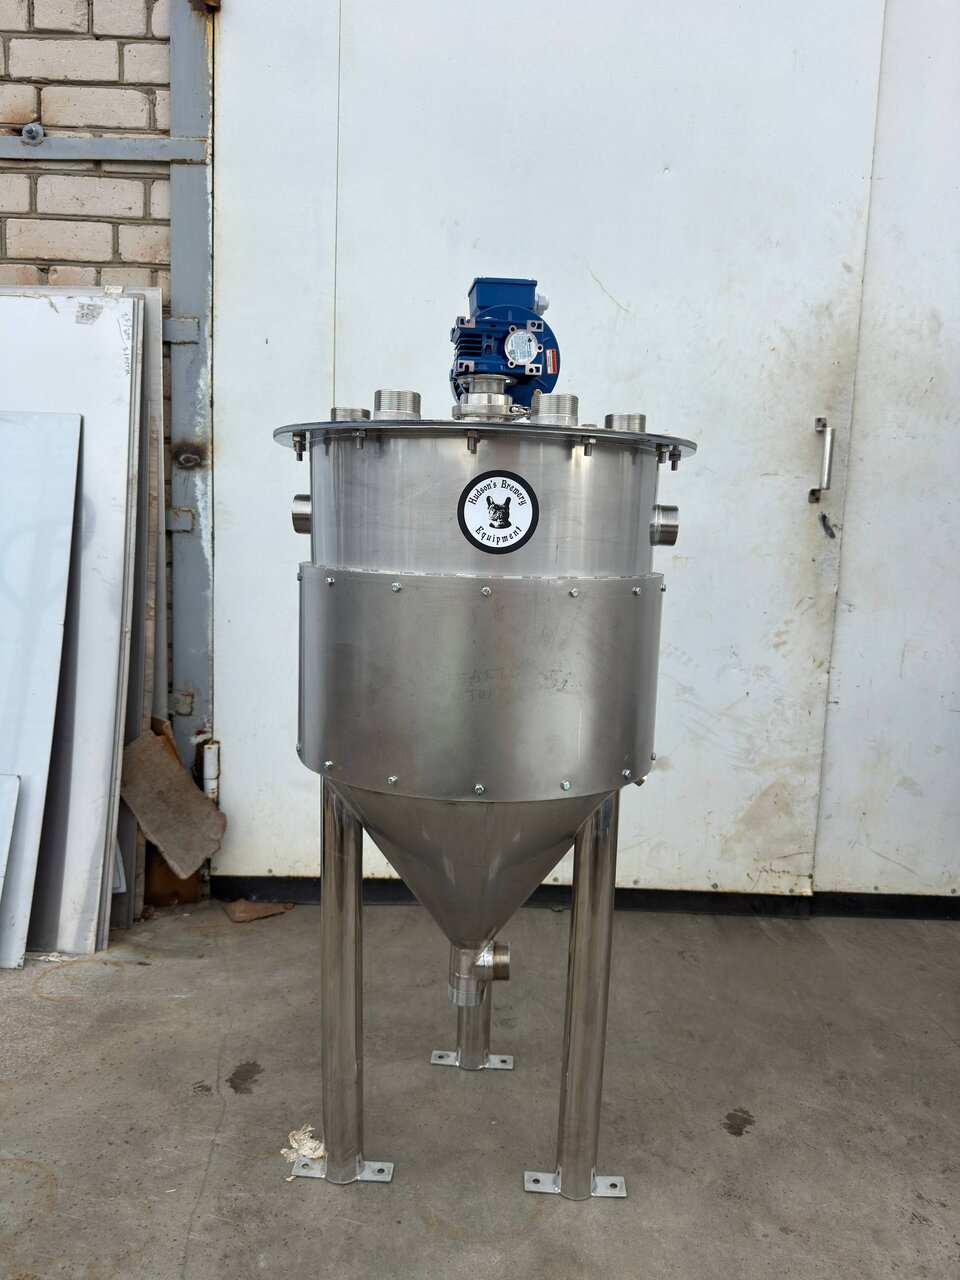
 На фото: Реактор 250 л под давление 3 атм — смотреть в каталоге
Дальше — характеристики самой среды: плотность, вязкость, кислотность или щелочность, наличие абразивных частиц. Это влияет не только на выбор мешалки, но и на материал. AISI 304 (российский аналог — сталь 08Х18Н10, 18-20% хрома и 8-10,5% никеля) — стандартный выбор для большинства пищевых, косметических и нейтральных химических сред. Но если в составе продукта есть хлориды в заметной концентрации (некоторые рассолы, отдельные виды моющих растворов), точечная коррозия может появиться и на 304 — тогда в ТЗ стоит сразу заложить AISI 316 с добавкой молибдена, который устойчивее к хлоридам.
Толщина стенки зависит от объема, давления и температуры. Для атмосферных емкостей из AISI 304 обечайка обычно начинается от 2-3 мм; общие требования к материалам и изготовлению сварных сосудов задает ГОСТ 34347-2017 «Сосуды и аппараты стальные сварные. Общие технические условия», а саму толщину стенки под давлением считают по ГОСТ 34233.2-2017 «Сосуды и аппараты стальные сварные. Нормы и методы расчета на прочность» — у аппаратов покрупнее и под давлением она часто выходит на 6-10 мм и более, но точную цифру дает прочностной расчет, а не таблица на глаз. Готовые типовые решения можно посмотреть в разделе реакторов, а как в принципе устроен такой аппарат — в статье про реактор с мешалкой.
Давление и температура: как не ошибиться при выборе реактора под давлением
В ТЗ отдельно указываются четыре цифры: рабочее давление, расчетное давление (с запасом), рабочая температура и расчетная температура. Рабочие — это то, что происходит в аппарате в нормальном режиме. Расчетные — с запасом на отклонения, именно по ним считается прочность стенки и подбираются предохранительные устройства.
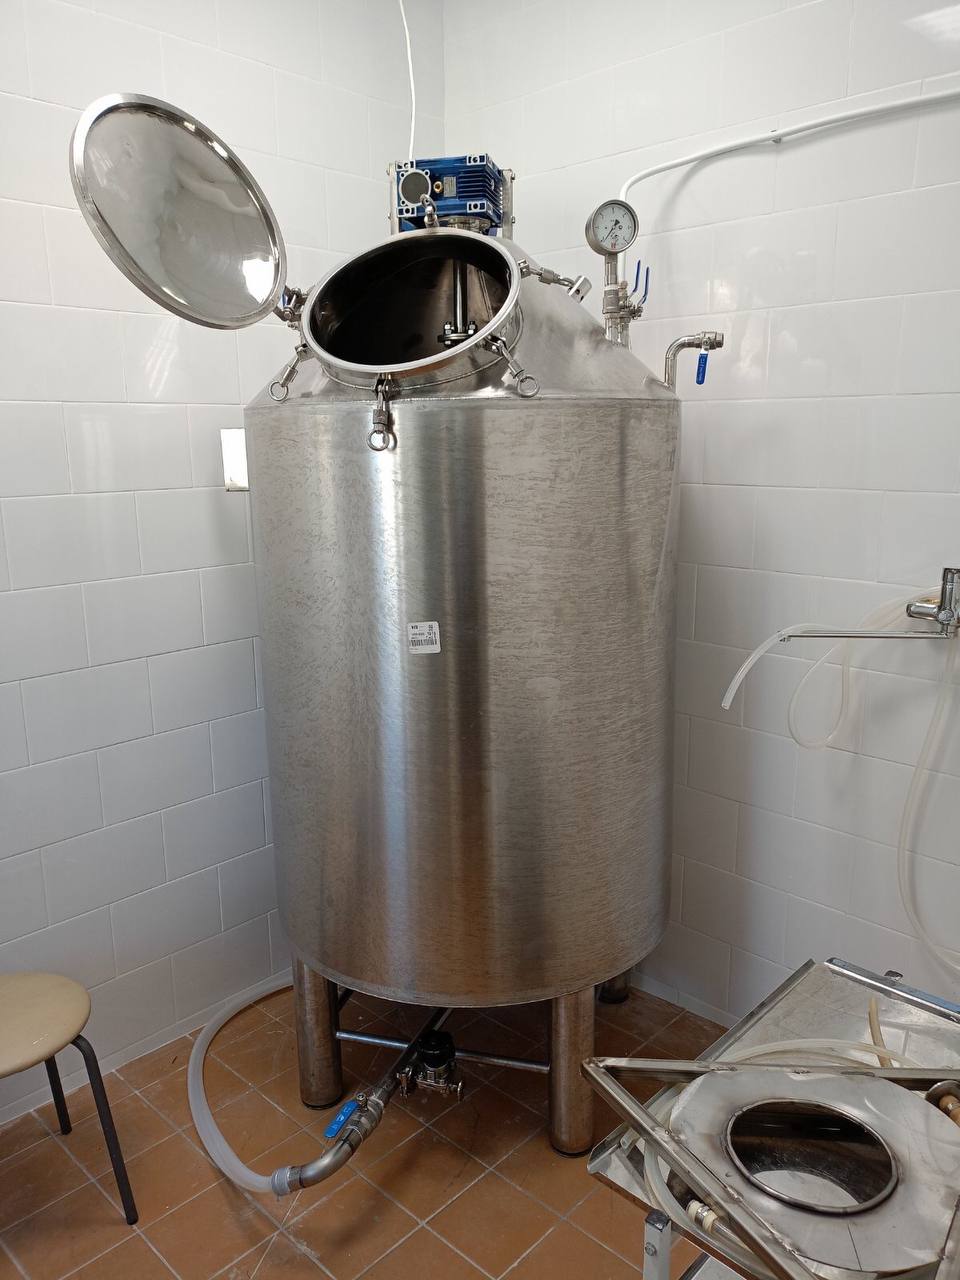 На фото: Реактор под давлением 1000 л с мешалкой — смотреть в каталоге
Граница важна: если избыточное давление в аппарате превышает 0.07 МПа, реактор подпадает под федеральные нормы и правила промышленной безопасности для сосудов, работающих под давлением (документы Ростехнадзора). Это сразу добавляет требования к материалам, контролю сварных швов, гидроиспытаниям и паспорту на аппарат — если процесс граничный, лучше заранее уточнить у технолога, можно ли снизить давление конструктивно и остаться в более простой категории.
Отдельная история — вакуумные реакторы: там считается не прочность на разрыв, а устойчивость обечайки к сминанию наружным давлением, и в ТЗ нужно указать именно остаточное (или предельное) давление внутри аппарата. Про то, какие вообще бывают классы давления реакторов и как выбрать нужный под свой процесс, подробно написано в отдельной статье о классах давления.
Перемешивающее устройство: тип, обороты, мощность привода
Тип мешалки выбирается прежде всего по вязкости и характеру среды, а не по привычке «поставить что подешевле». Пропеллерные мешалки работают с маловязкими средами — жидкости до 1-2 Па·с — для растворения, эмульгирования и диспергирования газа, и крутятся быстро, обычно 200-1500 об/мин. Турбинные мешалки решают похожие задачи, но перекрывают более широкий диапазон вязкости — от маловязких до умеренно вязких сред — и вращаются медленнее, обычно 100-500 об/мин. Якорные и рамные мешалки, наоборот, рассчитаны на вязкие среды и суспензии — от нескольких Па·с и выше — и вращаются медленно, обычно 20-60 об/мин, зато захватывают весь объем и не дают продукту застаиваться у стенки. Для пастообразных и очень вязких продуктов ставят ленточные или шнековые мешалки с еще меньшими оборотами.
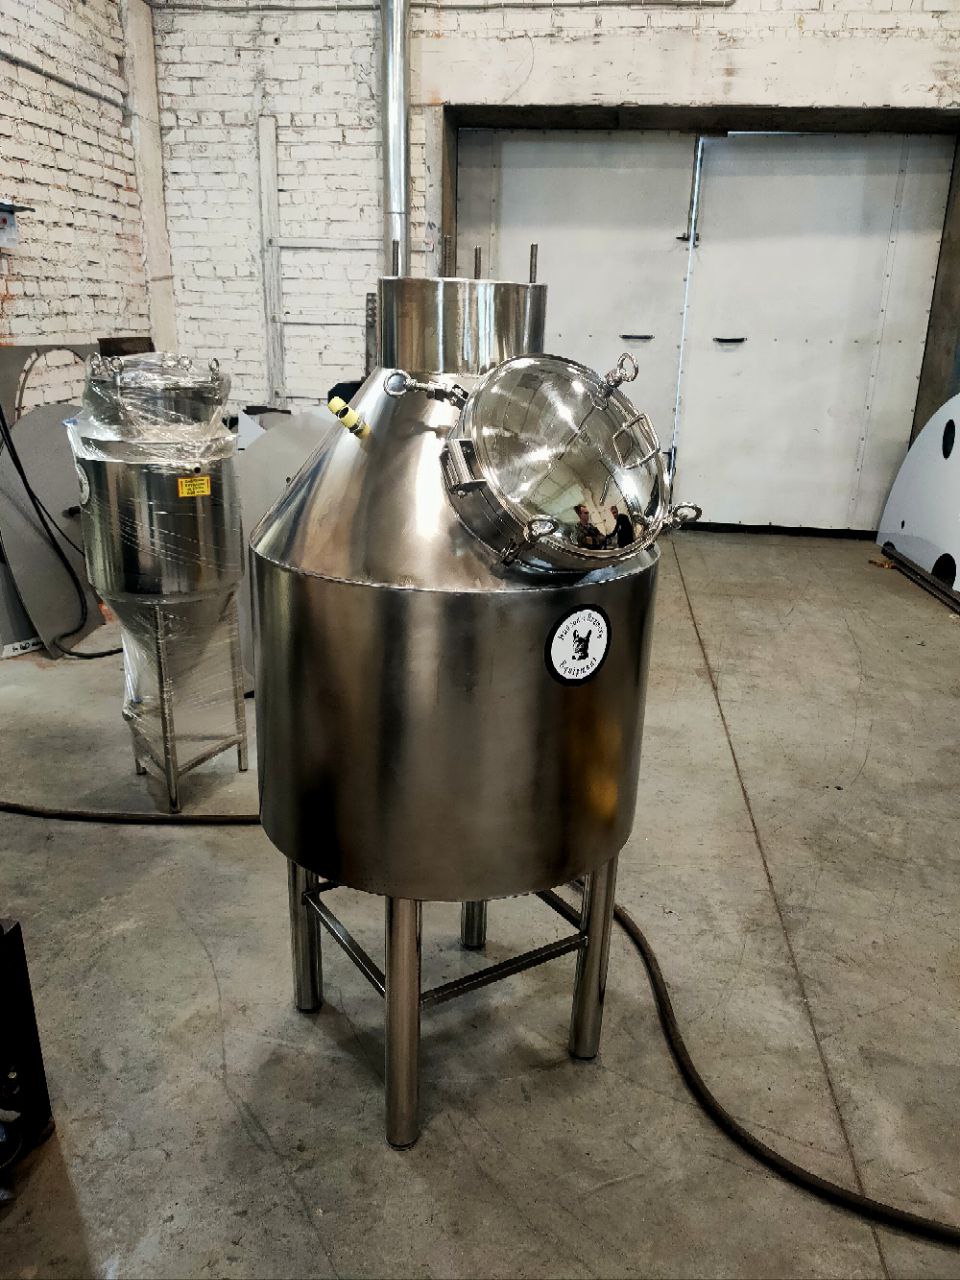
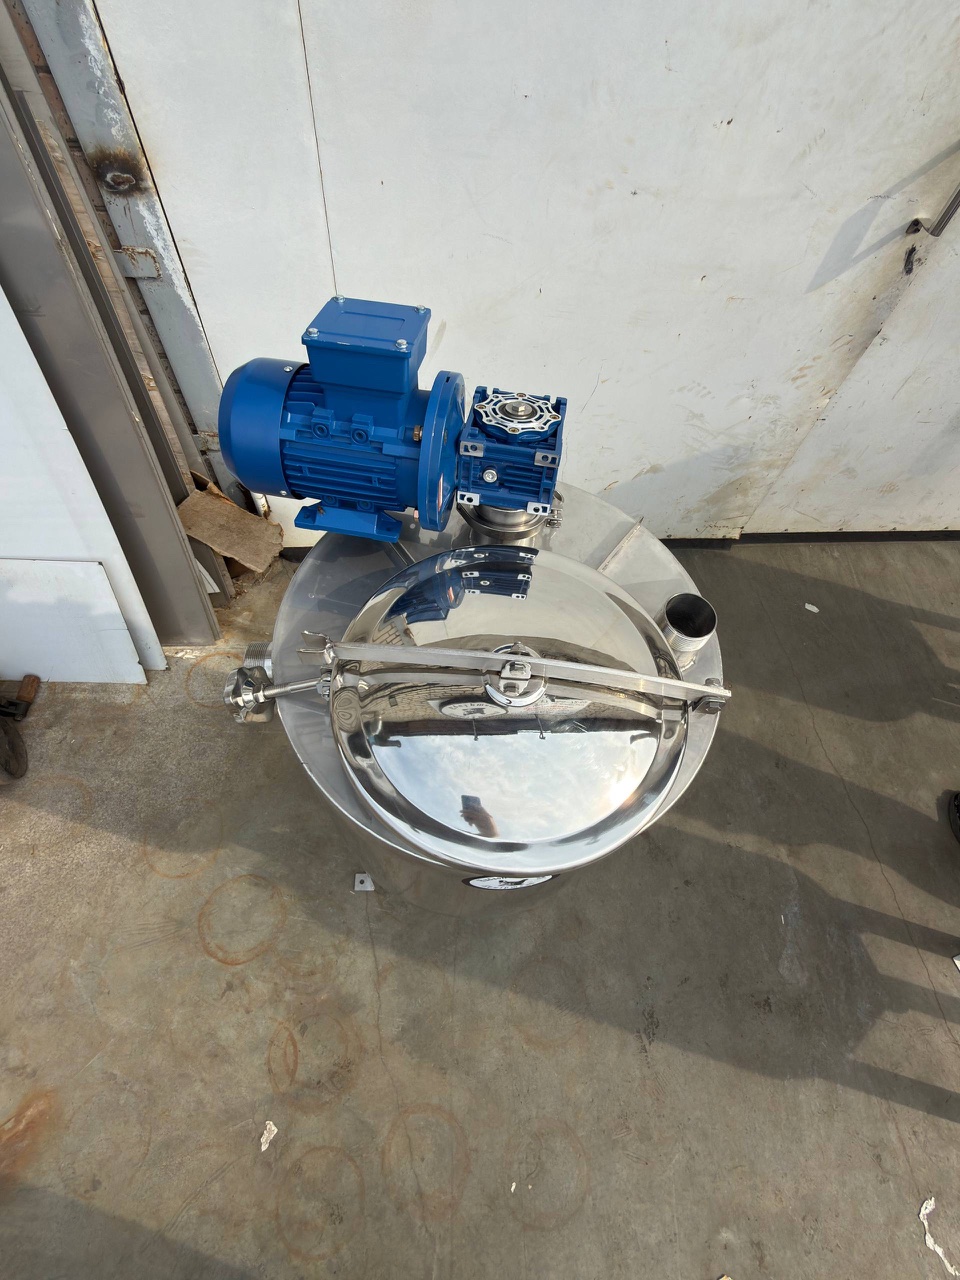 На фото: Реактор с мешалкой и клэмп-люком — смотреть в каталоге
Мощность привода — это отдельный расчет по критерию мощности перемешивания (число Рейнольдса для мешалки, диаметр, плотность и вязкость среды), а не подбор «на глаз по объему бака». Для примера: реактор на 1 м³ со средневязкой средой и турбинной мешалкой чаще всего укомплектован приводом на 1.5-4 кВт, но точную цифру дает расчет под конкретные параметры процесса, и в ТЗ эти параметры нужно указать полностью, а не полагаться на усредненные цифры из чужого проекта.
Кроме типа и оборотов в ТЗ стоит написать, что именно должна делать мешалка: поддерживать суспензию во взвешенном состоянии, диспергировать газ, ускорять теплообмен через рубашку, растворять сухой компонент. Если среда чувствительна к механическому воздействию (например, содержит хрупкие частицы или пенится), нужно указать допустимую окружную скорость лопасти — иначе инженер заложит стандартный режим, который может разрушить продукт. Разные типы мешалок и их применение подробно разобраны в статье про типы мешалок для реактора.
Теплообмен: рубашка, змеевик и теплоноситель
Если процесс требует нагрева или охлаждения, в ТЗ нужен не только факт «нужна рубашка», но и параметры теплообмена. Рубашка может быть пароводяной, водяной или работать на промежуточном теплоносителе — выбор зависит от того, что уже подведено к площадке заказчика. Рабочее (избыточное) давление пара 0.3-0.6 МПа обычно позволяет нагреть продукт до 130-150°C, но итоговая температура и скорость нагрева зависят еще от площади теплообмена рубашки и времени выдержки, а не только от давления пара. Горячая вода в рубашке греет продукт примерно до 90-95°C — ограничение здесь в первую очередь физическое: запас до точки кипения воды при атмосферном давлении. Термомасло применяют для нагрева продукта в диапазоне примерно 200-250°C и выше — конкретный верхний предел зависит от типа теплоносителя, часть составов работает и до 300°C. Для охлаждения ниже комнатной температуры используют гликолевый раствор или рассол: при типовых концентрациях гликоля получают около минус 15-20°C, а более низкие температуры — за счет увеличения концентрации или перехода на рассол.
Ключевая цифра, которую часто забывают указать — требуемая скорость нагрева или охлаждения. Например, «нагреть 1000 л продукта с 20 до 80°C за 40 минут» — это конкретное задание, из которого считается необходимая площадь теплообмена рубашки и, соответственно, ее геометрия. Без этой цифры инженер заложит типовую рубашку, которая может греть вдвое дольше, чем нужно для вашего технологического цикла, и тогда придется либо мириться с простоем оборудования, либо переделывать аппарат.
Если стандартной рубашки для нужной скорости теплообмена не хватает, добавляют внутренний змеевик — это увеличивает площадь без увеличения диаметра аппарата, что особенно важно, если помещение цеха ограничено по высоте и ширине проемов.
Штуцера, люки, КИП и обработка поверхности
Дальше в ТЗ перечисляется вся обвязка: штуцер загрузки, штуцер слива (и его расположение — сверху, сбоку, через нижний клапан), воздушник, точки под датчики уровня, температуры и давления. Для аппаратов под давлением обязателен штуцер под предохранительный клапан — его пропускная способность и настройка тоже часть расчета, а не опция на выбор монтажника.
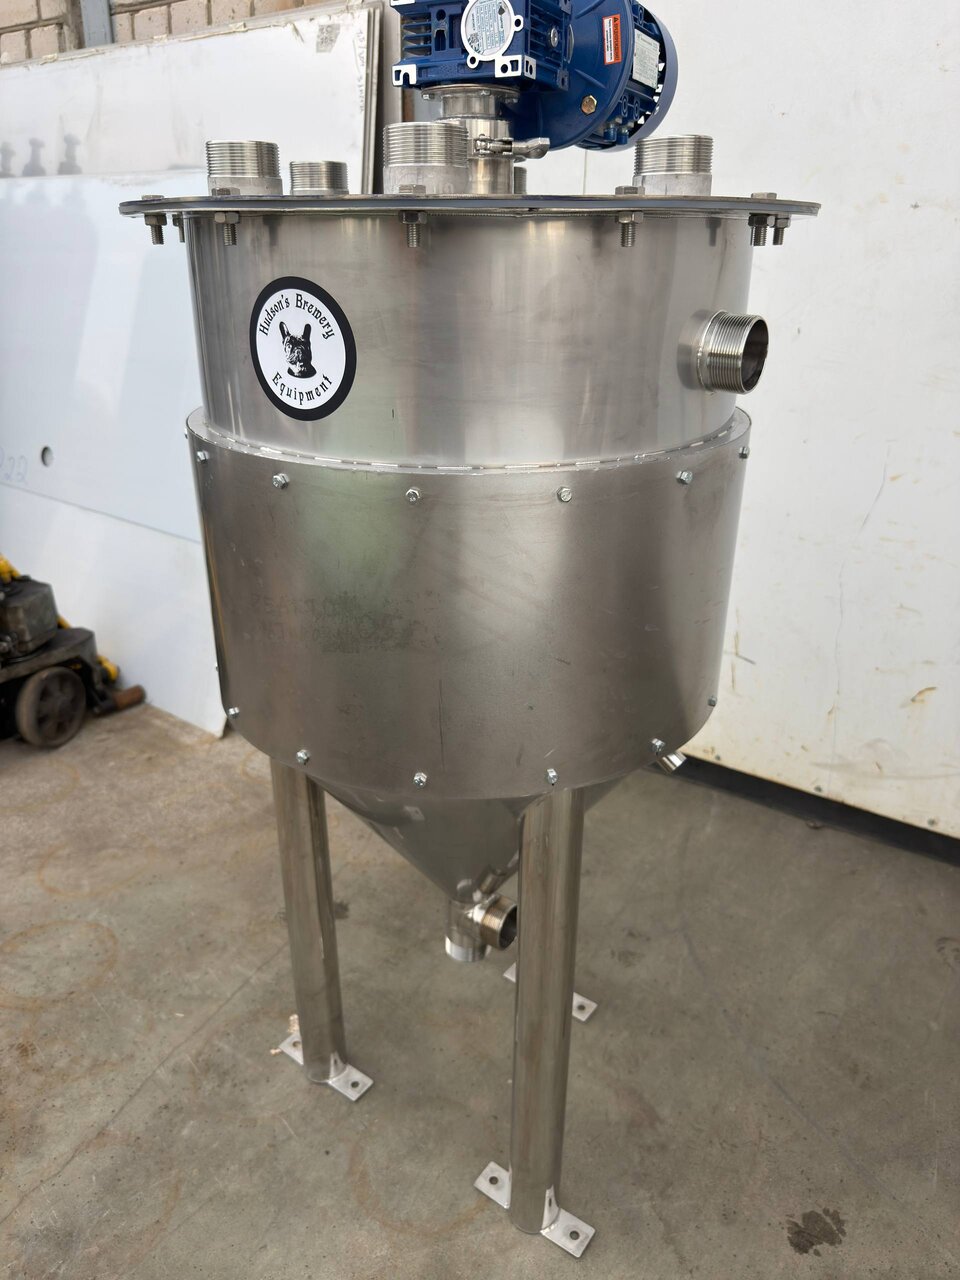 На фото: Реактор конический с мешалкой — смотреть в каталоге
Люк-лаз для ручного обслуживания и очистки обычно ставят на аппараты от 0.5-1 м³ и выше — на меньших объемах достаточно верхнего загрузочного штуцера подходящего диаметра. Если реактор нужно мыть по циклу CIP (без разборки), в ТЗ отдельно указывают это требование — тогда закладываются моющие форсунки и рассчитывается угол факела распыла под геометрию корпуса.
Отдельный пункт — обработка внутренней поверхности: механическая шлифовка, электрополировка или комбинация. Чем ниже требуемая шероховатость, тем меньше продукт задерживается на стенках и тем проще последующая мойка — это особенно важно для косметических и части пищевых сред. Если оборудование в дальнейшем встраивается в производство с фармацевтическими или парфюмерными регламентами, требования к валидации процесса и документообороту устанавливает сам заказчик исходя из своей нормативной базы — это отдельный этап, который не относится к изготовлению корпуса реактора, и в ТЗ на металлоконструкцию его смешивать не стоит.
Реактор нестандартный под заказ или готовое решение: как определиться
Не каждая задача требует расчета с нуля. Если процесс типовой — растворение, купажирование, эмульгирование при стандартных объемах и параметрах — часто быстрее и дешевле посмотреть готовые позиции: реактор с мешалкой купить из существующей линейки можно за считанные дни, без ожидания проектирования.
Нестандартное решение нужно, когда есть хотя бы одно из условий: объем не совпадает со стандартным рядом, штуцера должны встать в конкретные точки под уже смонтированный трубопровод, среда требует нетипового материала или покрытия, либо мешалка должна работать в диапазоне оборотов, которого нет в серийных моделях. В этих случаях реактор нестандартный под заказ проектируется под присланное ТЗ, и чем полнее оно на старте — объем, давление, температура, тип мешалки, теплообмен, обвязка — тем меньше итераций согласования потребуется. Актуальный перечень нестандартных исполнений и примеры реализованных проектов — в разделе нестандартного оборудования.
Собрать такое ТЗ не обязательно в одиночку: если под рукой есть параметры процесса — состав среды, требуемая производительность цикла, доступные теплоносители — расчетчик уточнит недостающее и предложит конфигурацию, которая закроет задачу без лишнего запаса по металлу и мощности привода.