Классы давления реакторов: 2, 3 или 6 атм — как выбрать под процесс
Разбираем, чем реально отличаются реакторы на 2, 3 и 6 атм и как выбрать класс давления под конкретный процесс, а не «на глаз».
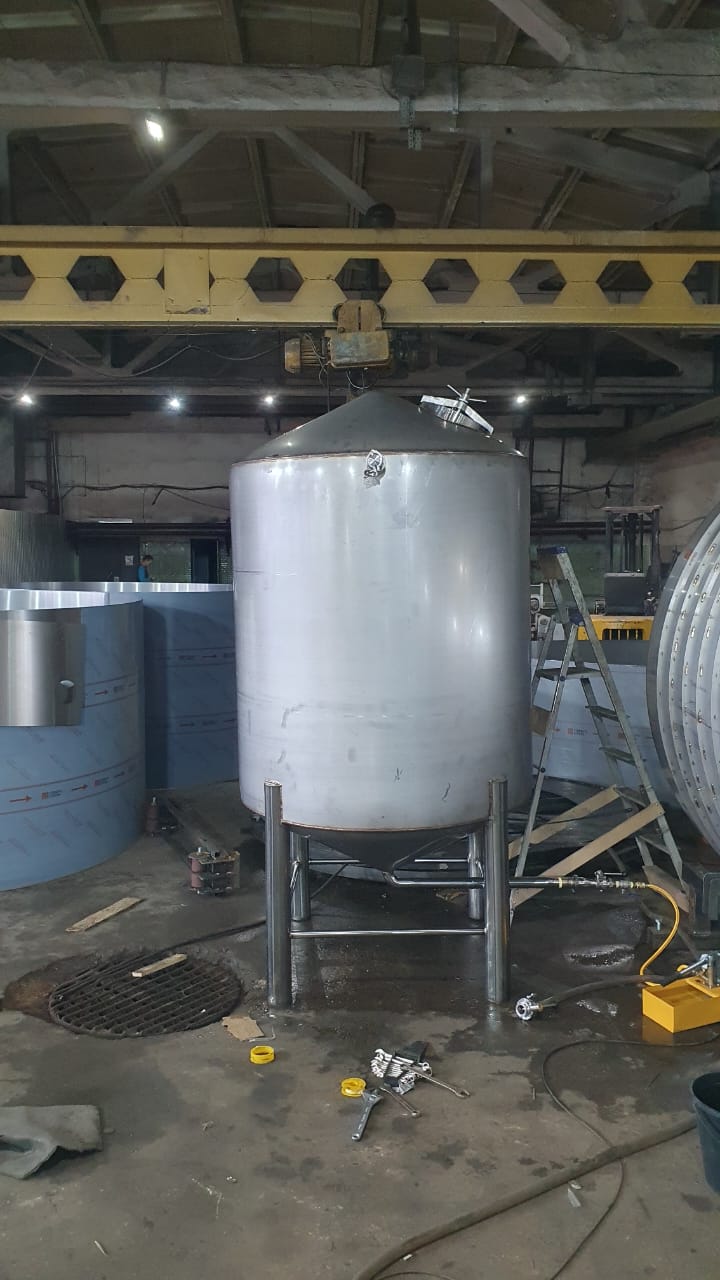
Когда в спецификации на реактор появляется строка «рабочее давление — 3 атм» или «6 атм», это не формальность для галочки, а параметр, который определяет толщину стенки, тип фланцев, конструкцию рубашки и то, какой сертификат вообще понадобится на оборудование. Реактор под давлением нержавейка — не универсальная деталь, а конкретное инженерное решение под конкретный процесс: экстракцию, полимеризацию, гидрирование, стерилизацию или просто ускоренный нагрев через паровую рубашку. Ниже — как выбрать класс давления не «на глаз», а исходя из того, что реально происходит в аппарате.
Что вообще значит «класс давления» у реактора
Класс давления — это максимальное избыточное рабочее давление, на которое рассчитан корпус аппарата и подтвержден гидроиспытанием. У реактора обычно два контура с разным давлением: рабочий объем (там, где идет процесс) и рубашка (там, где греющий или охлаждающий теплоноситель). Часто путают эти два числа — а они могут отличаться в разы. Например, сам реактор может работать при 2 атм внутри, а рубашка — при 4-5 атм насыщенного пара для быстрого прогрева.
Реактор нержавеющий AISI 304 в общем случае выдерживает высокое давление без проблем — предел текучести стали позволяет закладывать солидный запас прочности. Ограничение почти всегда не в материале, а в толщине стенки, форме днища (эллиптическое, а не плоское, для давления от 3 атм и выше) и качестве сварных швов с последующим контролем.
Класс 2 атм — низкое давление, самый частый случай
2 атм — это по сути «условно-безнапорный» режим: аппарат работает почти при атмосферном давлении, с небольшим избытком для выдавливания продукта, барботажа или инертной защитной атмосферы азотом.
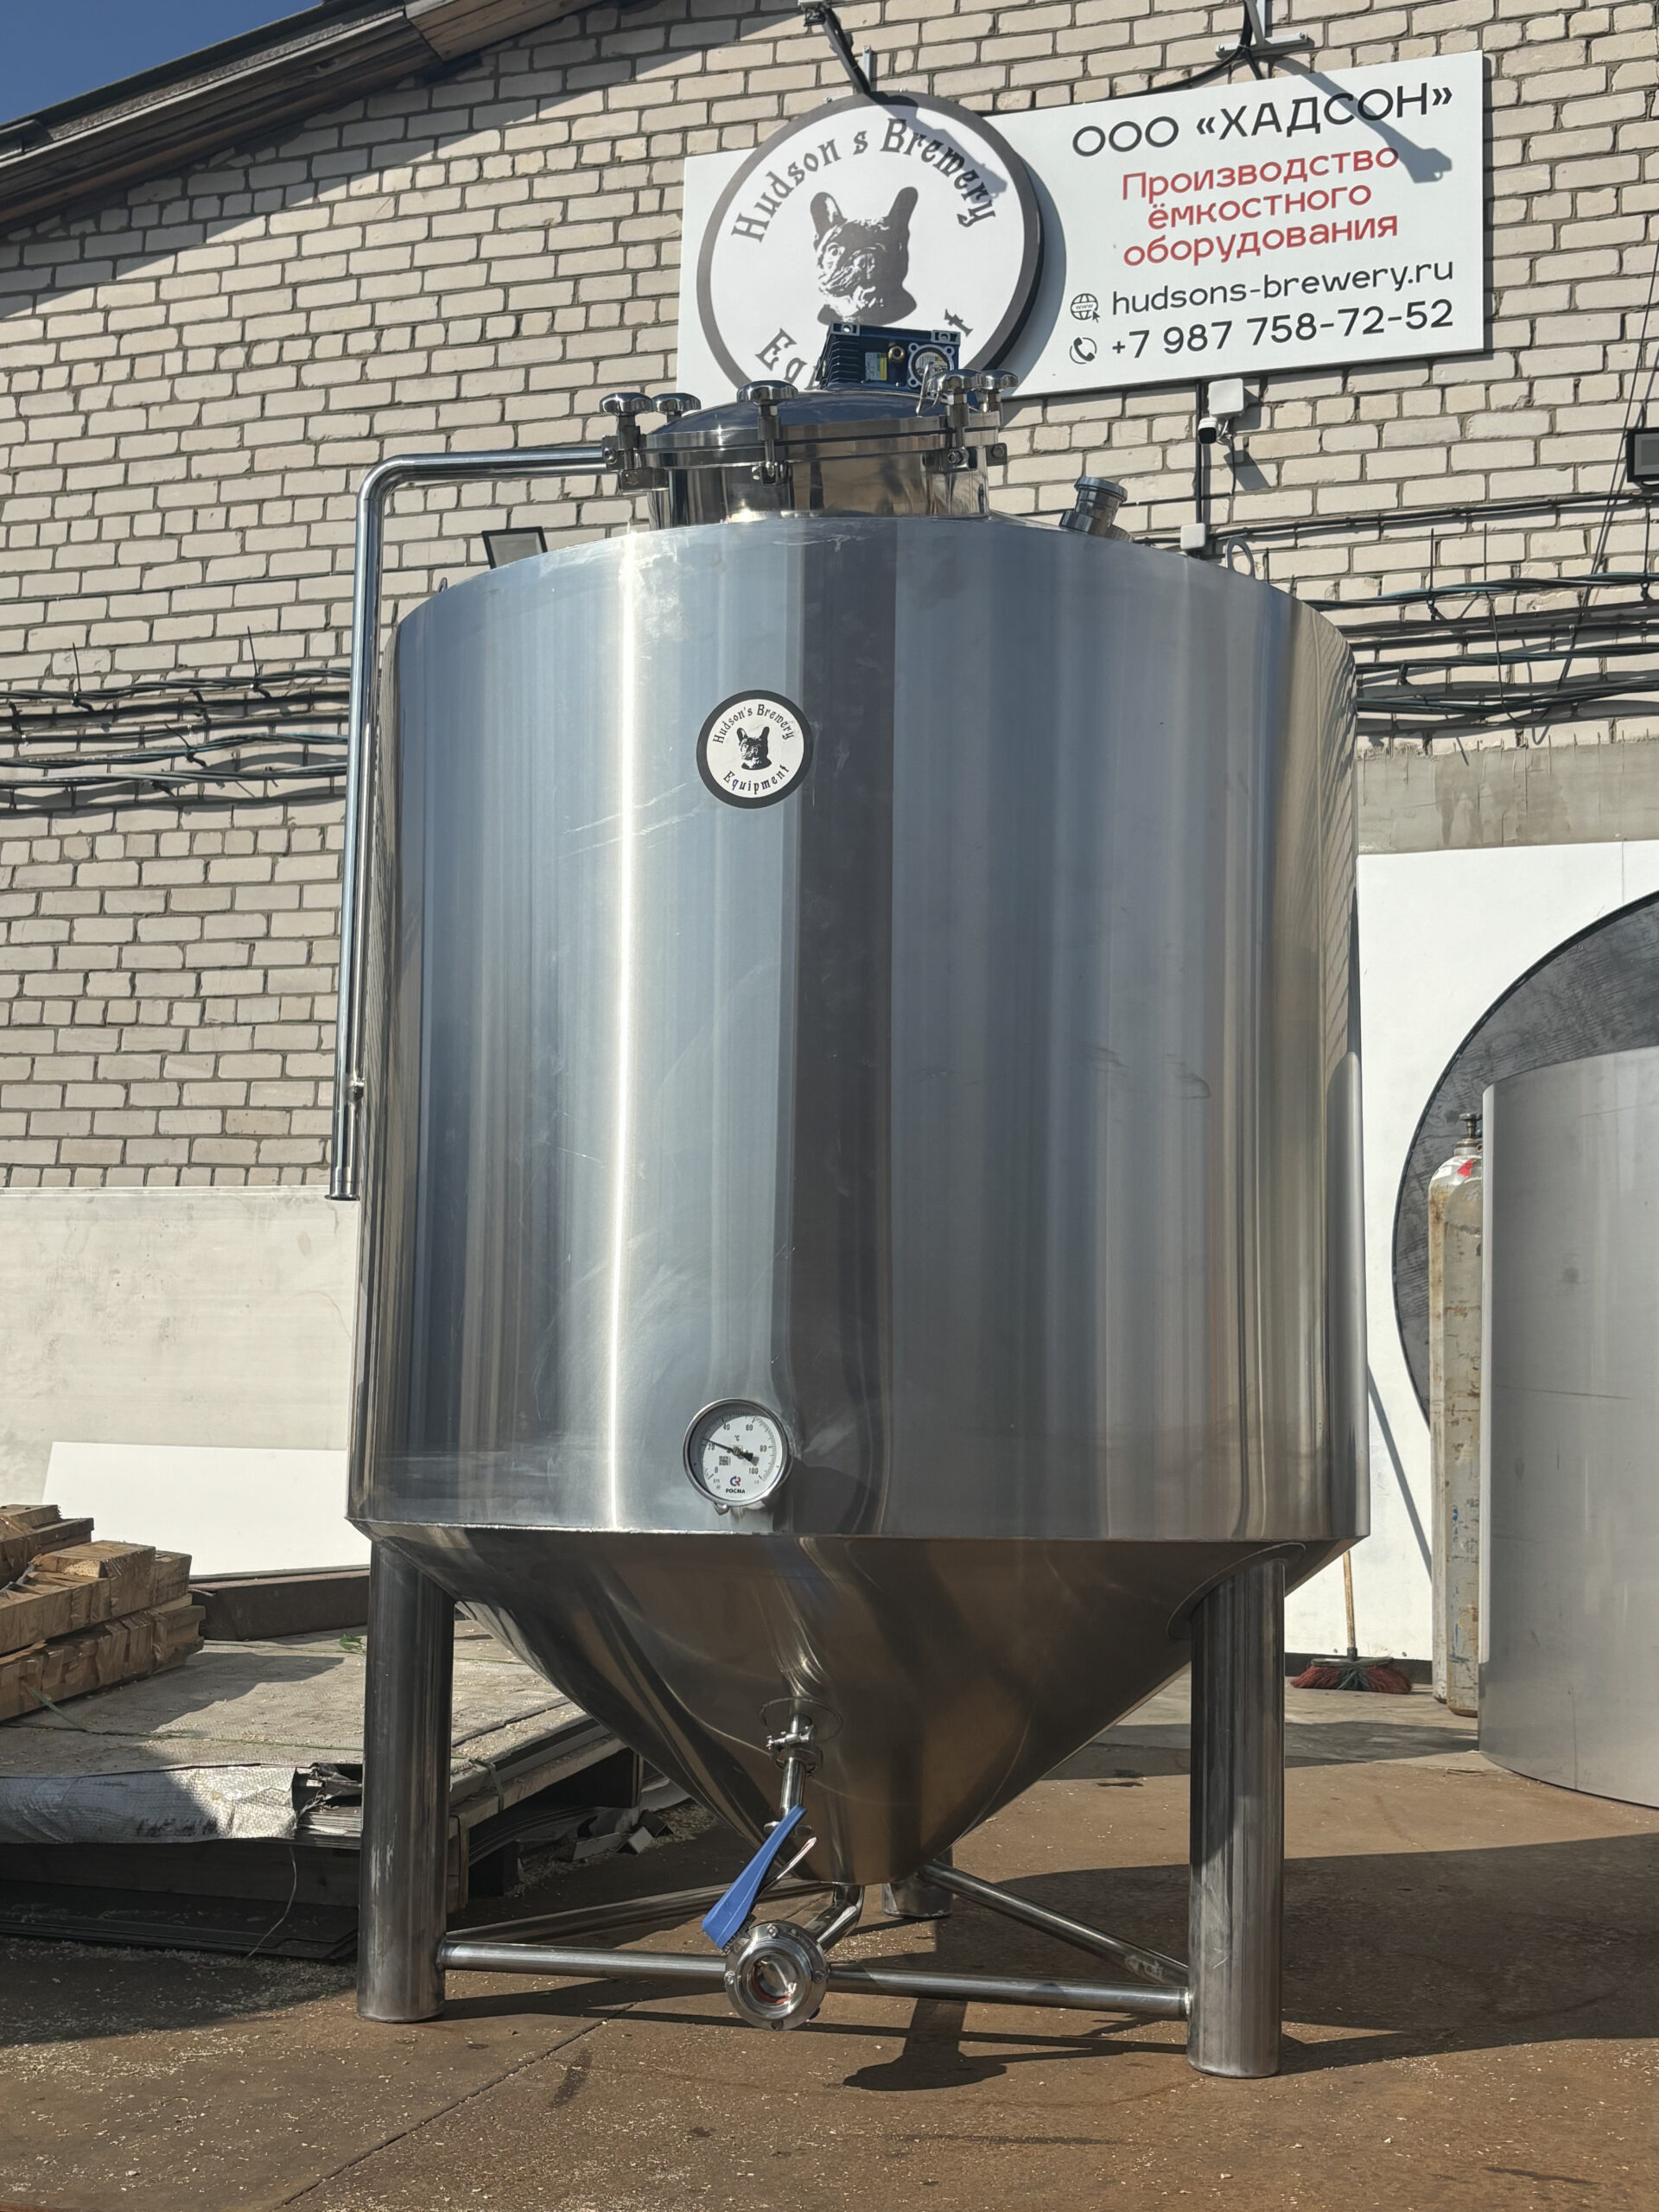 На фото: реактор под давление 2 атм с мешалкой — смотреть в каталоге
Такой класс закрывает большинство задач:
- перемешивание и растворение без кипения;
- настаивание, мацерация, экстракция при комнатной или слегка повышенной температуре;
- реакторы с рубашкой на паре низкого давления для равномерного мягкого нагрева без кипения содержимого.
Толщина стенки корпуса из AISI 304 при 2 атм и объеме до 1000-2000 л обычно составляет 3-4 мм — но это чаще технологический минимум по жесткости и свариваемости, а не результат расчета на разрывное давление: расчетная толщина от самого давления в этом диапазоне, как правило, меньше 1 мм. Корпус при этом не становится неоправданно тяжелым. Если процесс не требует ни кипения под давлением, ни быстрого парового прогрева, переплачивать за более высокий класс смысла нет: цена реактора растет не линейно, а толчками — при переходе через порог 0.5 атм (граница ТР ТС 032, при условии, что произведение давления на объем превышает 0.0005 МПа·м³) и далее при усилении днища и фланцев.
Подробнее о базовой комплектации такого аппарата — в статье реактор с мешалкой: там разобрано, как выбирается тип перемешивающего устройства под вязкость и объем среды именно для низконапорных процессов.
Класс 3 атм — рабочая лошадка для рубашек на паре
3 атм — самый ходовой класс для реакторов с паровым обогревом. Насыщенный пар при 3 атм избыточного давления дает температуру теплоносителя около 143 °C — этого достаточно, чтобы разогреть содержимое реактора до нужной технологической температуры за разумное время, не прибегая к перегретому пару или маслу.
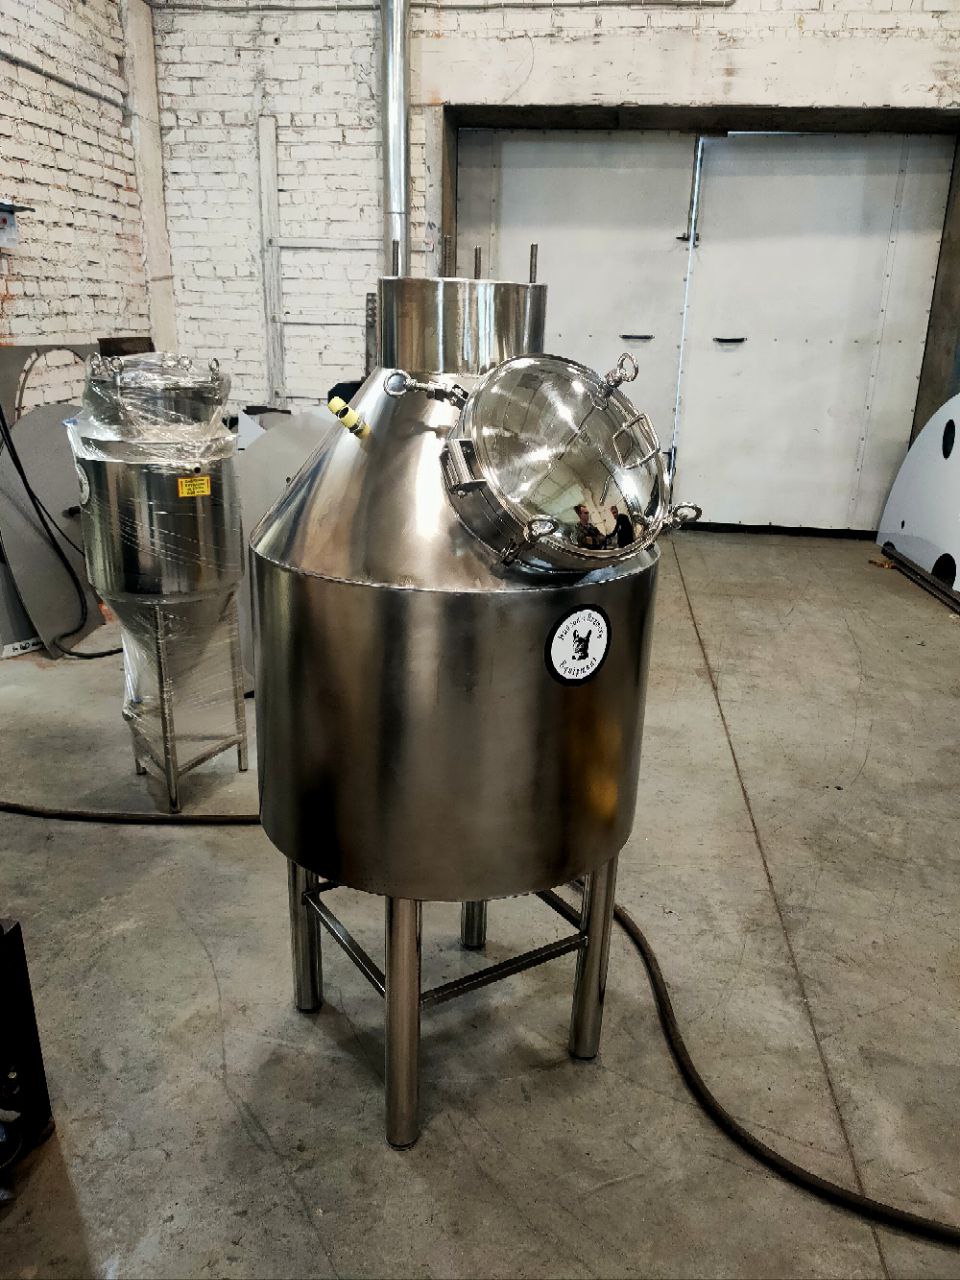 На фото: реактор 250 л на 3 атм — смотреть в каталоге
Типичные сценарии:
- реакции с экзотермикой, где нужен быстрый выход на температурный режим и такой же быстрый сброс тепла охлаждающей водой в той же рубашке;
- варка и стерилизация пищевых и косметических составов;
- процессы, где стенка контактирует одновременно с агрессивной средой (кислоты низкой концентрации, спиртовые растворы) — здесь толщина обычно порядка 4-5 мм на AISI 304, с учетом технологического минимума и коррозионного запаса, а не только расчета на давление.
На этом классе уже имеет смысл закладывать эллиптическое днище и фланцевое соединение крышки с прокладкой, рассчитанной на температурный цикл, а не только на давление. Разница в стоимости между 2 и 3 атм обычно некритична, а вот эксплуатационная гибкость заметно выше — поэтому если процесс на стадии проектирования еще «плавает» между этими классами, практичнее сразу закладывать 3 атм.
Класс 6 атм — когда без него не обойтись
6 атм — это уже реакторы для процессов с фактическим избыточным давлением в самой среде: газожидкостные реакции с барботажем инертного газа под давлением, отдельные виды полимеризации, а также процессы, где нужна температура выше той, что дает низконапорный пар (в частности отдельные режимы автоклавной стерилизации). Гидрирование по требуемому давлению сильно варьируется от процесса к процессу и часто нуждается в отдельном расчете, а не в готовом стандартном классе. Здесь и стенка корпуса толще — обычно от 6 мм и выше в зависимости от диаметра, точное значение считается по ГОСТ 34233.2 под конкретные давление, диаметр и материал, — и крышка на массивных откидных болтах или байонетном затворе, а не на защелках.
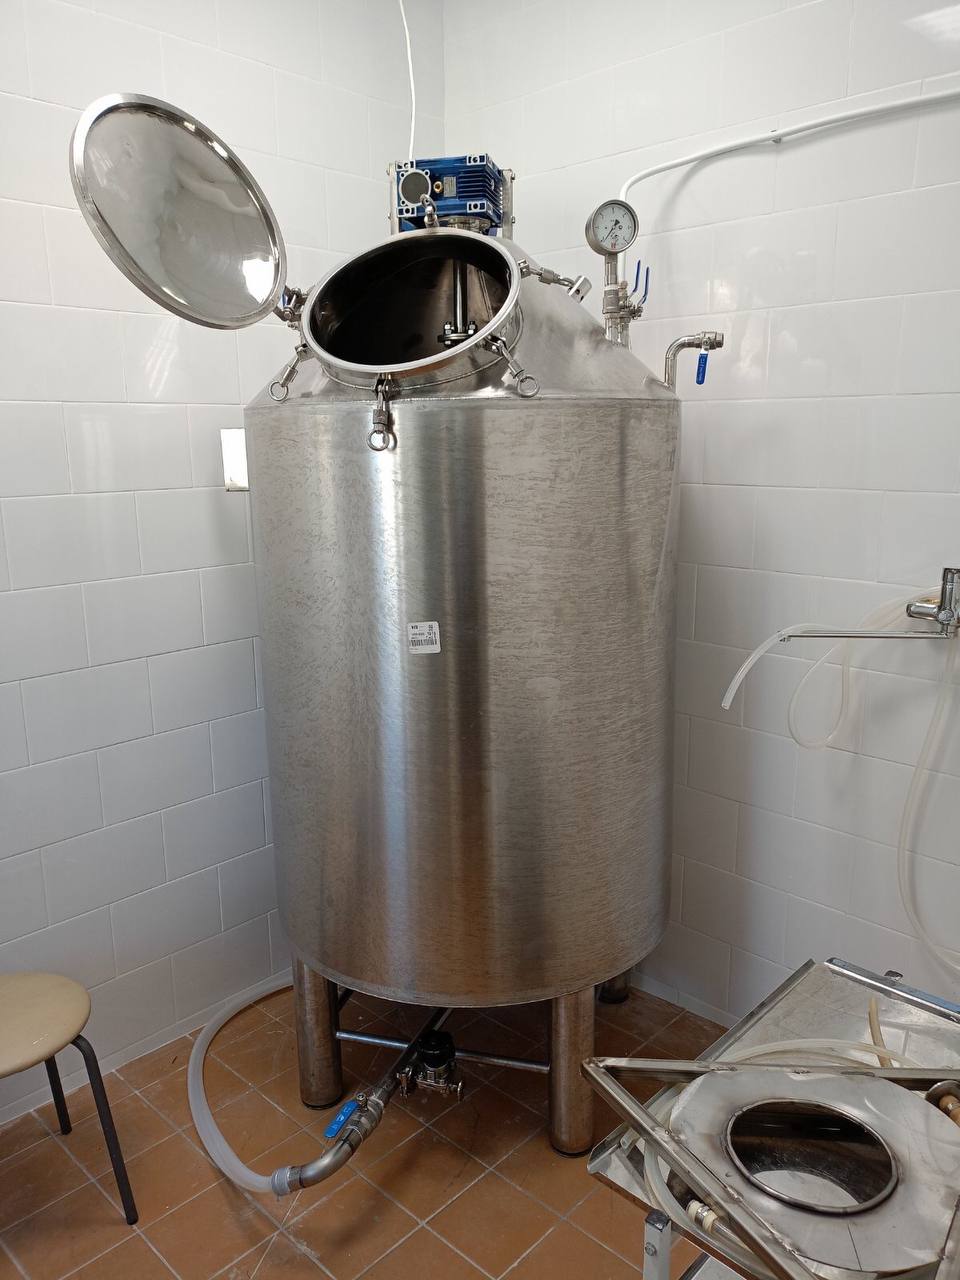 На фото: реактор 1000 л с мешалкой под повышенное давление — смотреть в каталоге
Отдельно — рубашка на 6 атм пара: насыщенный пар при этом давлении дает около 165 °C, что уже близко к верхней температурной границе для многих полимерных уплотнений и требует металлических прокладок или графитонаполненных материалов вместо обычной резины EPDM.
Прежде чем закладывать 6 атм «про запас», стоит трезво оценить: рост класса давления утяжеляет аппарат, увеличивает стоимость и — что важнее с точки зрения эксплуатации — переводит оборудование в другую категорию по регламенту. С 0.5 атм (0.05 МПа) избыточного давления — при условии, что произведение давления на объем превышает 0.0005 МПа·м³ — сосуд подпадает под требования ТР ТС 032/2013 «О безопасности оборудования для работы под избыточным давлением»: обязательна разработка паспорта, расчет на прочность, гидроиспытание пробным давлением (обычно около 1.25-1.3 от рабочего — точный коэффициент зависит от отношения допускаемых напряжений материала при рабочей и нормальной температуре, см. ГОСТ 34233.6) и, в зависимости от группы среды и объема, декларирование или сертификация. Все три класса — 2, 3 и 6 атм — формально попадают под этот регламент при выполнении указанных условий, но объем документации и глубина расчета растут вместе с давлением и объемом аппарата. Разбор требований по группам сосудов и порогам — в статье ТР ТС 032: сосуды под давлением.
Как выбрать класс под свой процесс — практический алгоритм
Не начинайте с «возьмем максимальный класс, чтобы был запас». Логика обратная: избыточный класс давления — это лишний металл, лишний вес, более сложные фланцы и более долгая проработка паспорта.
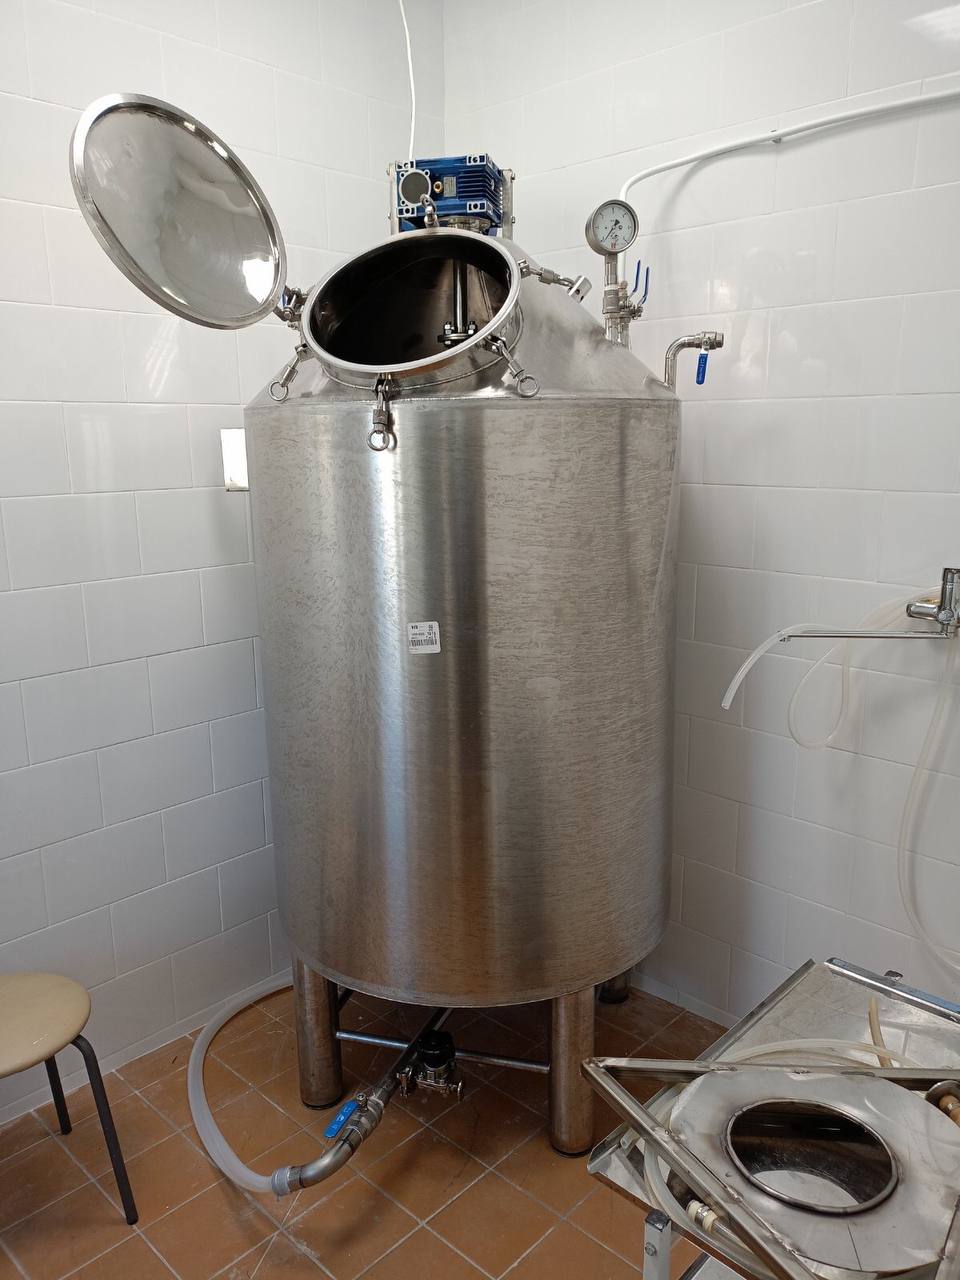 На фото: реактор 2000 л на 6 атм — смотреть в каталоге
Порядок такой:
- Определите фактическое рабочее давление процесса — то, что реально возникает в аппарате: давление насыщенных паров при рабочей температуре, избыточное давление газа при барботаже, давление, создаваемое насосом при перекачке под давлением.
- Отдельно определите давление в рубашке — оно зависит от температуры, которую нужно получить теплоносителем, а не от давления в самом реакторе. Часто рубашка требует более высокого класса, чем корпус.
- Добавьте инженерный запас. Часто закладывают порядка 15-25% от максимального ожидаемого давления — это распространенная инженерная практика, а не норматив и не точная цифра: она компенсирует возможные скачки при пусконаладке, human factor и погрешность контрольно-измерительных приборов.
- Сверьтесь с ближайшим стандартным классом — 2, 3 или 6 атм — а не пытайтесь заказывать промежуточное значение: это удорожает изготовление без реальной пользы, потому что толщина стенки и так считается с запасом внутри диапазона.
- Проверьте температурный режим уплотнений и прокладок отдельно от давления — иногда именно температура, а не давление как таковое, диктует выбор класса и материала прокладки.
Готовые линейки реакторов под разные классы давления и объемы — в полном каталоге реакторов Hudson: там указаны рабочее и пробное давление для каждой модели, чтобы сверить параметры с расчетом вашего процесса, а не подбирать аппарат постфактум.
Частые ошибки при выборе класса давления
Две ошибки встречаются чаще остальных. Первая — заказывают реактор под рабочее давление процесса, забыв, что рубашка на паре требует более высокого класса, чем сам корпус, и получают аппарат, который греется медленнее, чем планировалось, потому что рубашку пришлось рассчитать на низкое давление и, соответственно, невысокую температуру пара. Вторая ошибка — обратная: берут завышенный класс 6 атм для процесса, где реально нужно 2 атм, и переплачивают за металл, вес и усложненную документацию по ТР ТС 032, хотя более легкий и дешевый в обслуживании аппарат справился бы не хуже.
Разумный подход — считать давление раздельно для корпуса и рубашки, закладывать инженерный запас в разумных пределах и сверяться с фактической технологической картой процесса, а не с «типовым решением у соседей по цеху»: у них может быть совсем другая температура и, соответственно, другое давление пара в рубашке.