Тензодатчики на ЦКТ: зачем нужны и как по ним считают вес сусла
Разбираем, как тензодатчики на ЦКТ считают вес сусла и почему весовой контроль точнее уровневых методов: схема опор, класс точности, перевод массы в градусы сбраживания.
Когда ЦКТ стоит без окна и без мерной линейки, единственный вопрос технолога на утреннем обходе — сколько сусла реально осталось бродить и куда делся объем. Весовой контроль брожения решает это в лоб: танк непрерывно взвешивается, а падение массы с точностью до килограммов показывает, сколько CO2 уже ушло из сусла. Сегодня ЦКТ с тензодатчиками — не редкость для среднего и крупного пивоваренного цеха, а рабочий инструмент КИП наравне с манометром и термодатчиком рубашки. Разберем, как тензодатчик на танк переводит физическую нагрузку в цифру на экране, зачем нужна именно весовая, а не только уровневая схема, и на что смотреть при выборе такого танка.
Как устроен тензодатчик на танк
Тензодатчик — это упругий металлический элемент (чаще балка или колонна из легированной стали), на который наклеен тензорезистор. Когда танк с суслом давит на опору, элемент чуть деформируется — на микронном уровне, без видимой деформации металла — и сопротивление тензорезистора меняется пропорционально нагрузке. Четыре таких резистора собраны в мостовую схему Уитстона: на выходе получается слабый аналоговый сигнал, обычно чувствительностью около 2 мВ/В от приложенного напряжения питания.
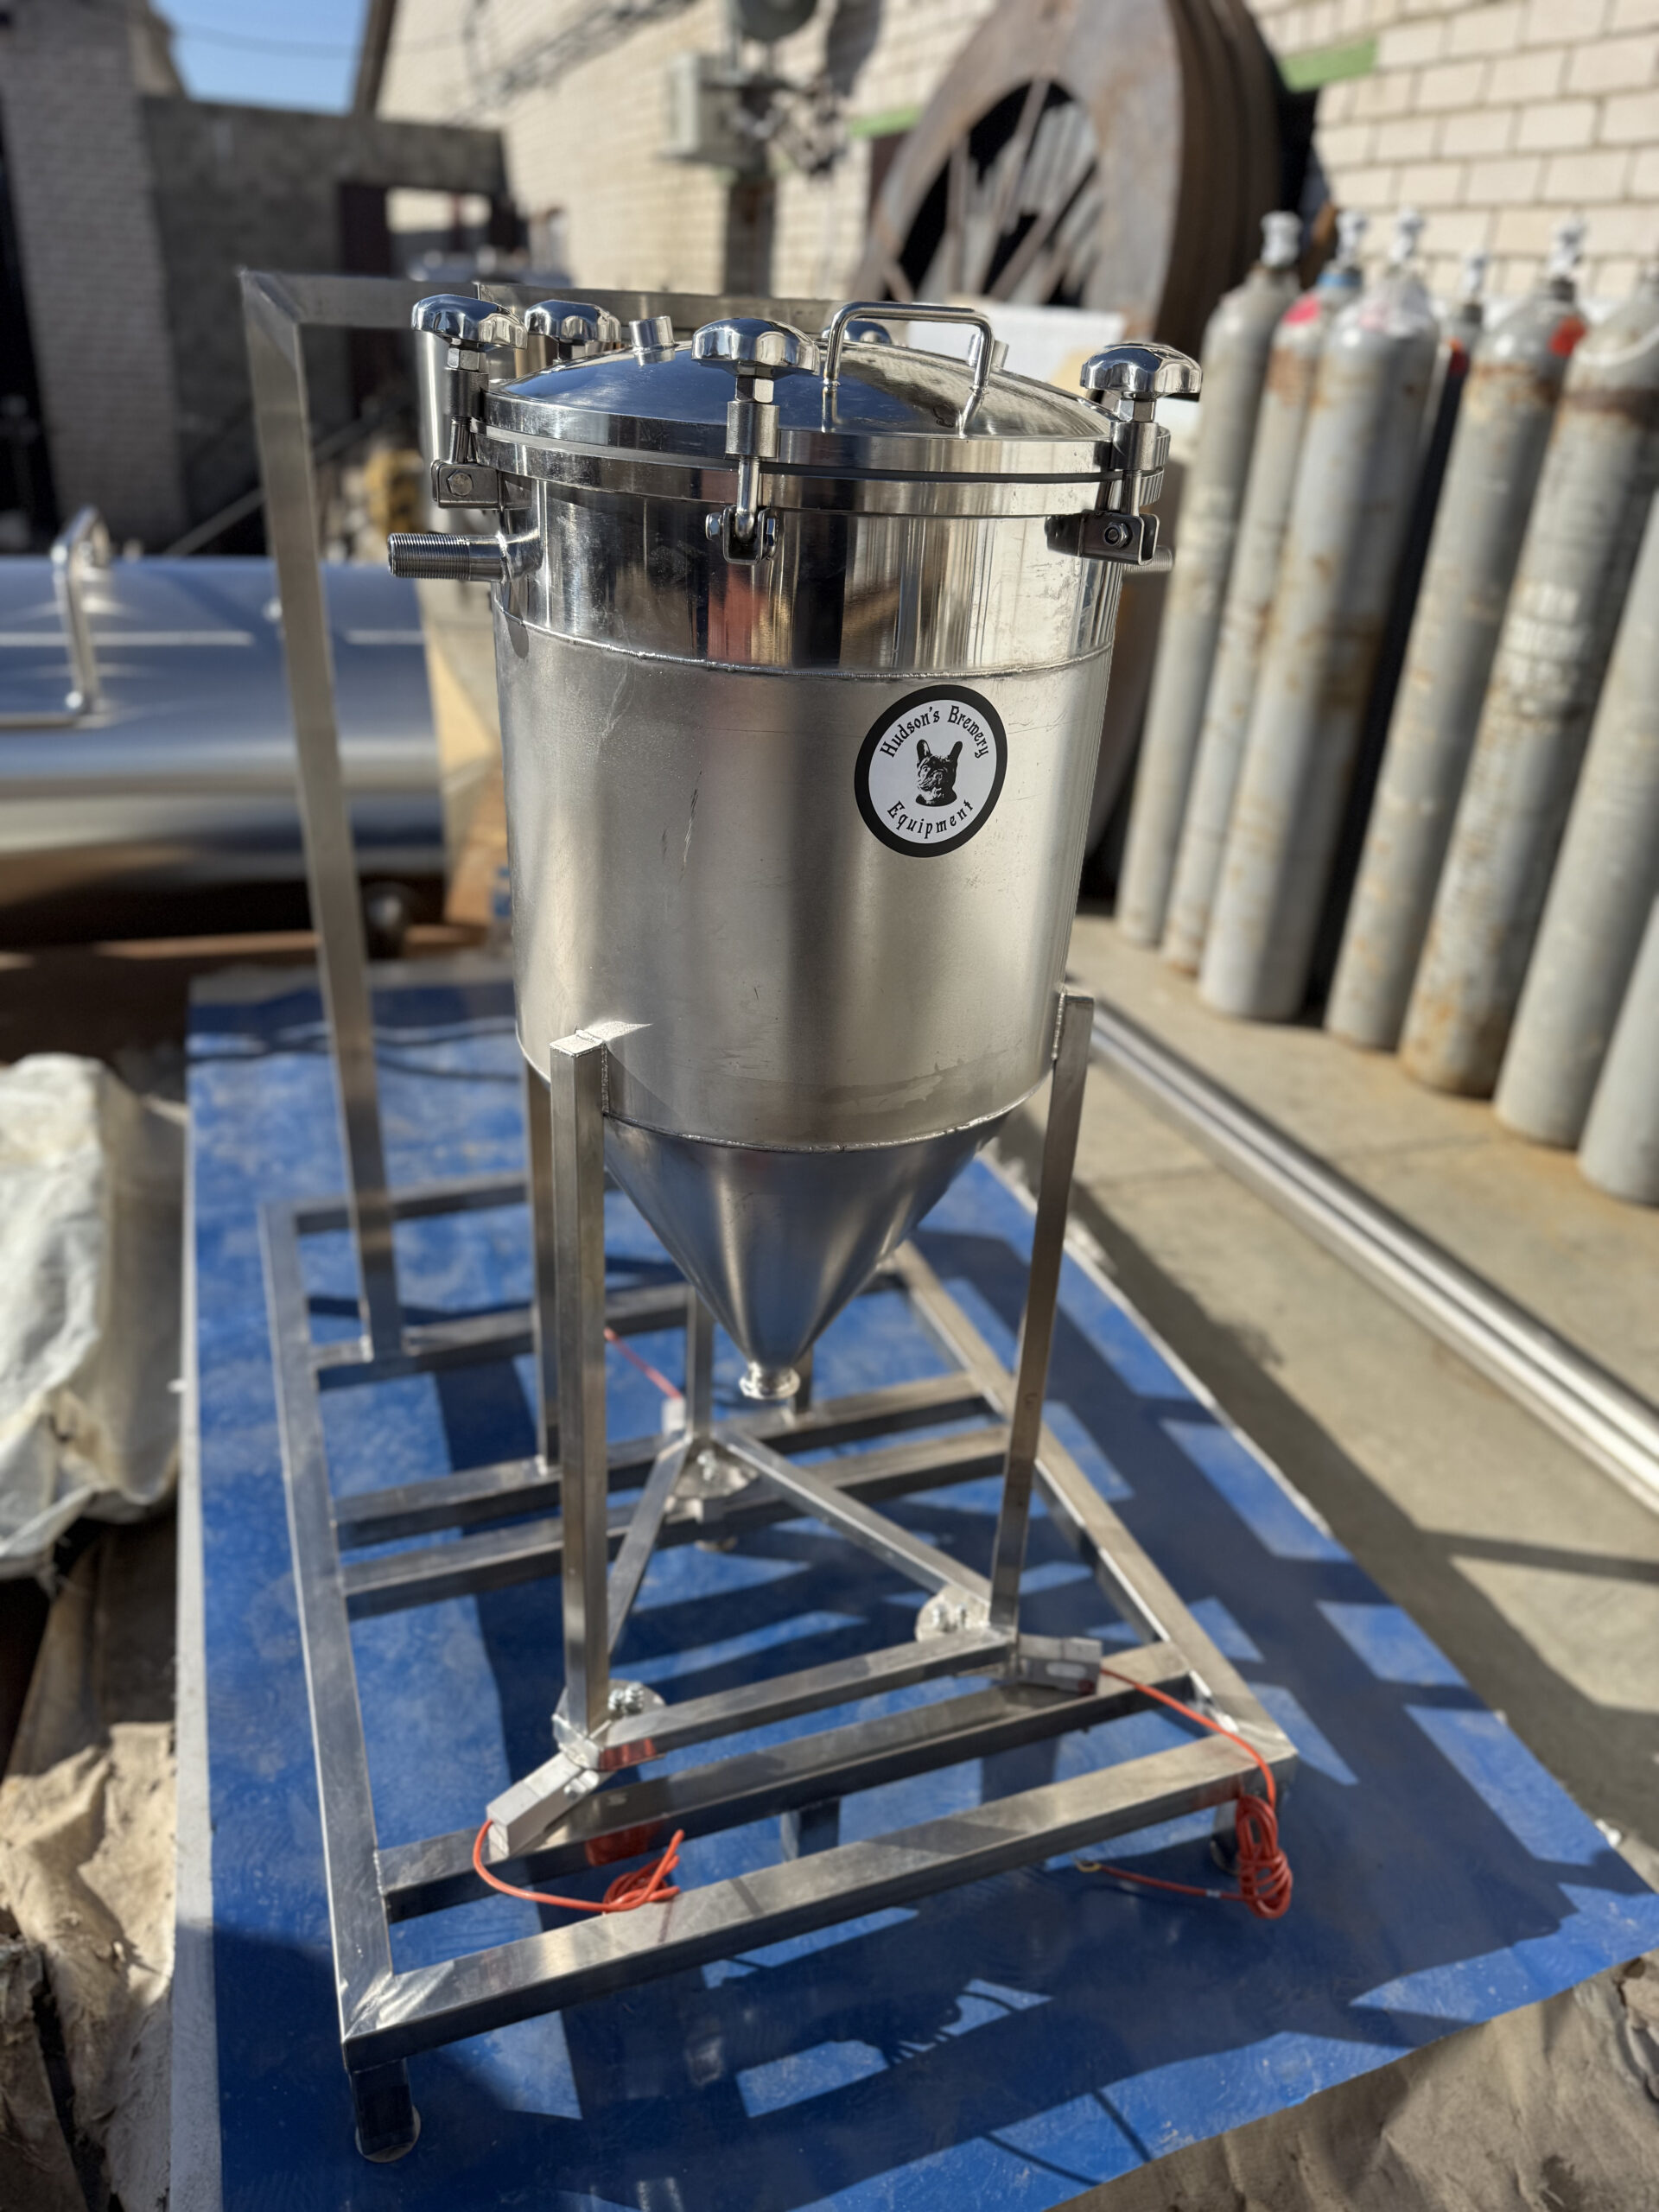
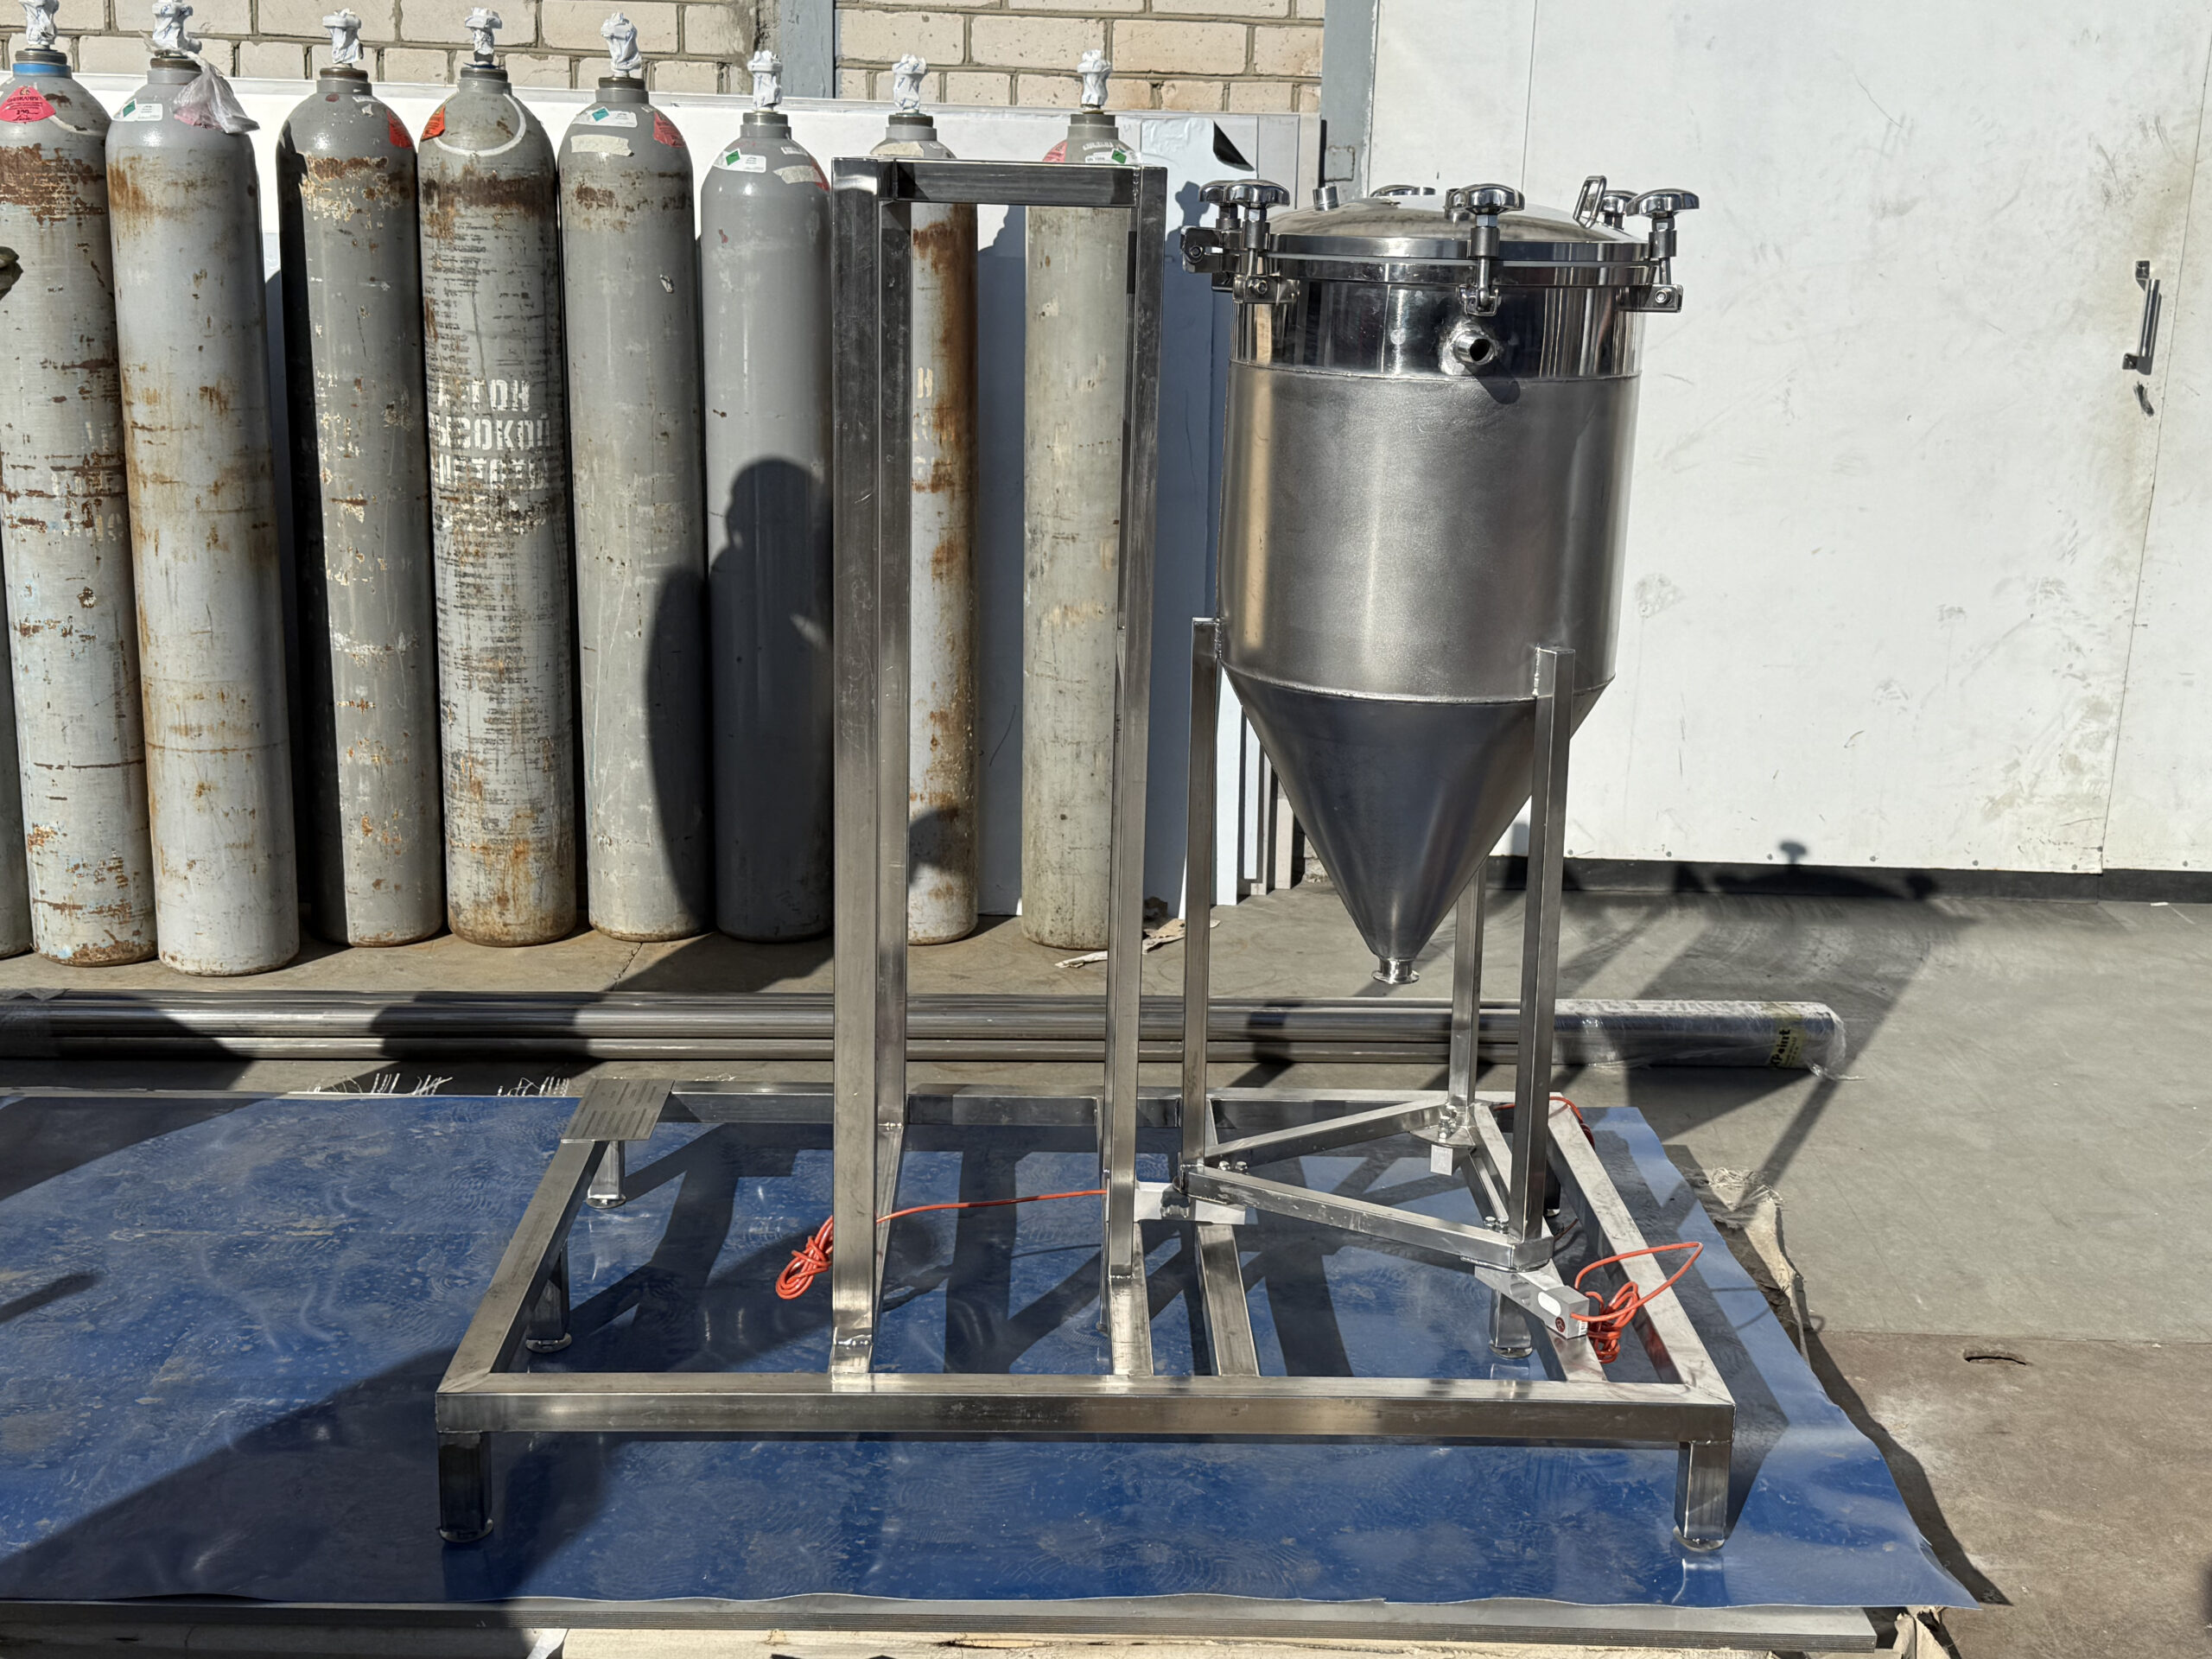 На фото: реактор на тензодатчиках 60 л — смотреть в каталоге
Аналоговый сигнал с каждого датчика идет в клеммную (суммирующую) коробку, а дальше — на весовой терминал или преобразователь, который суммирует показания всех опор, усиливает сигнал и переводит его в килограммы. Сами датчики остаются аналоговыми (обычно сопротивление 350 Ом на плечо моста, чувствительность около 2 мВ/В) — в цифру суммарный сигнал переводит именно терминал: он чаще выводит уже оцифрованные данные по Modbus RTU через RS-485 на ПЛК пивоварни, так меньше наводок по кабелю, чем при передаче слабого аналогового сигнала на десятки метров.
Диапазон нагрузки датчика подбирают с запасом 20–30% сверх максимальной массы танка с полным суслом и рубашкой охлаждения — это защищает электронику от перегрузки при ударных нагрузках, например при резком сбросе давления или монтажных работах.
Три или четыре датчика — от чего зависит схема опор
ЦКТ с тензодатчиками собирают по одной из двух схем.
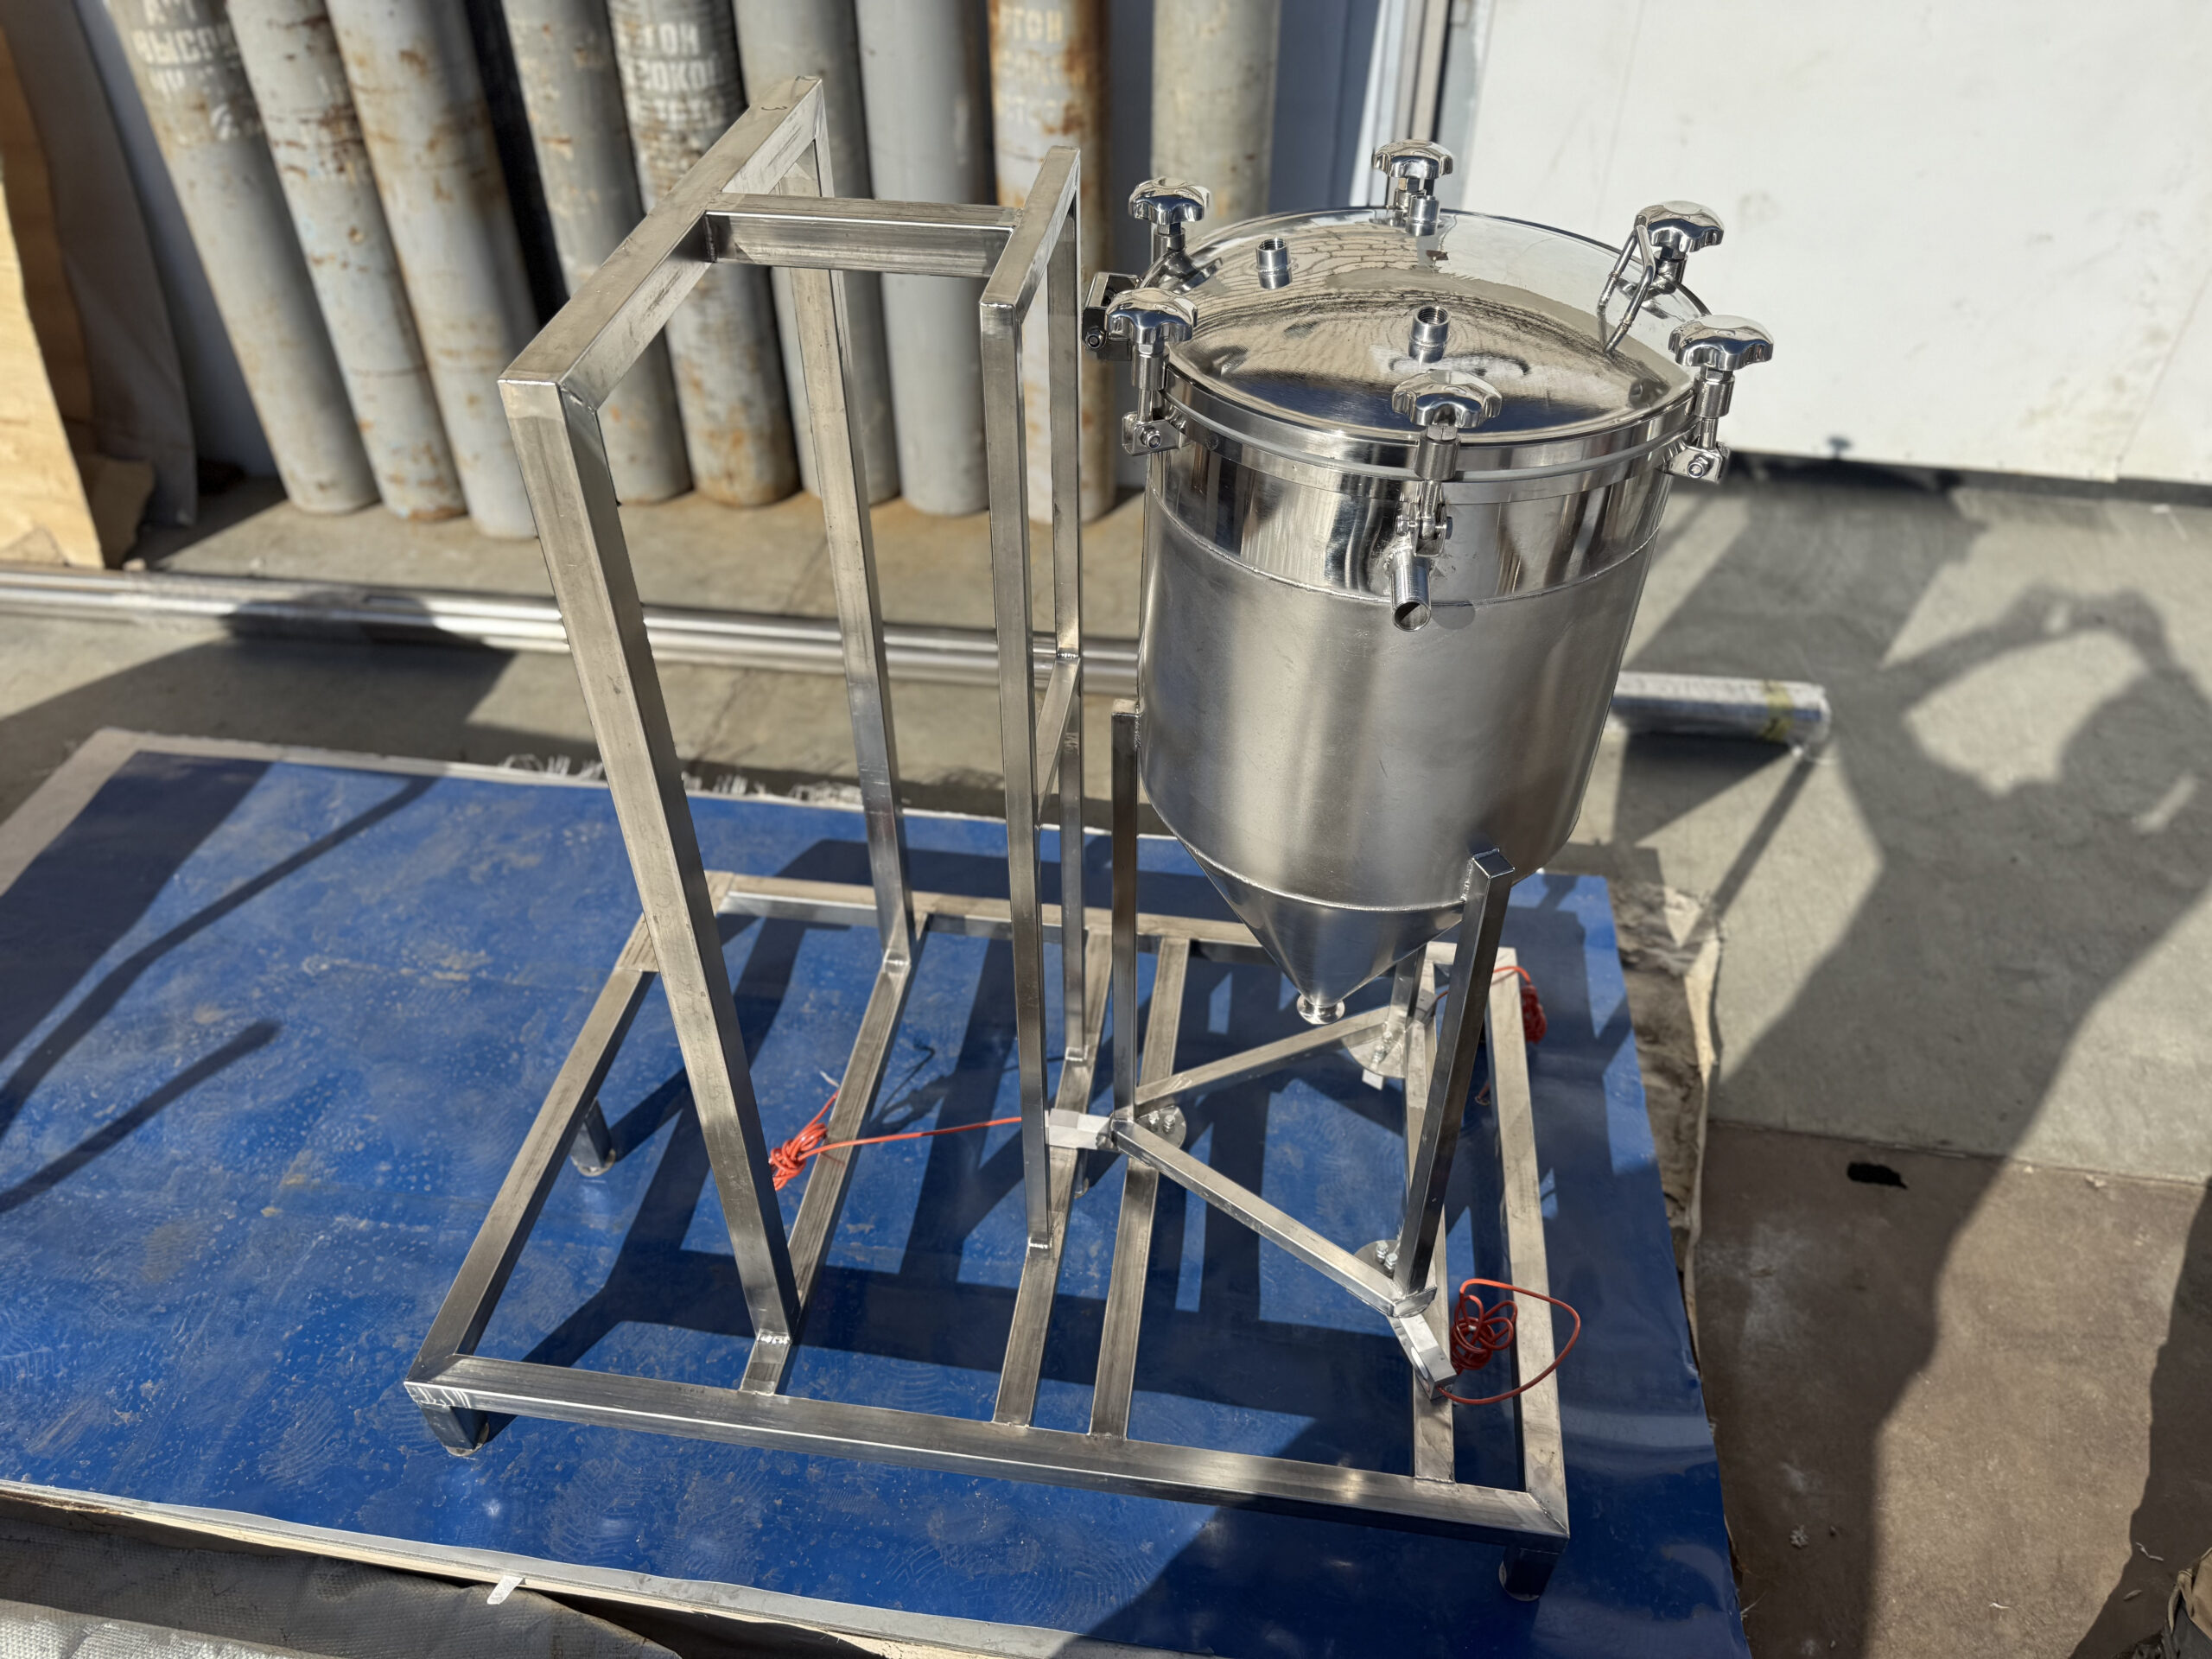 На фото: реактор на тензодатчиках 60 л — смотреть в каталоге
Три датчика на трех опорах — статически определенная система: три точки однозначно задают плоскость, поэтому перекос пола или небольшая неровность фундамента не искажают сумму показаний. Такая схема чаще применяется на танках среднего объема и веса.
Четыре датчика на четырех опорах дают более устойчивую раму и равномернее распределяют нагрузку на бетон — важно для крупных ЦКТ, где вес танка с суслом переваливает за десятки тонн. Обратная сторона — систему из четырех точек опоры нужно точнее выравнивать по высоте при монтаже, иначе один датчик примет на себя непропорционально много нагрузки и покажет завышенный вес.
В обоих случаях итоговая масса — это сумма показаний всех датчиков, а не среднее значение. Если один датчик выходит из строя или отсоединяется от линии, контроллер должен это отследить (обрыв цепи моста фиксируется отдельно), иначе система молча занизит общий вес на долю, приходящуюся на эту опору.
Весовой контроль брожения: как вес превращается в градусы сбраживания
Сам принцип простой: сахар в сусле сбраживается дрожжами на этиловый спирт и углекислый газ. Спирт остается в танке, а CO2 в закрытом ЦКТ стравливается через шпунт-аппарат наружу — то есть масса содержимого танка падает ровно на массу выделившегося газа.
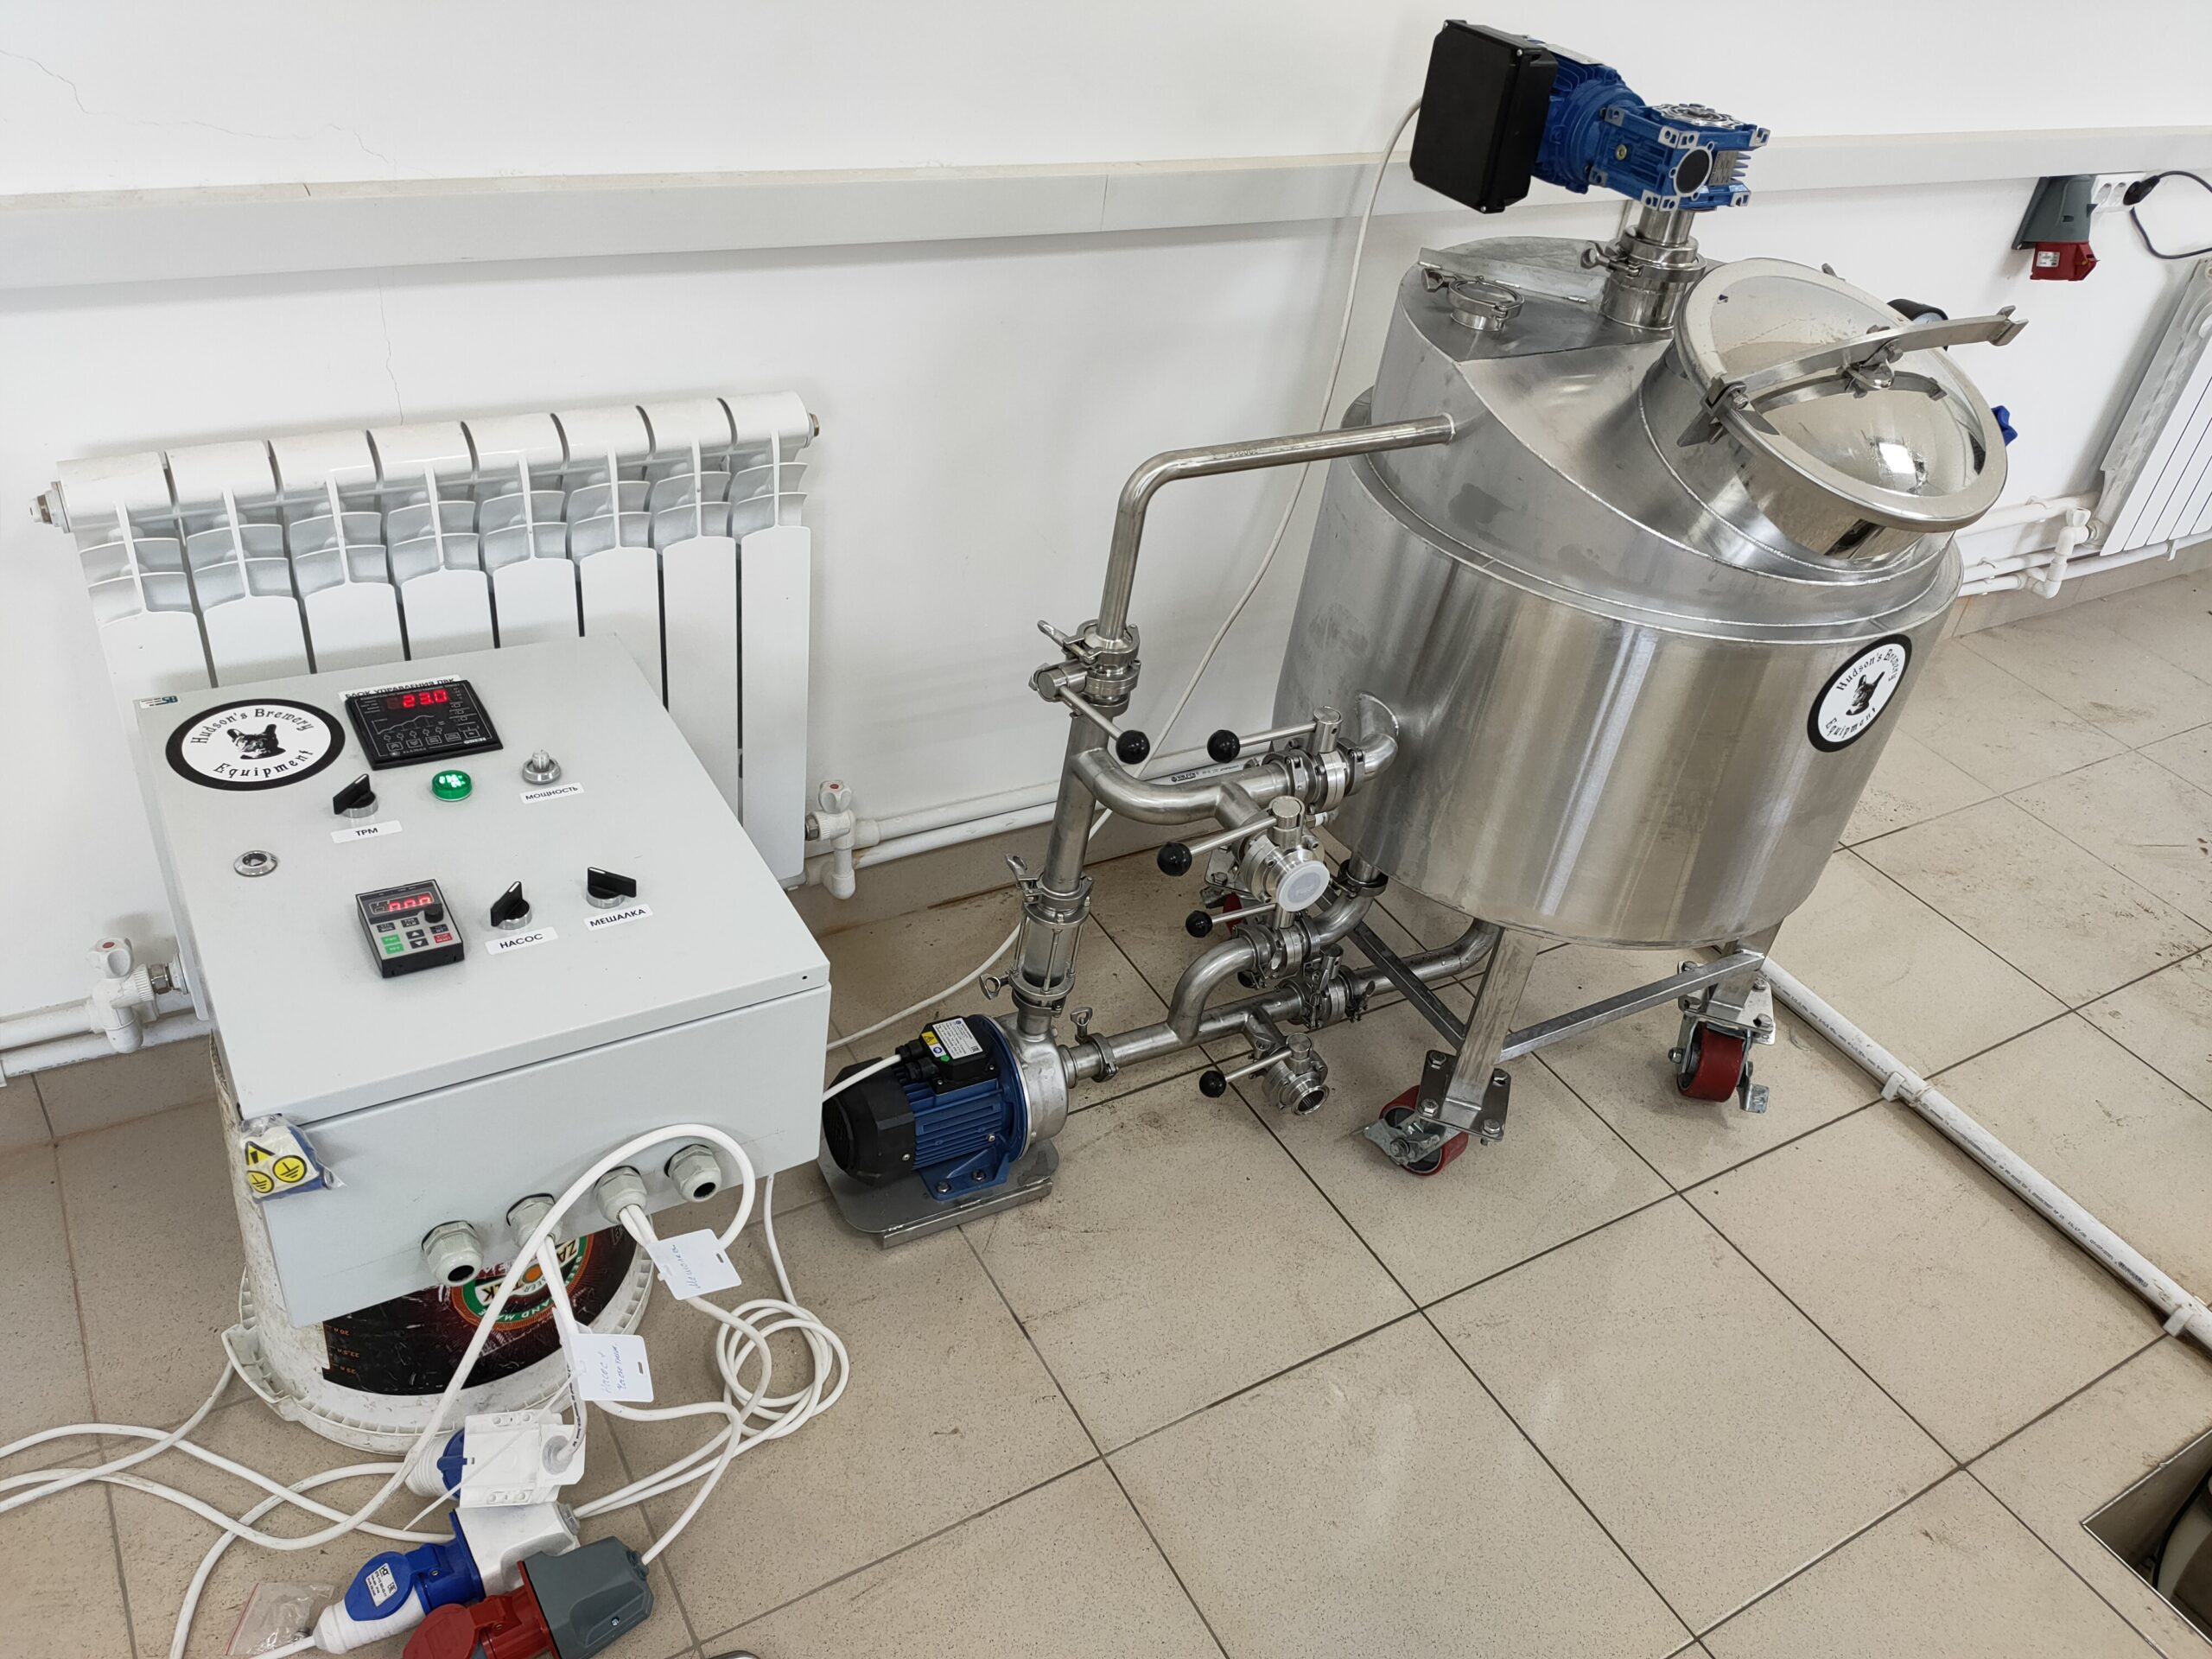 На фото: шкаф управления — смотреть в каталоге
Практически это выглядит так: закачали сусло, зафиксировали стартовый вес (обычно вместе с внесенными дрожжами), дальше контроллер строит кривую массы во времени. На активной фазе брожения кривая идет вниз почти линейно, затем выполаживается — плато на графике массы означает, что видимое сбраживание близко к завершению, даже если менеджер смены не успел зайти в цех с ареометром.
Плотность сусла для пересчета веса в объем и обратно берут по факту варки — например, для стандартного лагерного сусла с начальной экстрактивностью 11–12% плотность обычно лежит в диапазоне примерно 1,044–1,048 г/см³ (точное значение зависит от температуры и состава сусла). По ходу брожения плотность падает вместе с содержанием сахара, поэтому для точного пересчета веса в остаточный объем в контроллер закладывают текущую (а не стартовую) плотность или делают поправку по данным лабораторного замера.
Важная оговорка: весовой контроль — это тренд, а не замена лабораторному анализу. Он не скажет точный градус сбраживания или содержание диацетила, но избавляет от лишних открываний люка и позволяет увидеть отклонение — слишком медленный или слишком быстрый старт брожения — раньше, чем это станет заметно органолептически.
Контроль уровня ЦКТ — тензометрия против других способов
Контроль уровня ЦКТ можно делать по-разному: смотровое стекло с подсветкой, поплавковый или ультразвуковой уровнемер, гидростатический датчик давления в нижней точке конуса. У каждого способа свои слабые места. Смотровое стекло не работает при пене и не дает цифру для автоматики. Ультразвук путает пену с жидкостью и требует свободного пространства над зеркалом сусла. Гидростатический датчик давления зависит от плотности жидкости и требует отдельного врезного штуцера — еще одной точки контакта с продуктом, которую нужно чистить и герметизировать.
Тензометрия эту проблему обходит: датчики стоят снаружи, под опорами, и вообще не контактируют с продуктом. Уровень получается расчетным путем — из веса и известной геометрии танка (площадь сечения цилиндрической части и объем конуса известны заранее), поэтому пена, цвет жидкости и ее мутность на показания не влияют вообще. Минус один — на точность влияет фактическая плотность сусла, и ее нужно либо задавать вручную по варке, либо снимать промежуточным контролем.
Для цеха с несколькими танками весовая схема дает еще один практический плюс: один и тот же тип датчика и контроллера обслуживает контроль и уровня, и хода брожения — не нужно тянуть на каждый танк отдельный уровнемер и отдельный весовой узел.
На что смотреть при выборе ЦКТ с тензодатчиками
Если оборудование заказывается новое, тензоплатформу закладывают в проект танка сразу — так проще подобрать раму опор под нужную высоту и жесткость, без последующей слесарной переделки.
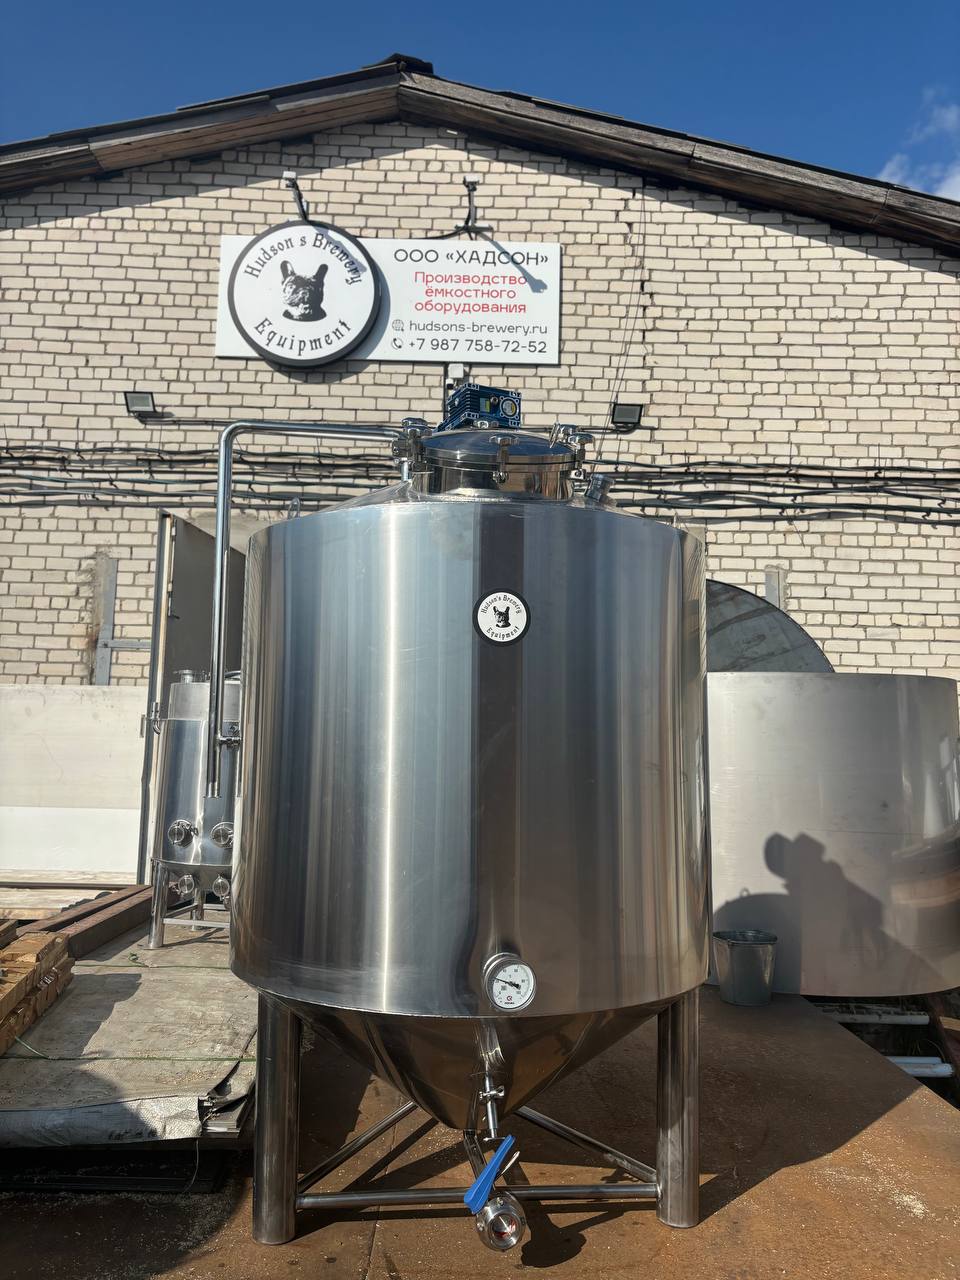 На фото: ЦКТ-1000 — смотреть в каталоге
При выборе конкретного ЦКТ с тензодатчиками стоит свериться с несколькими пунктами:
- диапазон нагрузки датчиков рассчитан с запасом под полную массу танка с суслом и рубашкой, а не только под пустой корпус;
- три опоры или четыре — исходя из объема танка, его веса и допустимой нагрузки на пол цеха;
- вывод сигнала — по цифровому интерфейсу (RS-485/Modbus) с весового терминала, а не только аналоговый, если планируется интеграция с ПЛК или SCADA пивоварни;
- доступ к клеммным коробкам датчиков для обслуживания без демонтажа опор.
Общие критерии выбора самого танка — материал, толщина стенки, тип рубашки, конструкция конуса — разобраны отдельно в статье как выбрать ЦКТ, а линейку доступных объемов и комплектаций можно посмотреть в каталоге ЦКТ.
Монтаж и типичные ошибки
Главная ошибка при установке тензодатчиков — жесткая механическая связь танка с окружающими конструкциями помимо самих опор. Если ЦКТ дополнительно закреплен растяжками, лестницей-площадкой или трубной обвязкой без компенсаторов, часть нагрузки уходит мимо датчиков — и вес на экране будет занижен непредсказуемым образом. Все коммуникации к танку — трубопроводы охлаждения, шпунт-линия, кабели — должны подходить через гибкие вставки или с запасом хода, чтобы не мешать танку “дышать” на датчиках при изменении массы.
Вторая частая недоработка — экономия на классе точности датчика ради цены узла. Для контроля уровня грубого класса C1 достаточно, но для весового контроля брожения, где важно поймать плато на кривой массы, лучше закладывать датчики с более высоким классом точности сразу — заменить их на уже установленном и обвязанном танке значительно дороже, чем выбрать нужный класс на этапе заказа.
Отдельно стоит проверить совместимость температурного диапазона датчика с условиями цеха и рубашки охлаждения — при низких температурах теплоносителя в рубашке и конденсате на опорах электроника датчика должна быть в защищенном исполнении (обычно IP66/IP68). О том, какая рубашка охлаждения нужна конкретному танку и как она влияет на тепловой режим опор, рассказано в статье какая рубашка охлаждения нужна ЦКТ.
При аккуратном монтаже и разумном выборе класса точности тензометрия на ЦКТ окупает себя не громкими цифрами экономии, а тем, что технолог видит ход брожения на экране в реальном времени, а не по факту захода в цех с ареометром раз в смену.