Нержавеющая сталь для пищевых, химических и фармацевтических емкостей: что общего в требованиях
Шпаргалка для технолога: какая марка стали под какую среду, что требовать у любого поставщика (3.1, Ra, пассивация, защита корня шва) и где даже 316L не подходит.
Сезон урожая, все танки залиты, а новую партию надо срочно куда-то принять. Технолог берет первую подходящую емкость: в поставке написано «нержавейка AISI 304», и на этом проверка заканчивается. Допустим, линейка расширилась: вместо пива в ней теперь соус с солью и уксусом или косметическая эмульсия. Риск в такой ситуации: ржавые точки на шве и у границы уровня, брак партии и замена емкости. Проверить было нечего: ни сертификата 3.1, ни Ra (шероховатости поверхности), ни слова про пассивацию (обработку, которая убирает с поверхности свободное железо и дает защитную пленку).
Цифра, из-за которой так бывает: 1% соли в соусе - это около 6000 мг/л хлорида, а ориентир для 304 - порядка 200 мг/л. Решается это в момент заказа, а не потом. Ниже - шпаргалка по теме «нержавеющая сталь для пищевого оборудования» и ее соседям, химии и фарме. Здесь - про то, что делать, когда продукт меняется. Если нужно сначала разобраться, почему базовая марка - именно 304, начните со статьи почему AISI 304.
Коротко: какая сталь под какую среду
Все цифры ниже - инженерный ориентир, не гарантия.
- AISI 304: молоко, пиво, соки без соли, сиропы.
- 316L: косметические эмульсии с консервантами и хлоридными активами, фарма с WFI (водой для инъекций) и кислыми буферами.
- Зона 200-1000 мг/л хлоридов: что делать технологу. Берите 316L и подтвердите у поставщика по вашим температуре и pH.
- Даже 316L не подходит: концентрированные рассолы и растворы NaCl, соляная кислота, хлорная химия. Нужен дуплекс, высоколегированная сталь или неметалл.
- Смена линейки: из пива в соус с солью - по ориентиру 304 не подходит: уже 0,1% соли дает около 607 мг/л хлорида, а ориентир для 304 порядка 200 мг/л.
- Хлориды: для 304 порядка 200 мг/л (нейтральная среда, комнатная температура), для 316L порядка 1000 мг/л при тех же условиях.
- Вино: 304 при полном заполнении и коротком хранении, 316L при неполном заполнении и долгом хранении (детали в пометке под таблицей).
Что вписать в КП любому поставщику, смотрите в двух чек-листах в конце статьи.
Что общего у пищи, химии и фармы: единый минимум
Требования отраслей расходятся в деталях, но база одна.
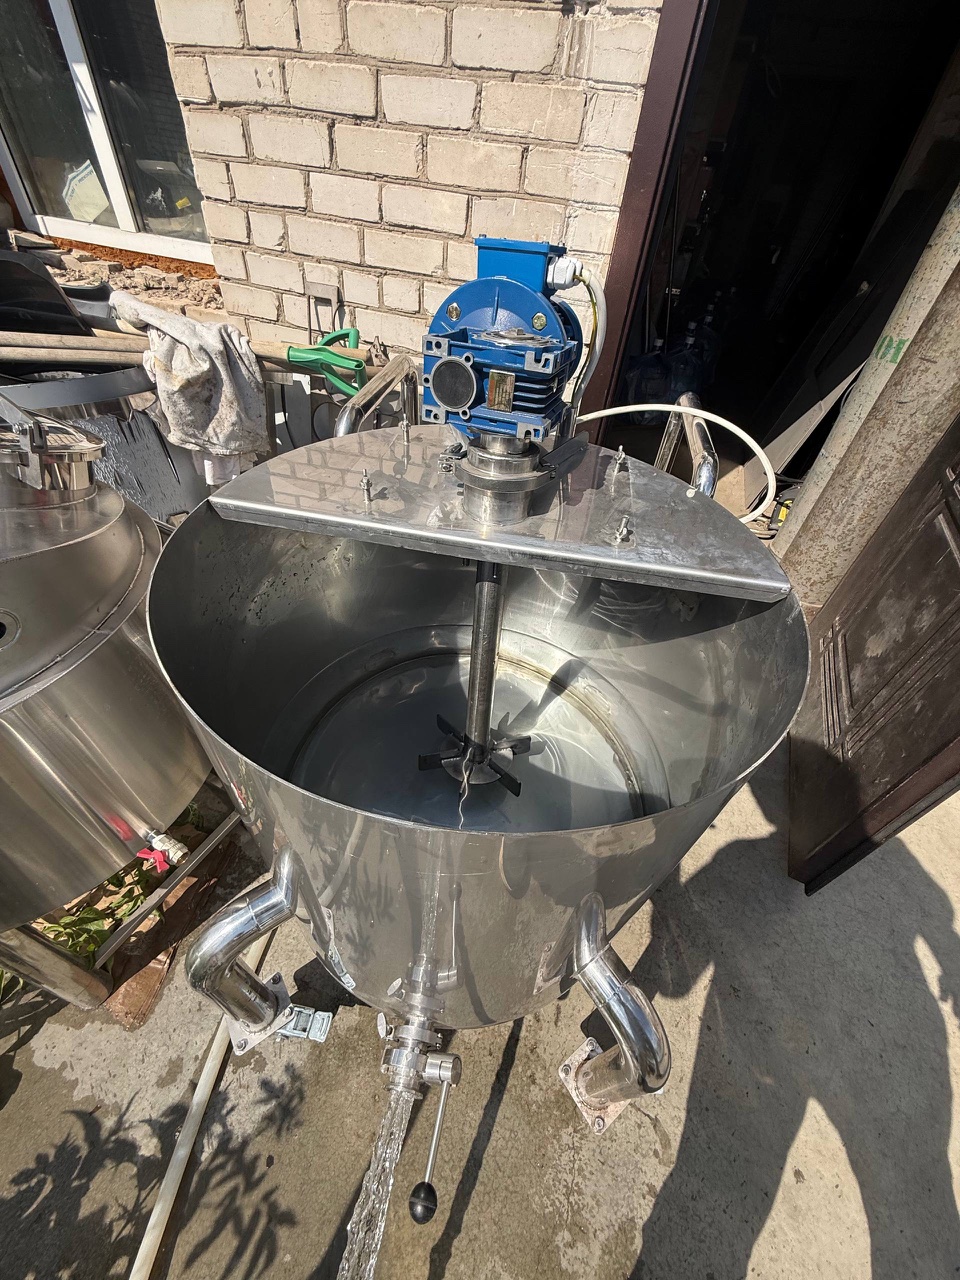 На фото: емкость-смеситель с мешалкой — смотреть в каталоге
Маркировка без двусмысленностей. Пишите марку и по ГОСТ, и по AISI: 08Х18Н10 - ближайший аналог AISI 304, 03Х18Н11 - 304L, 03Х17Н14М3 - 316L, 08Х18Н10Т - 321 (с титаном); составы по ГОСТ 5632 и по AISI не идентичны. Слова «пищевая нержавейка» без марки проверить нельзя.
L-марка или стабилизация титаном для сварных емкостей. Если углерода больше 0,03%, при длительном нагреве шва примерно до 450-850 °C (ориентир) по границам зерен выпадают карбиды хрома, и рядом со швом идет МКК - межкристаллитная коррозия (металл разрушается вдоль границ зерен). Низкоуглеродистая L-марка или сталь с титаном этого избегают.
Шов без пор и подрезов, углы без застойных карманов. Питтинг - точечная язва, которая прожигает пленку и растет вглубь. Начинается она чаще локально: граница жидкость-газ, шов, прокладка, застойный карман, место, где остался раствор.
Чистота поверхности по Ra. Пищевой ориентир - Ra не более 0,8 мкм (EHEDG/3-A), для сыпучих и некритичных зон допускают до 1,6 мкм. Чем меньше микрорельеф, тем меньше мест для биопленки.
Пассивация. Она убирает с поверхности свободное железо, после чего на воздухе вырастает сплошная защитная пленка. Без нее первыми ржавеют швы и места, где работали инструментом по черной стали. В заказе требуйте протокол пассивации.
Исполнение под соусы, косметику, фарму и рассолы (марка стали, обработка швов, Ra, состав документов) считаем отдельно под вашу среду и фиксируем в КП.
304 или 316L: таблица «среда - марка»
Питтинг начинается там, где хлорид пробивает пассивную пленку. Молибден в 316L дает запас: пленка устойчивее к локальному пробою.
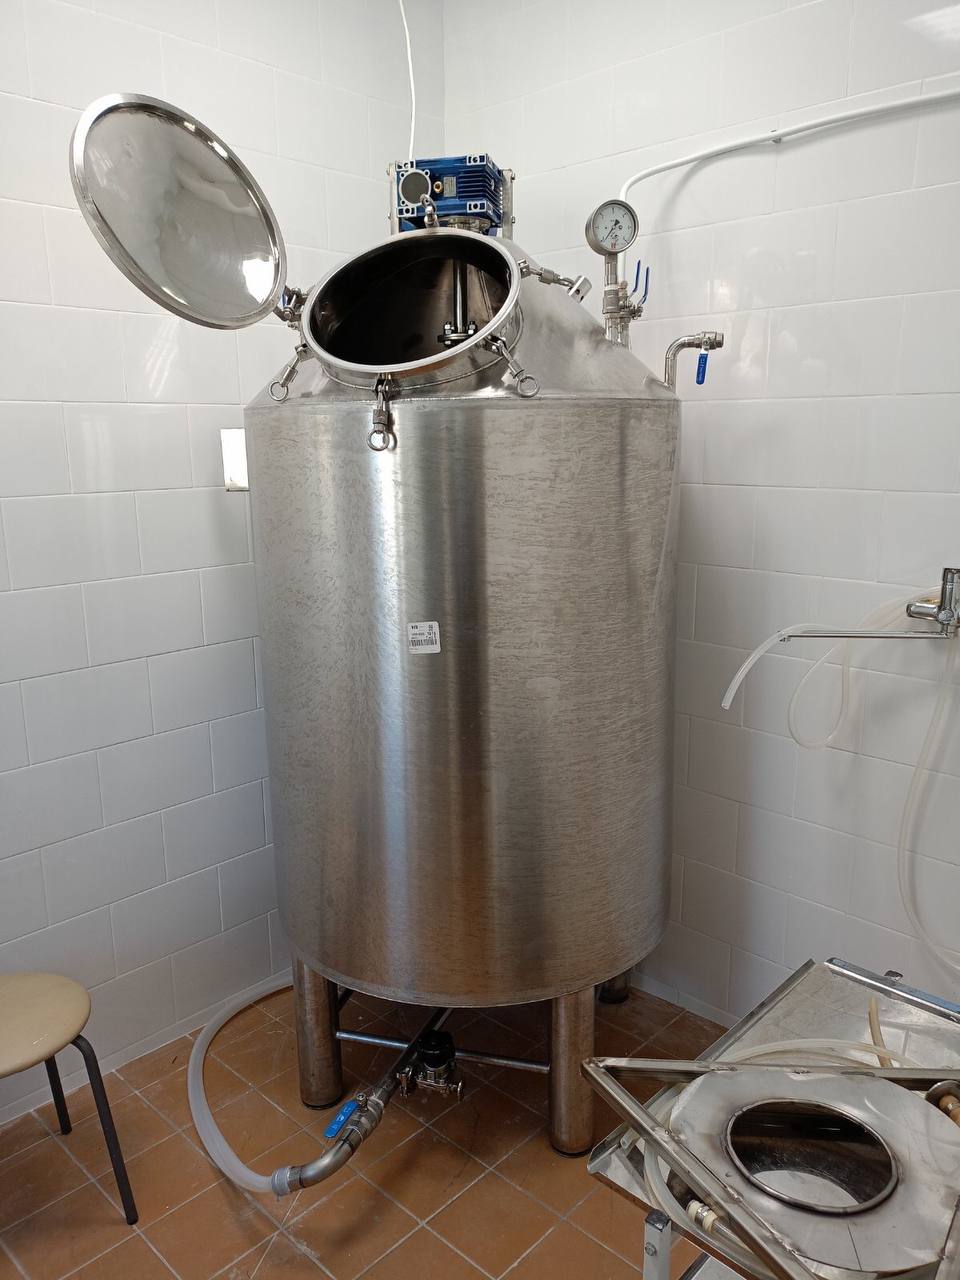 На фото: реактор 2000 л под давлением 6 атм — смотреть в каталоге
Пересчет соли в хлорид: Cl, мг/л = NaCl, % × 10 000 × 0,607, где 10 000 - перевод процентов в мг/л, а 0,607 - доля хлора в NaCl. Один процент соли = 10 г/л NaCl = 6070 мг/л хлорида.
| Среда | Хлориды | Условия | Марка | Оговорка |
|---|---|---|---|---|
| Молоко, пиво, соки без соли, сиропы | низкие, по составу продукта | мойка без остатков хлора | 304 | Хлорная мойка - главный риск |
| Вино | десятки мг/л в вине, зависит от состава | брожение и хранение при полном заполнении | 304 (с оговорками); 316L при неполном заполнении и долгом хранении | Граница жидкость-газ, остатки хлорных средств; см. пометку под таблицей |
| Любая среда с хлоридами 200-1000 мг/л | 200-1000 мг/л | нейтральная среда, комнатная температура | 316L | Подтвердите у поставщика по T и pH |
| Соусы, маринады | при 1-2% NaCl около 6000-12 000 мг/л | нагрев, уксус | 304 нет; 316L только по расчету | Выше ориентира и для 304, и для 316L (1000 мг/л): нужна проверка по реальным T, pH и мойке |
| Косметика с консервантами и хлоридными активами | по составу | pH, температура | 316L | Считать по составу |
| Фарма с WFI и кислыми буферами | по составу | CIP (безразборная мойка), SIP (стерилизация паром на месте) | 316L | Марку задает URS - документ с требованиями покупателя к оборудованию |
| Рассолы, NaCl, HCl, хлорная химия | высокие | любые | не 304, не 316L | Дуплекс, высоколегированная сталь, неметалл |
Пороги в таблице - ориентир, а не гарантия. Выше 50-60 °C и при низком pH они падают в разы. Графики «хлорид - температура - pH» есть в открытых справочниках по коррозии (Outokumpu Corrosion Handbook, Nickel Institute). Подробнее о марках - в статье AISI 304 или 316L.
Вино (инженерный ориентир, не гарантия): для брожения и хранения при полном заполнении 304 обычно применяют. Риск растет на границе жидкость-газ в неполной емкости (SO2, кислород, конденсат), при остатках хлорсодержащих моющих средств и долгом простое. Для долгого хранения и неполного заполнения 316L дает запас. Окончательную марку согласуйте с технологом до заказа.
Пример: емкость 2-5 м³ под соус. Состав: 1,5% соли, мойка при 60 °C. Считаем: 1,5 × 10 000 × 0,607 = 9105 мг/л хлорида. Это примерно в 45 раз выше ориентира для 304 (200 мг/л) и более чем в 9 раз выше ориентира для 316L (1000 мг/л). Мойка при 60 °C дополнительно снижает порог. Вывод: 304 не подходит, 316L по ориентиру не проходит, нужен расчет нестандартной емкости. Подставьте в формулу свою соль, и ответ будет таким же быстрым.
Хлорная мойка. Гипохлорит окисляет поверхность и одновременно дает хлорид; для 304 это главный разрушитель. Цифр концентрации без первоисточника мы не называем, поэтому практическое правило: сразу после мойки ополаскивать питьевой водой, не оставлять раствор в емкости на ночь и выходные, режим мойки и тип дезсредства согласуйте с поставщиком химии и пришлите нам для расчета.
Главная ошибка: считать, что 316L решает все. В горячих хлоридных растворах, соляной кислоте и при хлорной мойке она тоже питтингует.
Ra, электрополировка, пассивация и сварка
В запросе пишите не «зеркальная полировка», а число, метод измерения и требование протокола. Иначе поставщик отдаст поверхность, красивую на вид, но без протокола; на аудите фармы потребуется числовое Ra.
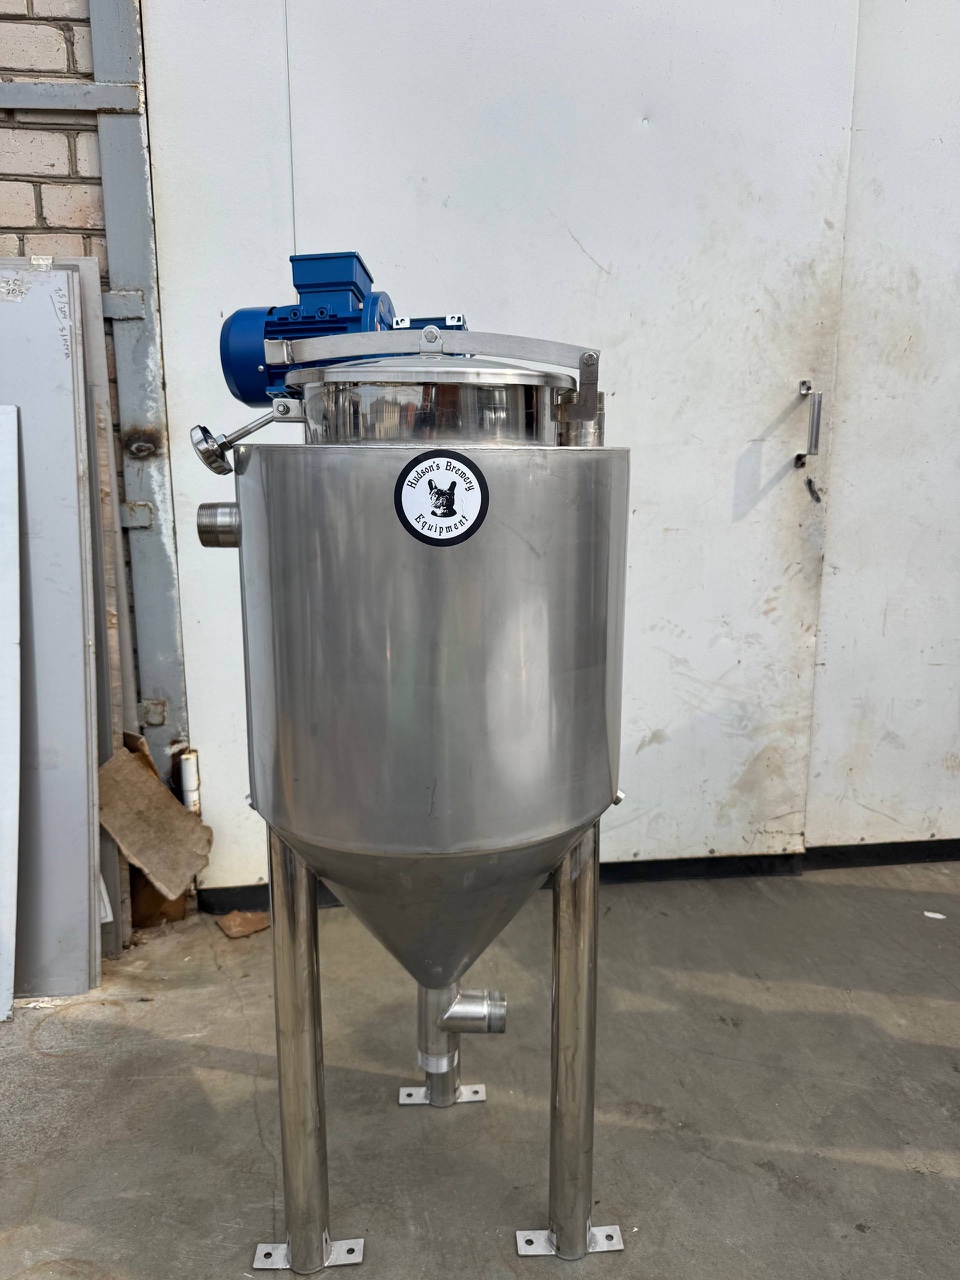 На фото: реактор с мешалкой и клемп-люком — смотреть в каталоге
| Отрасль | Ориентир Ra | Комментарий |
|---|---|---|
| Пищевка | не более 0,8 мкм | До 1,6 мкм для некритичных зон |
| Косметика | рабочее значение 0,8 мкм (ориентир) | Единого норматива не нашли: берите пищевой уровень и закрепите в требованиях к производству |
| Фарма, механическая полировка | не более 0,76 мкм | По практике ASME BPE, справка, не норматив РФ |
| Фарма, электрополировка | не более 0,38 мкм | То же |
Электрополировка дает более низкое Ra, чем механическая, поэтому ее берут для фармы и стерильных линий. Для пищевки она чаще не нужна. Нужна ли электрополировка именно вам, определяется средой и требованиями к стерильности; ее стоимость считаем отдельной строкой в КП.
Пассивация и травление швов: требуйте протокол пассивации. Перед ней обязательны обезжиривание и удаление цветов побежалости: под цветами побежалости поверхность хуже защищена, поэтому без травления и пассивации она корродирует первой.
Сварка и шлифовка: шов шлифуют только инструментом для нержавейки. Круг, щетки или зажимы, работавшие по черной стали, оставляют на поверхности железо, и оно ржавеет, запуская питтинг. Лечится пассивацией, а не мойкой.
Защита корня шва. Корень шва - его внутренняя сторона, та, что потом контактирует с продуктом. При сварке ее защищают поддувом аргона внутрь емкости: аргон вытесняет воздух, и металл не окисляется. Без защиты на корне появляются цвета побежалости и темный, окисленный шов: в этом месте теряется хром, и именно отсюда начинаются ржавые точки и питтинг. Как проверить при приемке: осмотрите шов изнутри (при необходимости эндоскопом). Практический ориентир приемки: корень светлый, близкий к цвету основного металла; синие, бурые и темные оттенки - повод запросить у поставщика травление и пассивацию. Попросите протокол сварки или письменное подтверждение, что корень шва защищался аргоном.
Перегрев шва при приемке виден по цвету: широкая цветная полоса вдоль шва (соломенная, синяя, бурая) и потемневший металл рядом с ним. Чем шире и темнее полоса, тем сильнее нагрев. Такой шов требует травления и пассивации, а при сильной окраске его стоит обсудить с поставщиком до приемки.
Документы и нормы: обязательно и желательно
| Обязательно | Желательно | |
|---|---|---|
| Пищевка | Паспорт изделия; требования ТР ТС 021/2011 к процессам производства пищевой продукции (какие документы нужны на емкость, уточняем под заказ) | Сертификат 3.1 на металл, протокол Ra, протокол пассивации, протокол сварки |
| Химия | паспорт изделия; для сосудов под избыточным давлением применяется ТР ТС 032/2013 (порог по давлению уточняйте по тексту регламента) и расчет по ГОСТ 34233 | Прослеживаемость плавки, протокол Ra |
| Фарма | То же, что у химии; марка и Ra - из URS | Прослеживаемость плавки по листу, протоколы Ra и пассивации, осмотр швов эндоскопом |
Минимум, который можно требовать с любого поставщика: марка по ГОСТ и AISI, сертификат 3.1 на металл, паспорт изделия, Ra числом, протокол пассивации.
ТР ТС 005/2011 касается упаковки, а не технологических емкостей. Просить его на танк - значит просить документ, который поставщик выдавать не обязан. ГОСТ Р 52857 отменен с 2018 года, расчет на прочность идет по ГОСТ 34233.
Фарма. В ЕАЭС действуют Правила надлежащей производственной практики ЕАЭС (GMP ЕАЭС) и ОФС Фармакопеи ЕАЭС / ГФ РФ. Материал там описан как инертный, не влияющий на продукт. Марку и Ra регламент не задает: их прописывает покупатель в URS. Объем документов для фармы (прослеживаемость, протоколы Ra и пассивации, осмотр швов) уточняем под конкретный заказ. Требования по отраслям - в статьях про емкости для фармацевтического производства и реакторы для косметики и химии.
Ошибки, цена разницы и чек-листы
Ошибки, которые обходятся дороже металла:
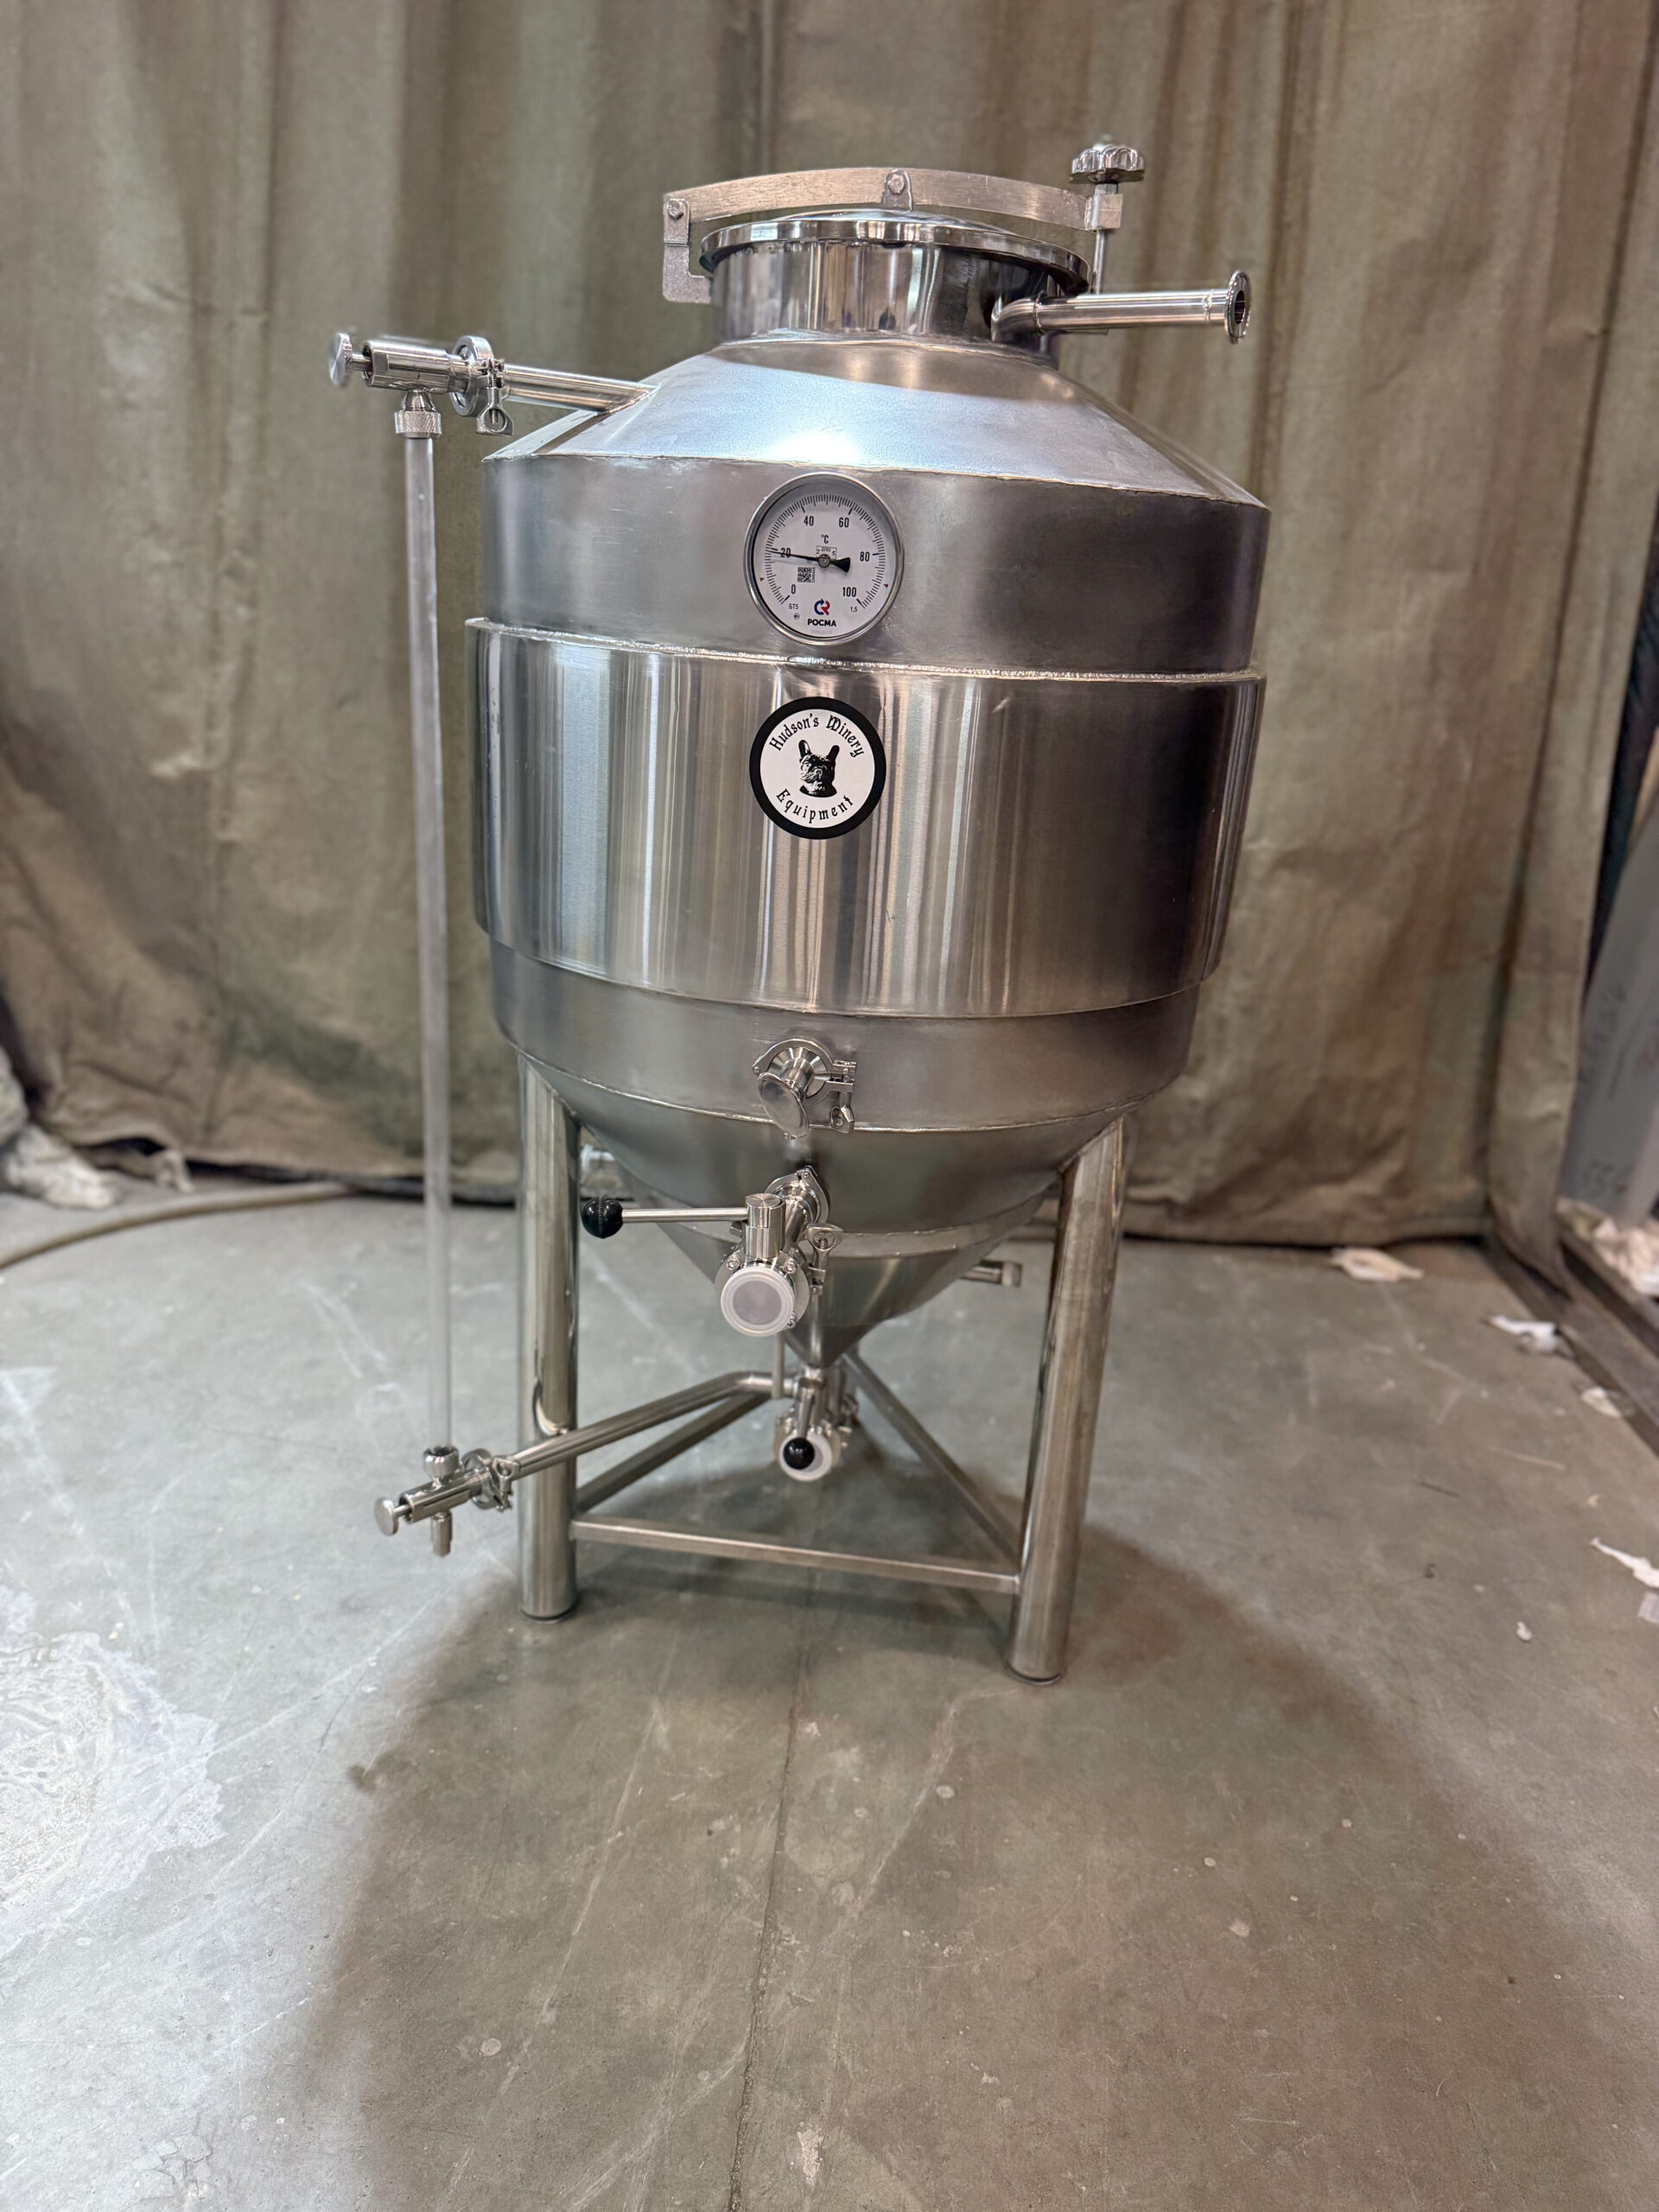 На фото: емкость для хранения вина 250 л — смотреть в каталоге
- 304 «под все» из-за цены, а затем перевод с пива на соус или рассол. Итог - питтинг, потеря партии и замена емкости.
- Хлорная мойка с раствором на ночь или выходные. Питтинги на дне и ниже уровня раствора.
- Приемка без пассивации и травления швов.
- Шлифовка абразивом, работавшим по черной стали, или перегрев шва.
- Сварка без защиты корня шва и приемка без осмотра шва изнутри.
- «Зеркальная» без Ra и метода измерения.
- ТР ТС 005 вместо 3.1 и паспорта изделия.
- Временные и б/у емкости в сезон урожая без проверки марки: скрытый питтинг, углеродистая сталь, железо в виноматериале. О молочной отрасли - в статье про емкости для молочной промышленности.
- «316L решит все». Не решит.
Развилки:
| Вариант | Что получаешь | Что теряешь | Когда выбирать |
|---|---|---|---|
| 316L вместо 304 | Запас по хлоридам | Доплата за металл и работу | Хлориды 200-1000 мг/л, косметика с хлоридными активами, фарма с WFI |
| 304 | Меньшая цена | Привязка к среде и мойке | Пиво, молоко, соки без соли |
| Электрополировка вместо механики | Ra до 0,38 мкм (ориентир по ASME BPE) | Дополнительная операция и цена | Фарма, стерильные линии |
| Механическая полировка | Ra до 0,8 мкм (пищевой ориентир), без дополнительной операции | Шероховатость выше, чем после электрополировки | Пищевка |
| Нестандартный расчет | Материал и толщина под реальные T, pH, хлориды | Время на расчет | Хлориды выше 1000 мг/л, горячие кислые среды |
Сколько стоит разница
Ориентир в процентах для доплаты 316L к 304 и электрополировки к механической полировке зависит от объема, толщины стенки и обвязки, поэтому мы не берем его из воздуха. Запросите у нас два КП на ту же емкость (например, 2 м³ и 5 м³): одно из 304, другое из 316L, и отдельной строкой электрополировку. Доплата = цена 316L минус цена 304; в процентах = доплата / цена 304 × 100.
Как оценить окупаемость: 316L окупается, если стоимость партии в браке плюс замена емкости больше доплаты. Пример на числах из статьи: соус с 1,5% соли дает 9105 мг/л хлорида, это выше ориентира и для 304, и для 316L, значит питтинг в такой среде вероятен, и риск потери партии почти не зависит от доплаты. А при хлоридах 200-1000 мг/л (например, 0,1% соли дают 607 мг/л) 316L берется как раз затем, чтобы потеря партии и замена емкости не легли на вас. Уже 0,5% соли (3035 мг/л) выше ориентира и для 316L: такая среда требует расчета, а не простой замены марки. Подставьте в формулу стоимость своей партии и цену замены: если их сумма больше полученной доплаты, 316L выгодна.
Чек-лист 1: что вписать в КП любому поставщику
- Марка по ГОСТ и AISI.
- Сертификат 3.1 на металл.
- Ra числом и метод измерения.
- Пассивация и травление швов с протоколом.
- Паспорт изделия.
- Протокол сварки или подтверждение защиты корня шва аргоном.
Чек-лист 2: что сообщить Hudson для расчета
- Среда и состав (все компоненты и их доля).
- Хлориды, мг/л (% NaCl × 6070).
- Рабочая температура и температура мойки, °C.
- pH.
- Режим CIP: дезсредства, концентрация, время контакта.
- Объем и давление.
- Перечень продуктов на смену линейки.
Отправьте эти данные - получите расчет нестандартной емкости под вашу среду. Если среда обычная (пиво, молоко, соки без соли), базовые емкости из AISI 304 смотрите в каталоге.