Обвязка ЦКТ: диаметр труб, уклон и фитинги для пивоварни
Разбираем обвязку ЦКТ по цифрам: как подобрать диаметр трубы под расход насоса, какой уклон нужен для самотечной мойки и почему кламп-соединение — стандарт для пищевой нержавейки.
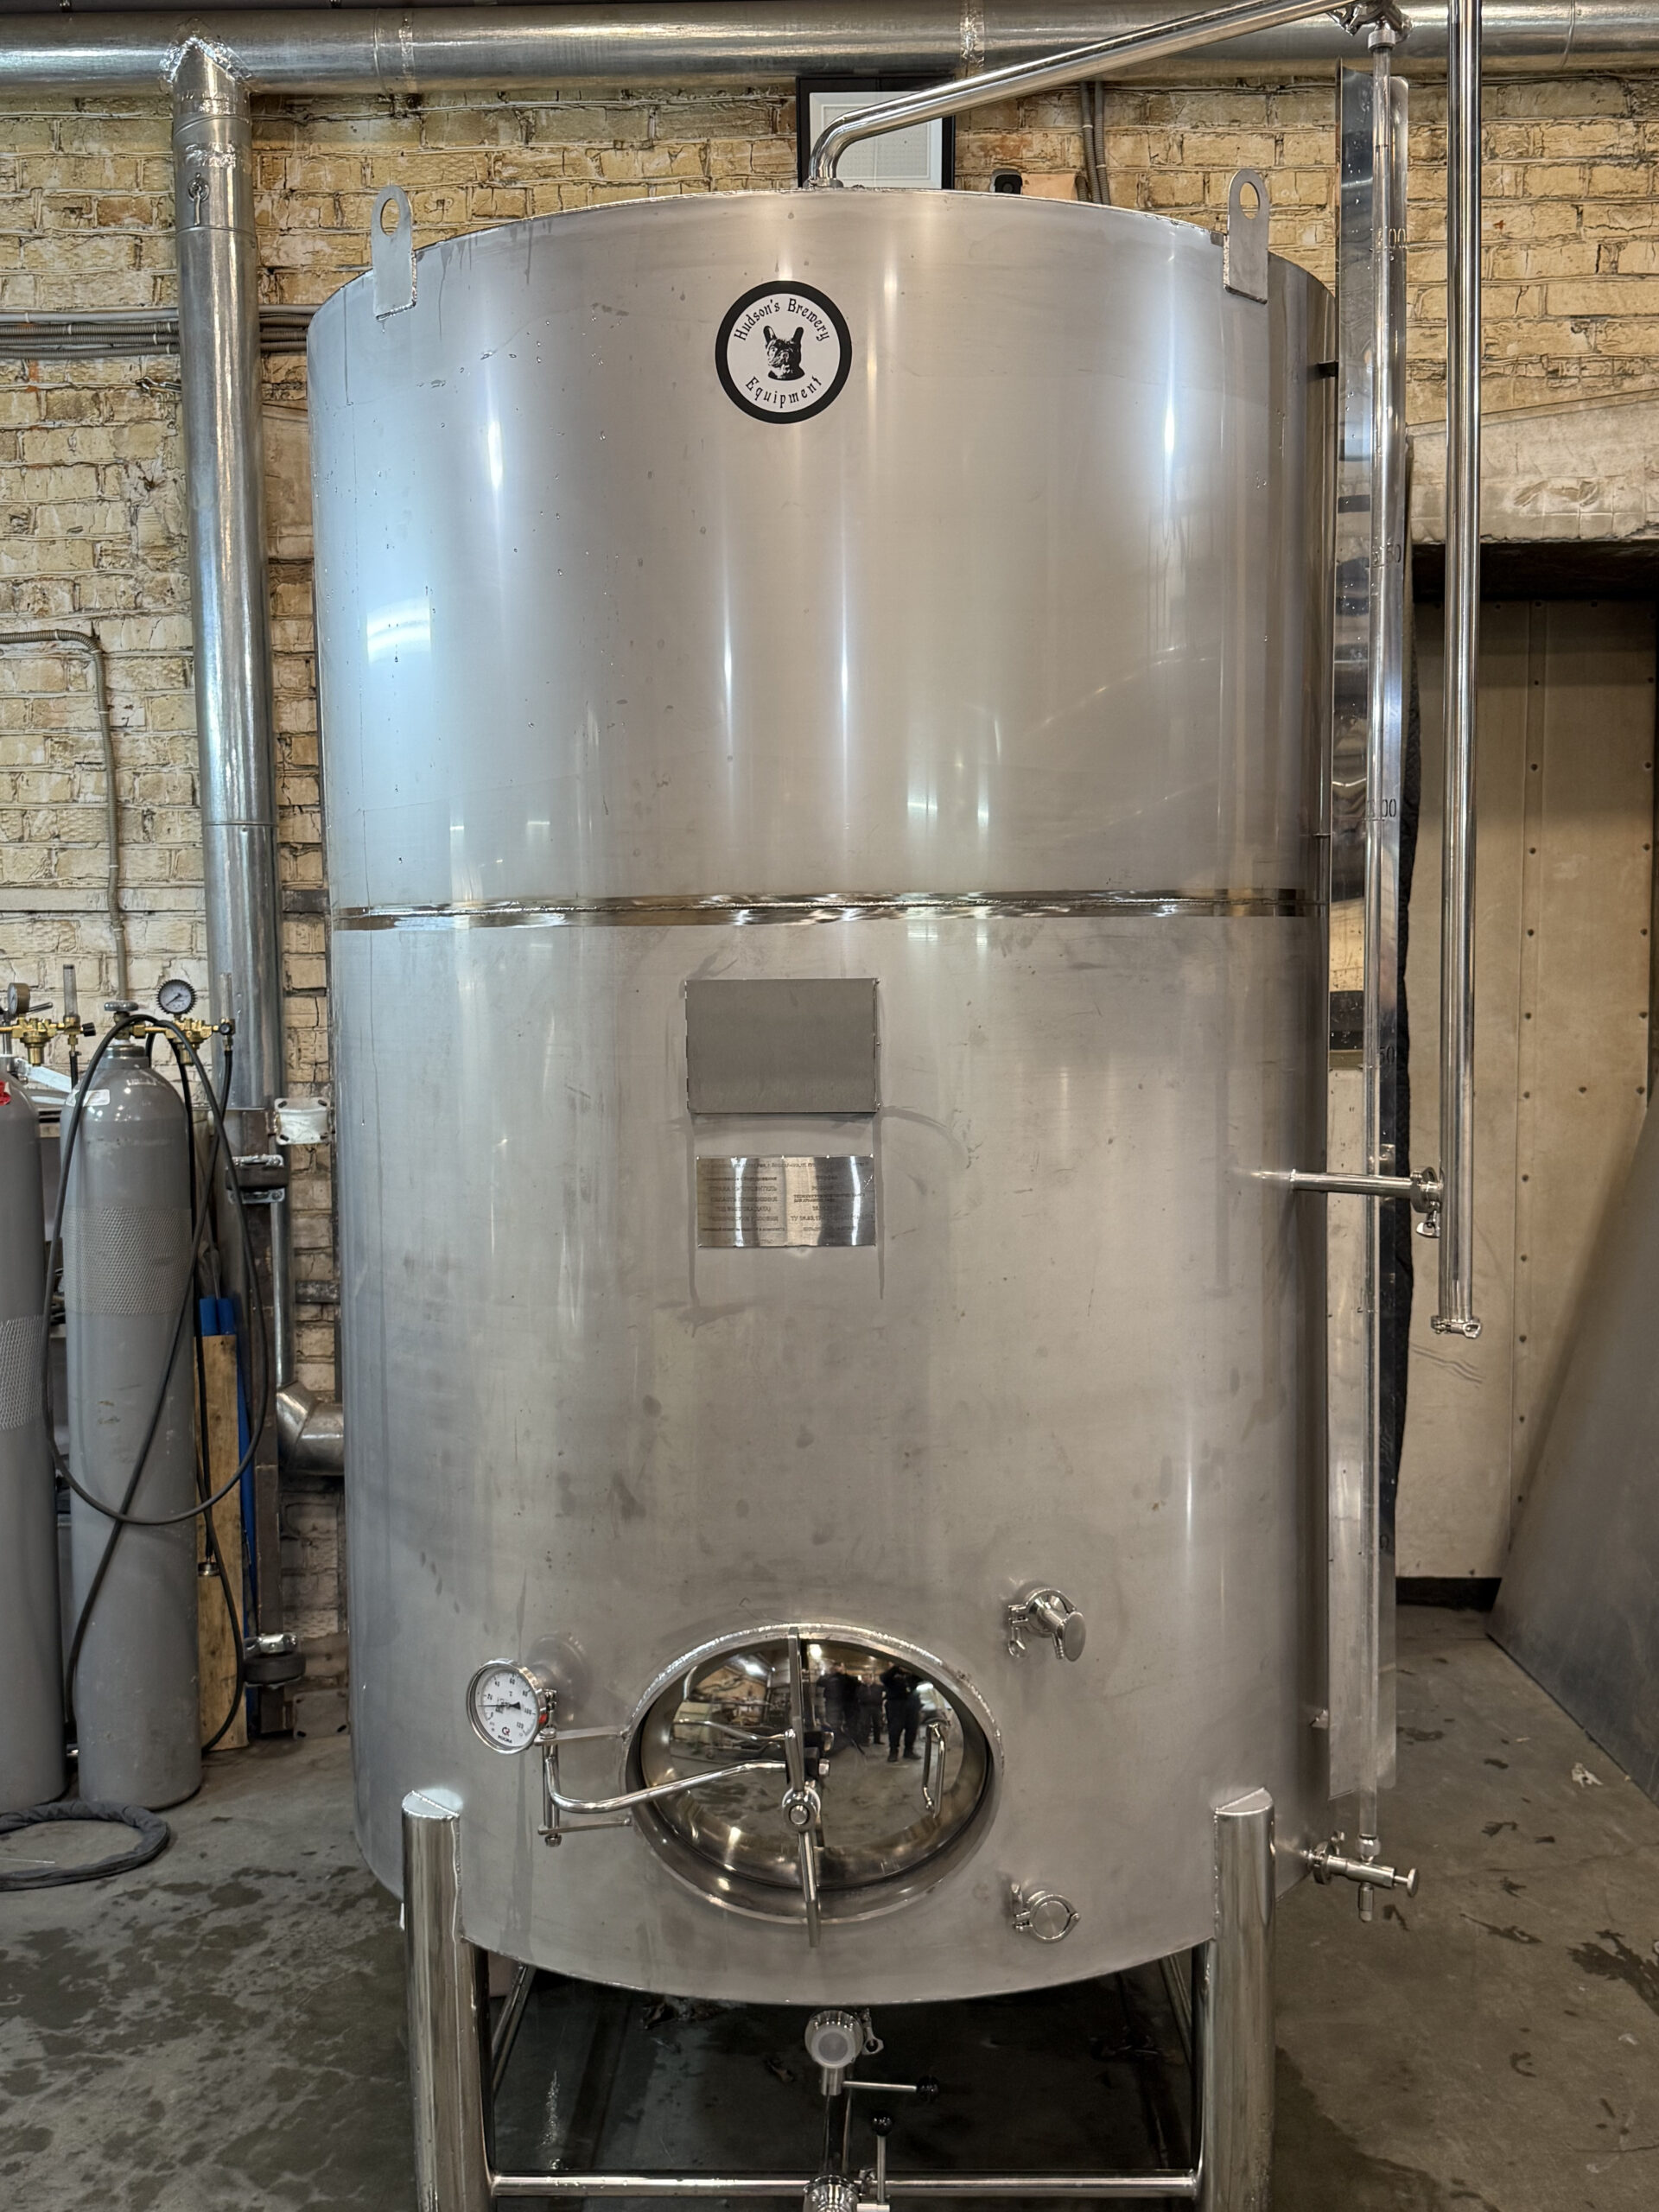
Обвязка ЦКТ — это трубопроводы, фитинги, краны и уклоны, которые соединяют цилиндроконический танк с варочным цехом, насосной группой и линией мойки. На бумаге это кажется мелочью после выбора самого танка, но именно обвязка ЦКТ определяет, будет ли сусло аэрироваться при перекачке, смоется ли CIP-раствор без остатка и не встанет ли производство из-за протечки на резьбовом соединении. Ниже — рабочие цифры по диаметрам, уклонам и кламп-фитингам, на которые я ориентируюсь при проектировании обвязки для пивоварен на 200–2000 л варки. Большинство из них — не жесткий норматив, а типовая инженерная практика для пищевых трубопроводов, поэтому по каждому пункту отдельно отмечаю, где это расчет, а где — ориентир по опыту.
Диаметр трубы для сусла: считаем по расходу, а не на глаз
Частая ошибка — ставить везде один диаметр, обычно DN25 (1 дюйм), потому что «так у всех». На деле диаметр трубопровода пищевой нержавейки нужно подбирать под скорость потока, а не под привычку.
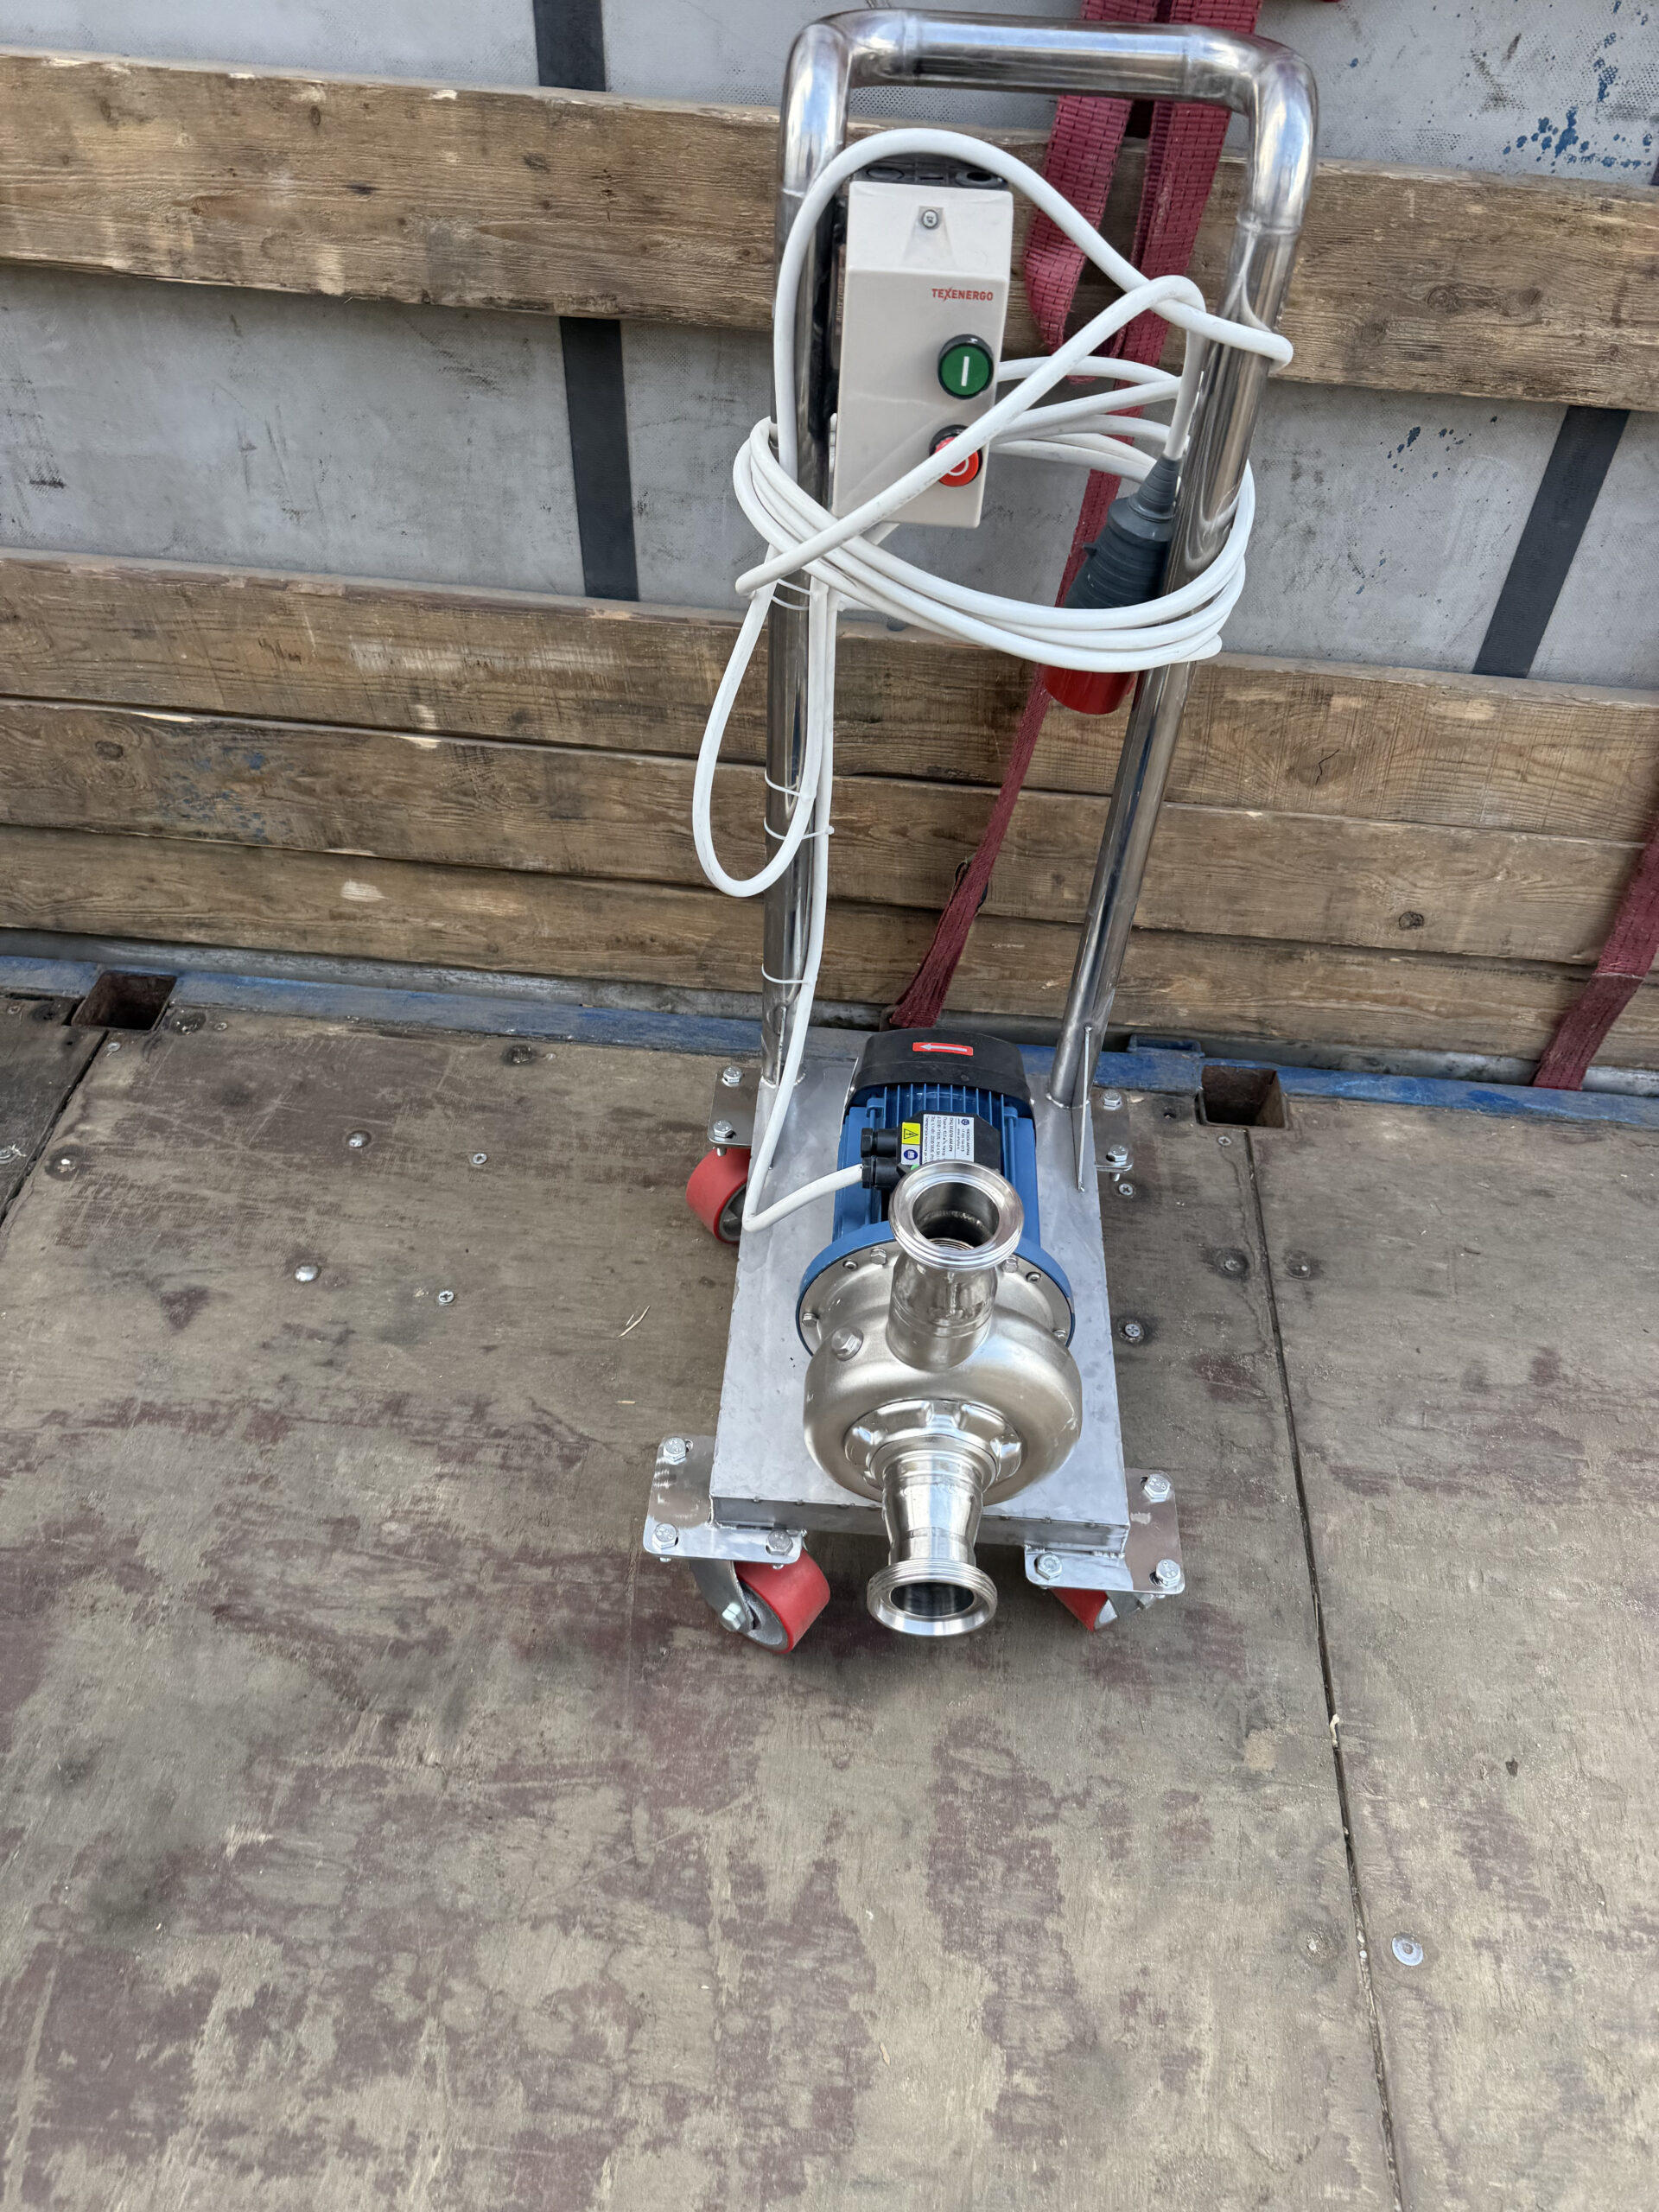 На фото: станция перекачки Hudson — смотреть в каталоге
Ориентировочные цифры по скорости (по опыту проектирования, без привязки к конкретному нормативу):
- для сусла и готового пива — не более 1–1,5 м/с (верхняя граница, к которой не нужно стремиться специально), чтобы не аэрировать продукт и не гнать пену через кламп-соединения;
- для CIP-растворов (щелочь, кислота, ополаскивание) — ориентировочно 1,5–2,5 м/с, этого обычно достаточно, чтобы турбулентный поток смывал пленку с внутренней стенки трубы.
Расчет для насоса производительностью 3 м³/ч (типично для перекачки сусла на варке 500–1000 л):
- труба DN25 (наружный диаметр 25,4 мм, внутренний просвет около 22 мм при стенке 1,5 мм) — скорость потока получается около 2,1 м/с. Это уже в зоне CIP, для сусла многовато: на поворотах и тройниках начинается вспенивание;
- труба DN40 (1,5 дюйма, внутренний просвет около 35 мм) — скорость падает до 0,85–0,9 м/с. Это заметно ниже ориентировочного потолка в 1–1,5 м/с — с запасом против аэрации, — и продукт идет спокойно.
Для линий подачи горячего сусла из варочного цеха в ЦКТ на объемах от 500 л, по опыту проектирования, я закладываю DN40 как минимум, DN50 (2 дюйма) — если варка идет от 1500 л и выше или если труба одна на несколько танков. Если у вас уже есть насос и непонятно, тянет ли он выбранный диаметр без кавитации — разбирали отдельно в статье как выбрать насос для пищевого производства.
Кламп-фитинги для пивоварни: зачем не резьба и не сварка намертво
Кламп-соединение (Tri-Clamp, по геометрии близкое к DIN 32676) — это два ответных фланца-феррулы, силиконовая или EPDM-прокладка между ними и хомут, который стягивается одной гайкой-барашком. Для обвязки ЦКТ это фактический стандарт по трем причинам.
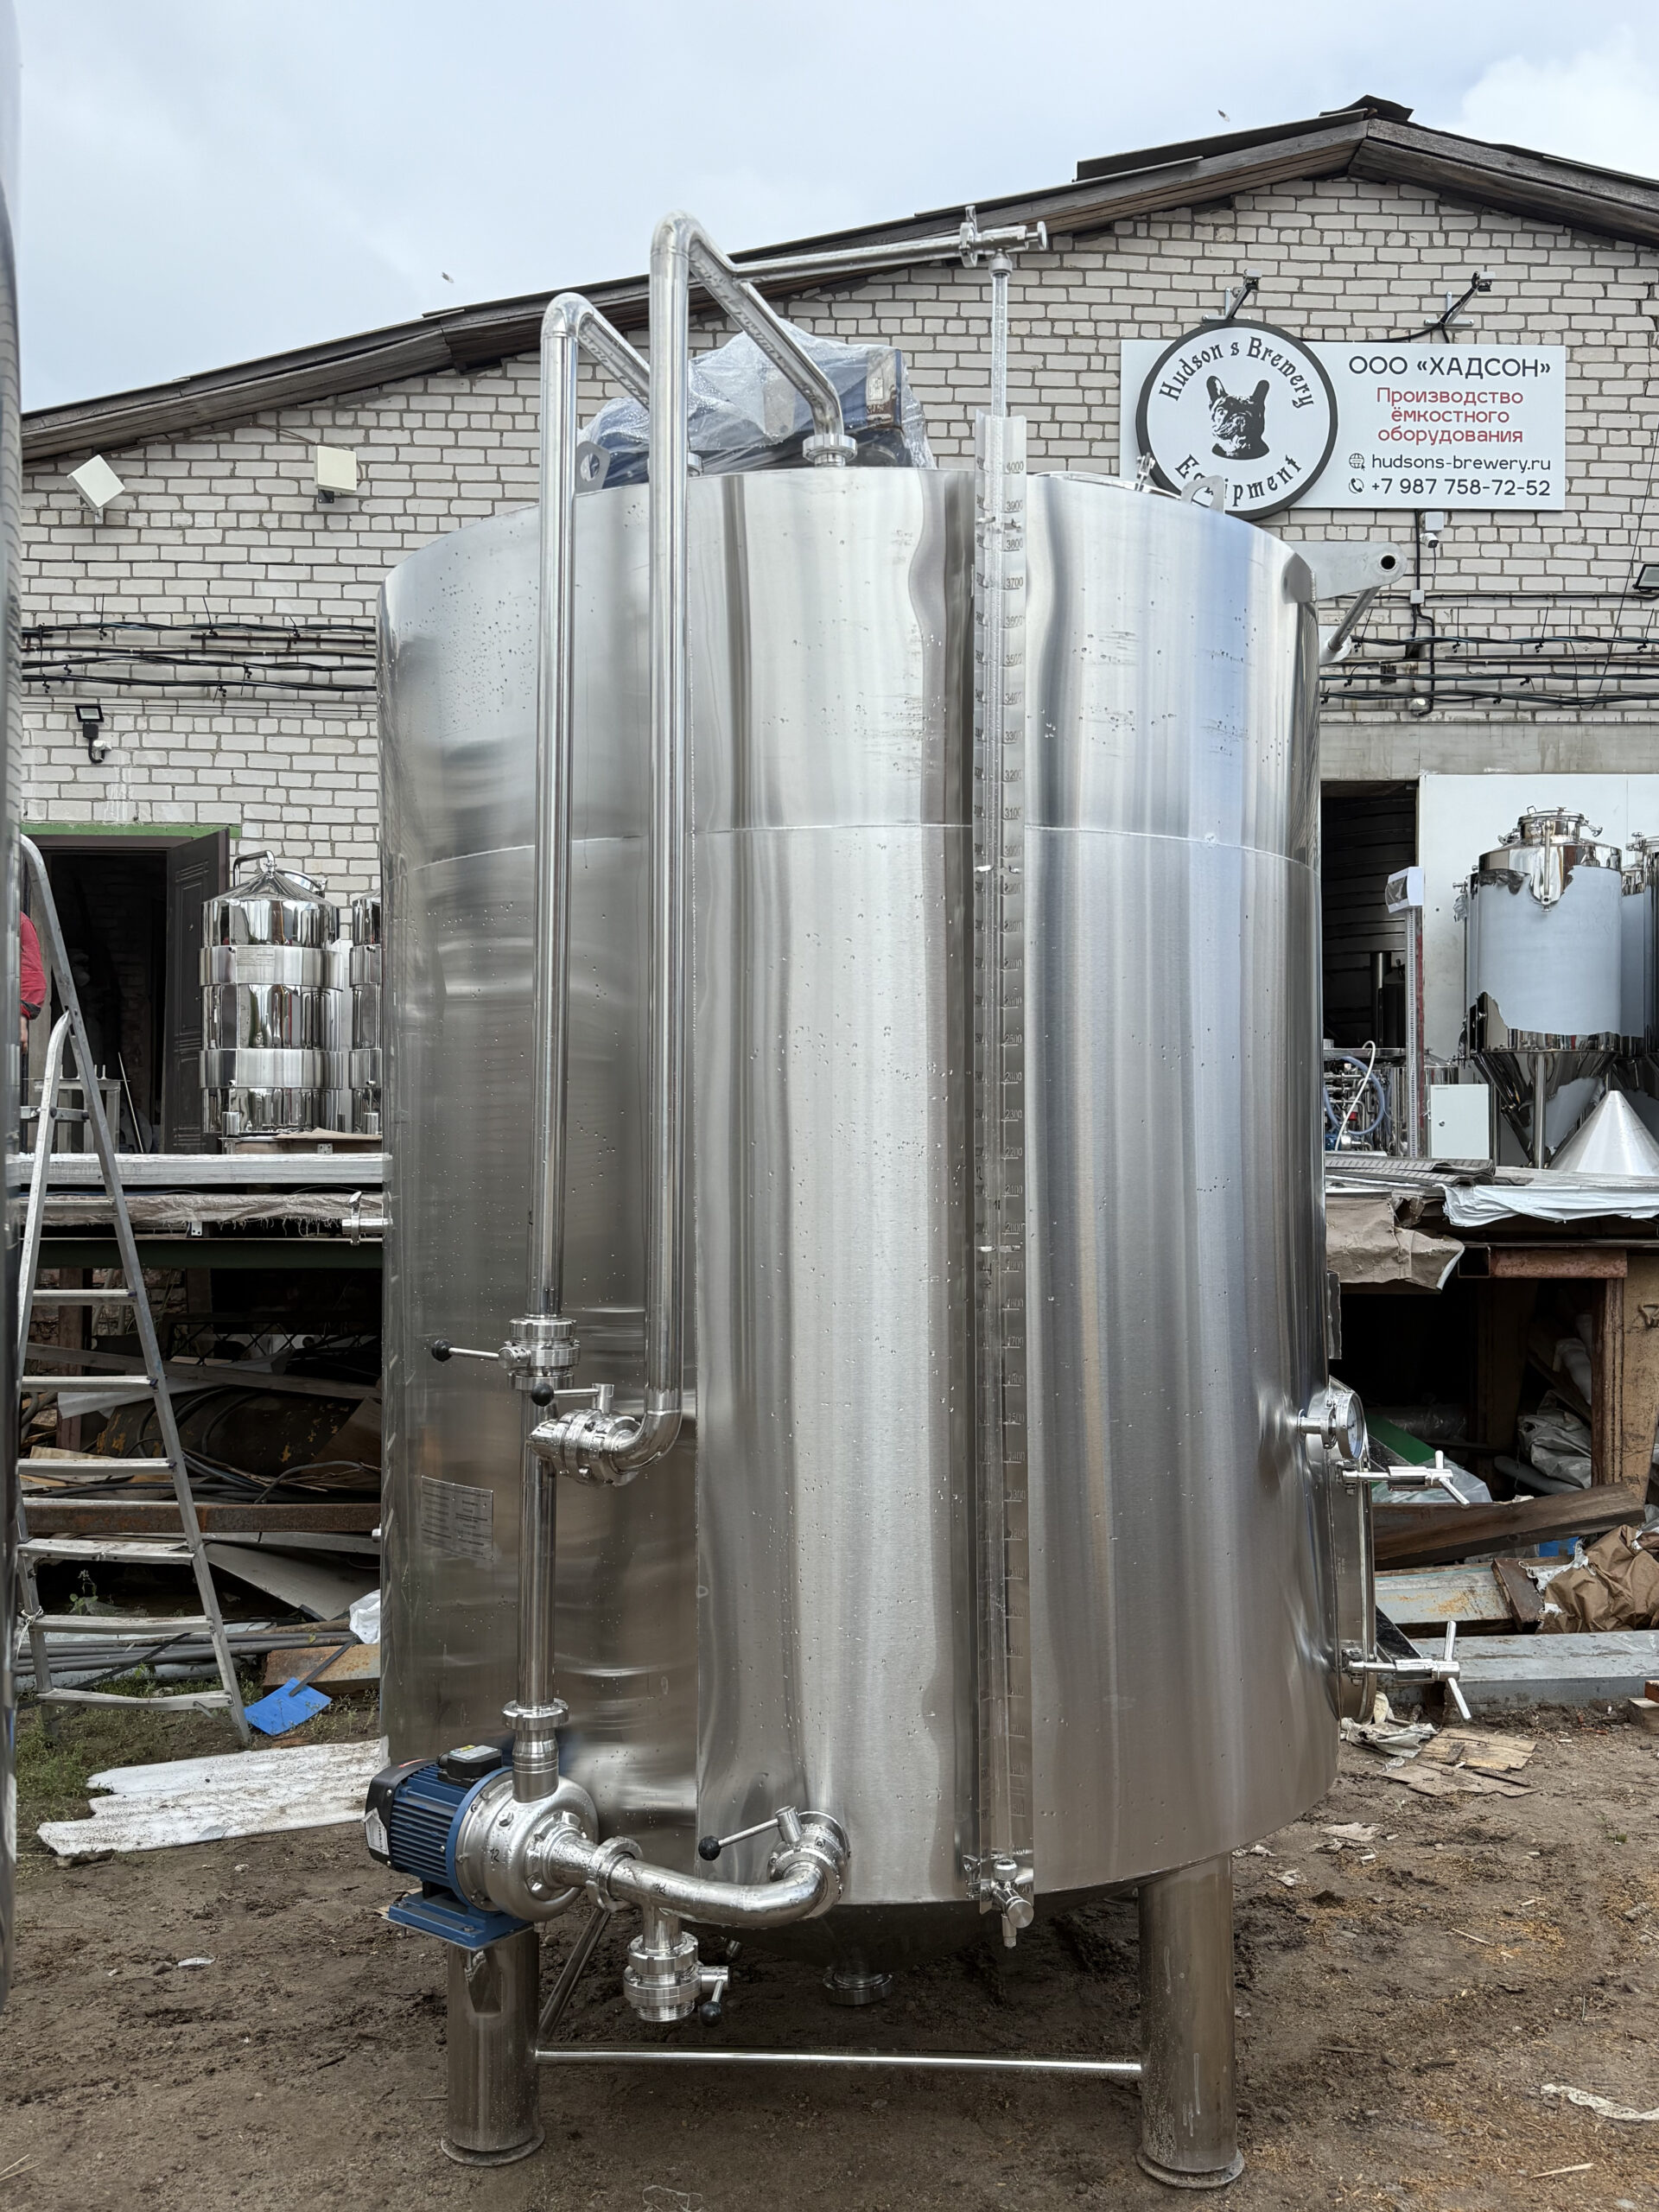 На фото: винификатор 4000 л с мешалкой и обвязкой — смотреть в каталоге
- разбирается за секунды без инструмента — сняли хомут, вынули прокладку, прочистили и осмотрели внутреннюю поверхность трубы, это критично для санитарии;
- не имеет резьбовых зазоров, где скапливается пивной камень и остается субстрат для дикой микрофлоры — в отличие от резьбовых соединений типа «американка»;
- стандартизирован по диаметру, поэтому фитинги разных производителей стыкуются между собой.
Это не только практический опыт: принципы гигиенического дизайна — самодренаж, отсутствие мертвых зон, легкая разбираемость для очистки и осмотра — закреплены в EN 1672-2, а требования к материалам и конструкции пищевого оборудования — в ТР ТС 021/2011. Резьбовое соединение с зазором, который невозможно полностью промыть, этим принципам не отвечает.
Типоразмеры кламп-фитингов для пивоварни: DN25 (1 дюйм, труба 25,4 мм), DN40 (1,5 дюйма, 38 мм), DN50 (2 дюйма, 50,8 мм), DN65 (2,5 дюйма) — последний, по опыту проектирования, обычно ставят на слив из ЦКТ объемом от 3000 л, где важна скорость опорожнения, а не скорость потока.
По прокладкам: EPDM, по данным производителей, выдерживает кратковременный нагрев до 135 °C, что перекрывает и горячую CIP-мойку, и пастеризацию продукта на линии. Силиконовые прокладки, тоже по данным производителей, держат до 200 °C, но по химической стойкости к щелочи и кислоте уступают EPDM, поэтому на линиях с активной CIP-мойкой я ставлю пищевой EPDM, а силикон — там, где важнее термостойкость и нет агрессивной химии.
Уклон трубопровода: без него CIP-мойка не работает
Уклон трубопровода пищевой нержавейки — это не вопрос эстетики, а условие полного дренажа. Если участок трубы идет горизонтально или, тем более, с обратным уклоном — в нижней точке остается лужица продукта или моющего раствора, и это готовая зона для биопленки.
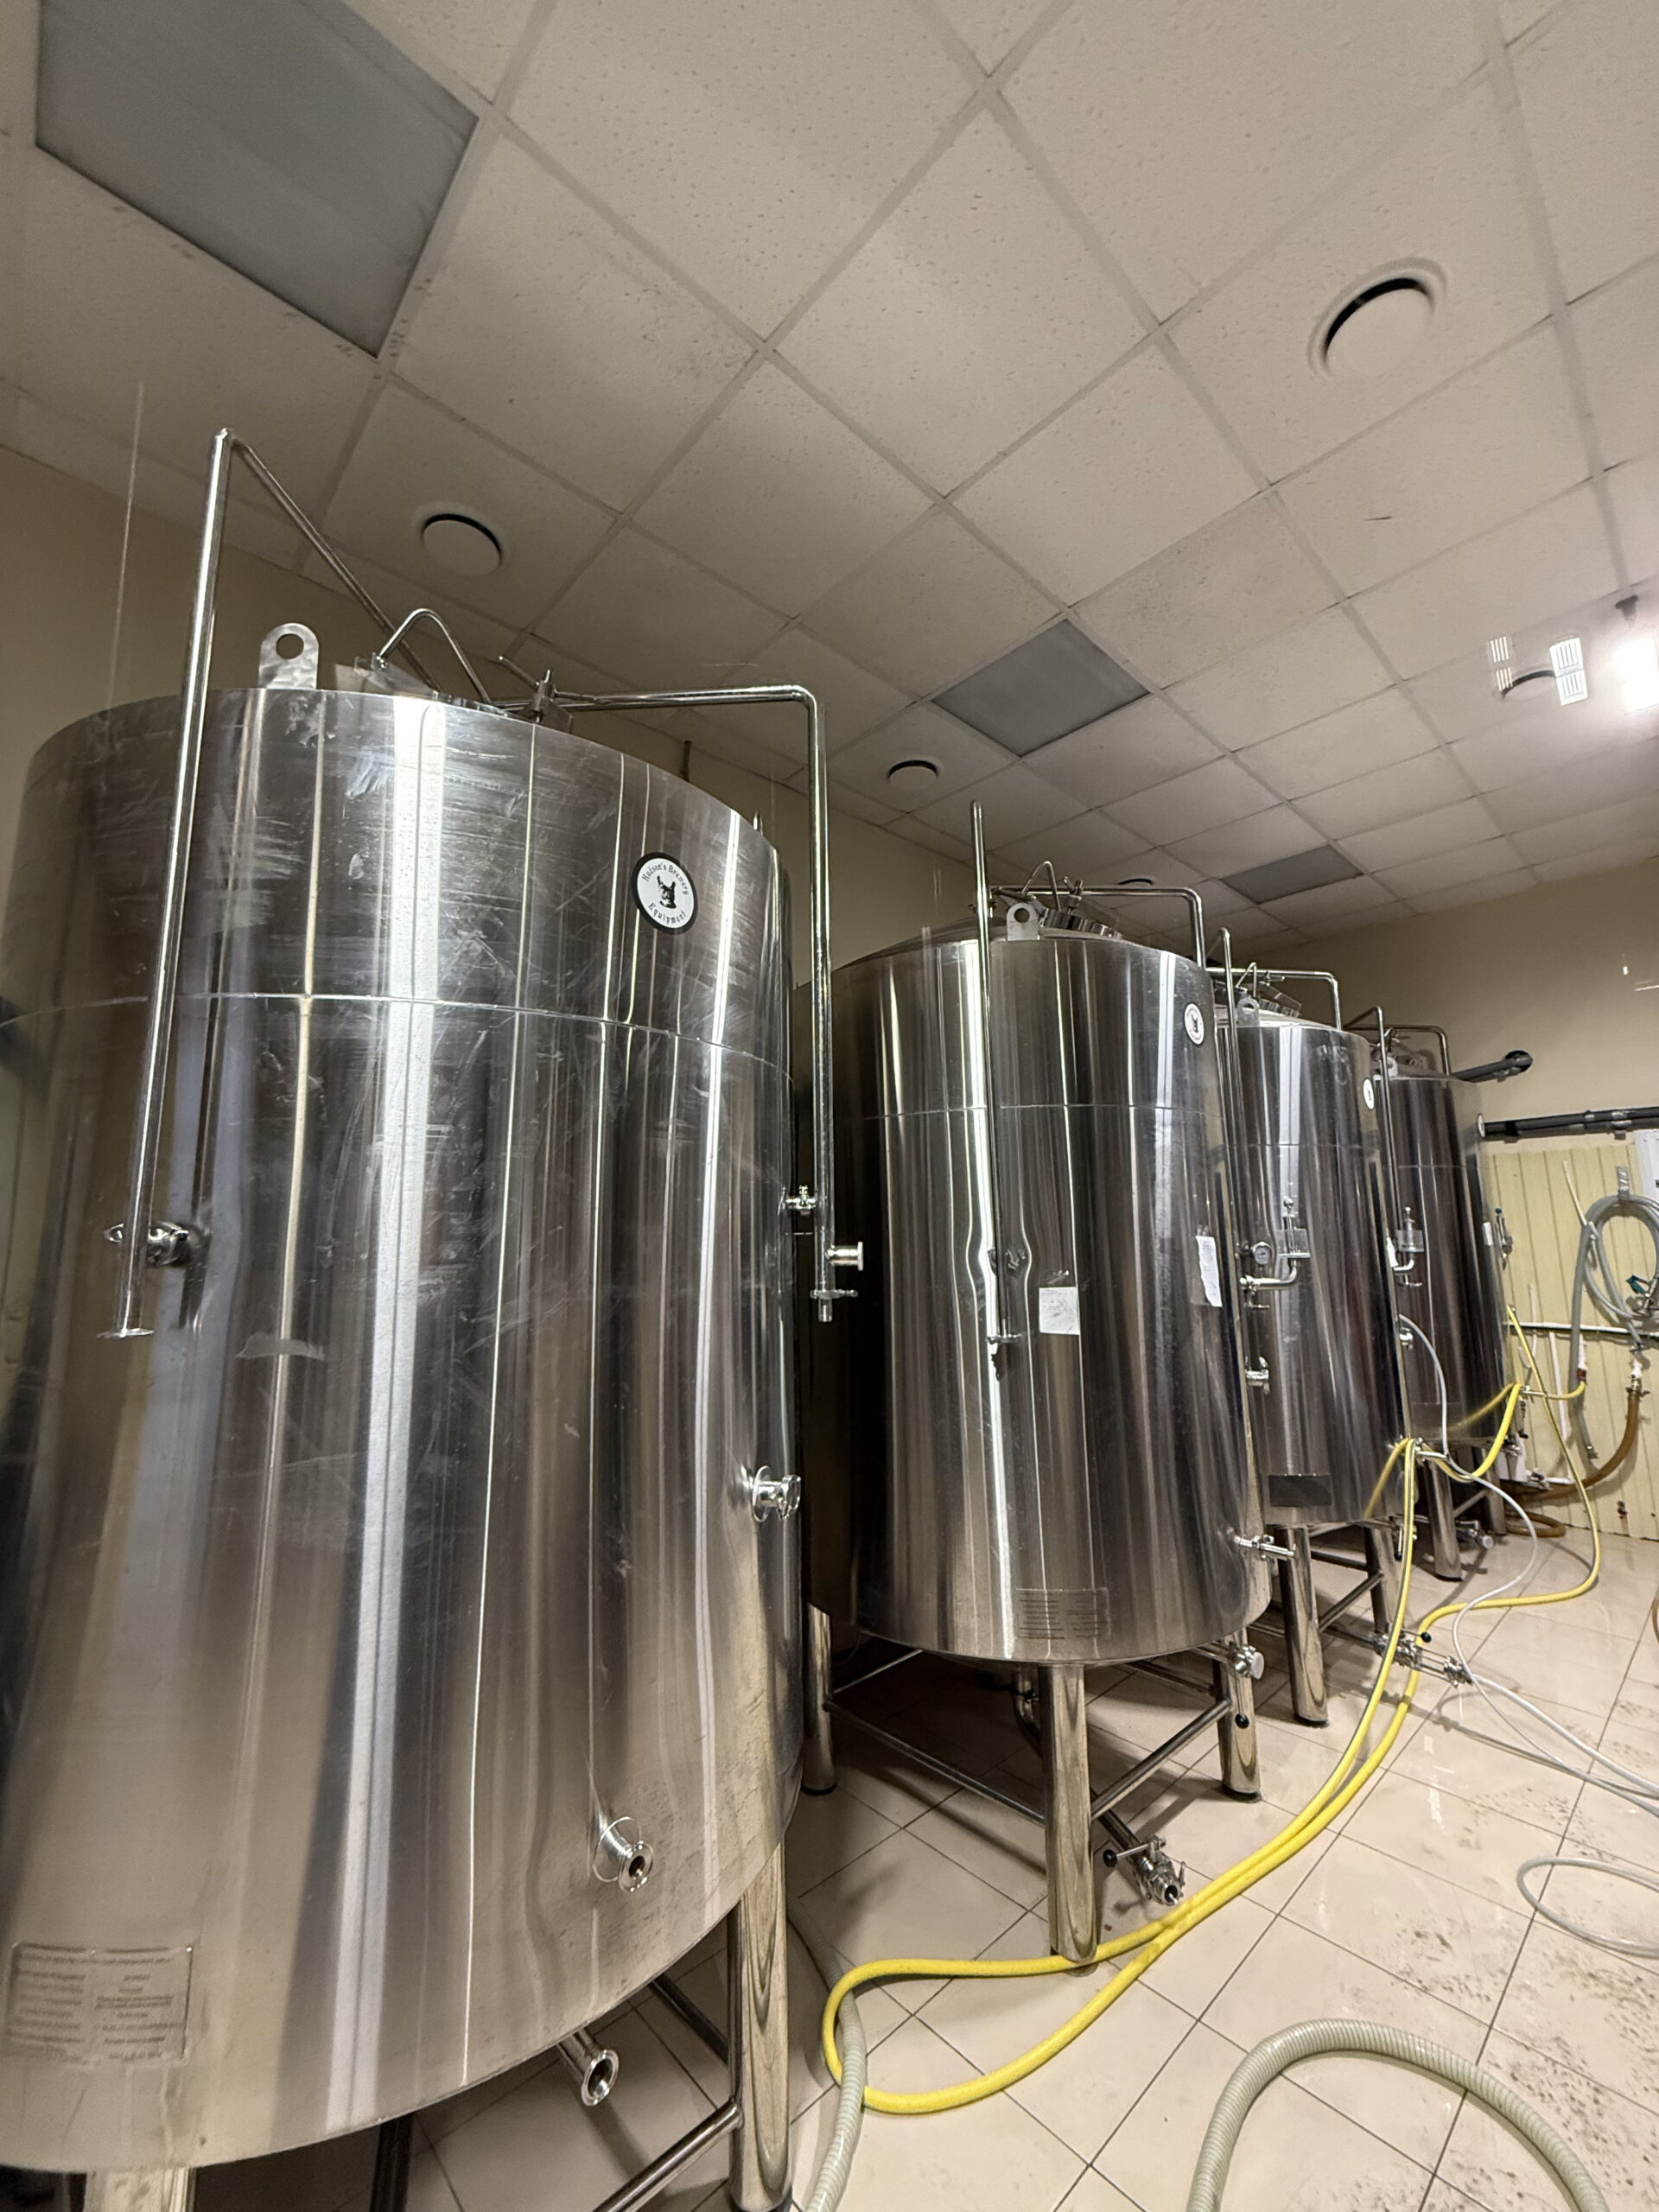 На фото: форфас 2000 л — смотреть в каталоге
Ориентировочные цифры (типовая практика для пищевых трубопроводов, не единственно возможная норма — в разных гигиенических гайдлайнах диапазон может отличаться):
- на магистральных линиях подачи и рециркуляции — уклон 1–2%, то есть 10–20 мм падения на каждый метр трубы, в сторону слива или ЦКТ;
- на сливных и дренажных участках (отвод из нижнего клапана ЦКТ, линия слива CIP) — как правило не менее 2%, то есть 20 мм на метр; на коротких участках (короче метра) иногда закладывают больше, чтобы труба гарантированно осушалась сама.
На практике уклон выдерживают не рулеткой, а строительным уровнем с уклономером при монтаже кронштейнов: сначала ставят крайние точки трассы по расчетной высоте, натягивают шнур и уже по нему выставляют промежуточные опоры.
Материал и качество поверхности: почему шлифовка важнее толщины
Для обвязки ЦКТ используют нержавеющую сталь AISI 304 (отечественный аналог — 08Х18Н10) — тот же материал, что и в самом танке, чтобы избежать гальванической пары на стыках. Толщина стенки трубы DN25–DN50 для пивоварни, как правило, 1,5 мм — это типовое значение, у разных производителей труб толщина может отличаться, но обычно этого достаточно и по прочности, и по весу конструкции на кронштейнах.
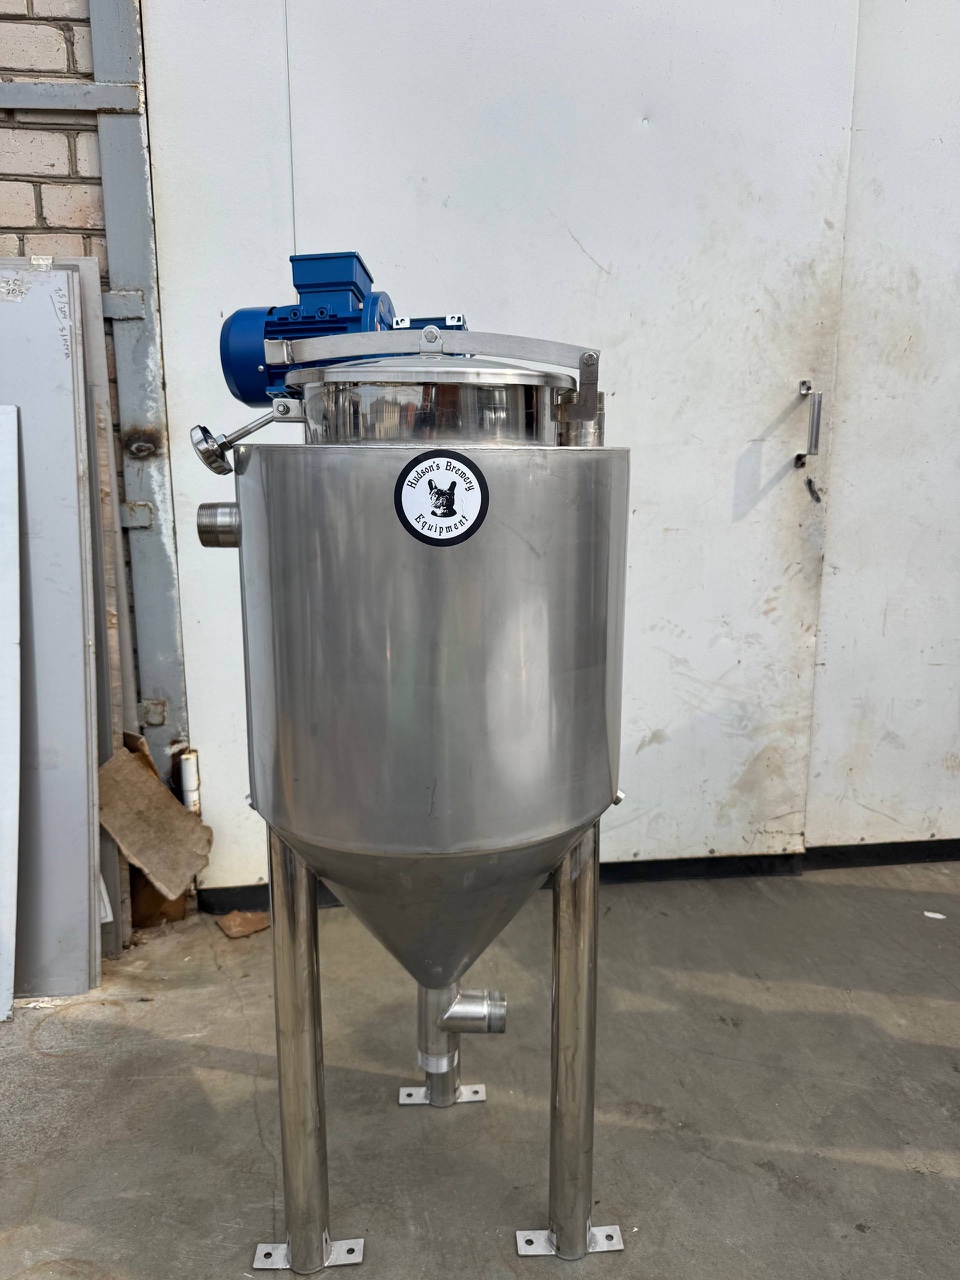 На фото: реактор с мешалкой и кламп-люком — смотреть в каталоге
Ключевой параметр, который часто упускают при выборе поставщика труб, — шероховатость внутренней поверхности. Ориентир, принятый в гигиенических рекомендациях для пищевых трубопроводов (в духе принципов 3-A/EHEDG) — Ra ≤ 0,8 мкм: это полированная или тянутая бесшовная труба, на которой не задерживается пленка продукта. Дешевая сварная труба общего назначения такую шероховатость обычно не дает, и через полгода эксплуатации внутри появляется характерный сероватый налет, который не смывается CIP-циклом.
Сварные швы на обвязке должны быть выполнены орбитальной TIG-сваркой и зачищены заподлицо с основным металлом изнутри трубы — это общепринятая практика гигиенической сварки пищевых трубопроводов: любой наплыв или углубление на шве становится точкой застоя. При выборе самого танка эти же принципы — материал, сварные швы, доступность для мойки — разбирали подробно в статье как выбрать ЦКТ, а весь модельный ряд танков с типовыми диаметрами патрубков смотрите в каталоге ЦКТ.
Типичные ошибки при монтаже обвязки
Из того, что чаще всего вижу на объектах при выезде на пивоварни:
- Резкий переход диаметра без редуктора. Стыковка DN25 напрямую к DN40 через тройник или уголок дает завихрение и локальный скачок скорости потока — там же чаще всего образуется пена при перекачке сусла. Нужен конусный переходник.
- Отсутствие уклона на «технической» перемычке. Часто забывают про уклон на коротких обвязочных участках — например, на байпасе вокруг счетчика расхода. Короткий участок в 40–50 см без уклона все равно оставляет лужу раствора.
- Насос не по оси трубопровода. Если всасывающий патрубок насоса смещен относительно оси трубы или заведен через угол 90° сразу у входа — возникает подсос воздуха и локальное падение давления, вплоть до кавитации на высоких оборотах.
- Один диаметр на весь цех. Линия подачи горячей воды на CIP, линия сусла и линия готового пива — это разные расходы и разные требования к скорости, экономить на редукторах между ними не стоит: они дешевле, чем повторная мойка из-за застойных зон.
Расчет обвязки имеет смысл делать одновременно с подбором варочного порядка и насосной группы — тогда диаметры и высоты совпадают по всей цепочке от затора до готового ЦКТ, без переходников «на живую». Модельный ряд варочных порядков с посадочными размерами под стандартную обвязку — в каталоге варочного оборудования.
Чек-лист перед монтажом обвязки ЦКТ
Прежде чем заказывать трубы и фитинги, зафиксируйте пять параметров: расход насоса в м³/ч на каждом участке, ориентировочную целевую скорость потока (не более 1–1,5 м/с для продукта, около 1,5–2,5 м/с для CIP), диаметр по этому расходу, уклон в процентах для каждого сливного участка и материал с шероховатостью поверхности не хуже Ra 0,8 мкм (типовой гигиенический ориентир, не единственный вариант). Если участок трассы длиннее 3–4 метров или содержит больше двух поворотов — посчитайте потери напора отдельно, иначе насос может не дотягивать паспортную производительность именно на дальнем ЦКТ линии.