Как выбрать CIP-станцию по объему: 80, 180, 500 или 1000 литров
Разбираем, как правильно подобрать объем CIP-станции под реальный контур мойки, а не под объем самого большого танка — с ориентирами по каждому типоразмеру.
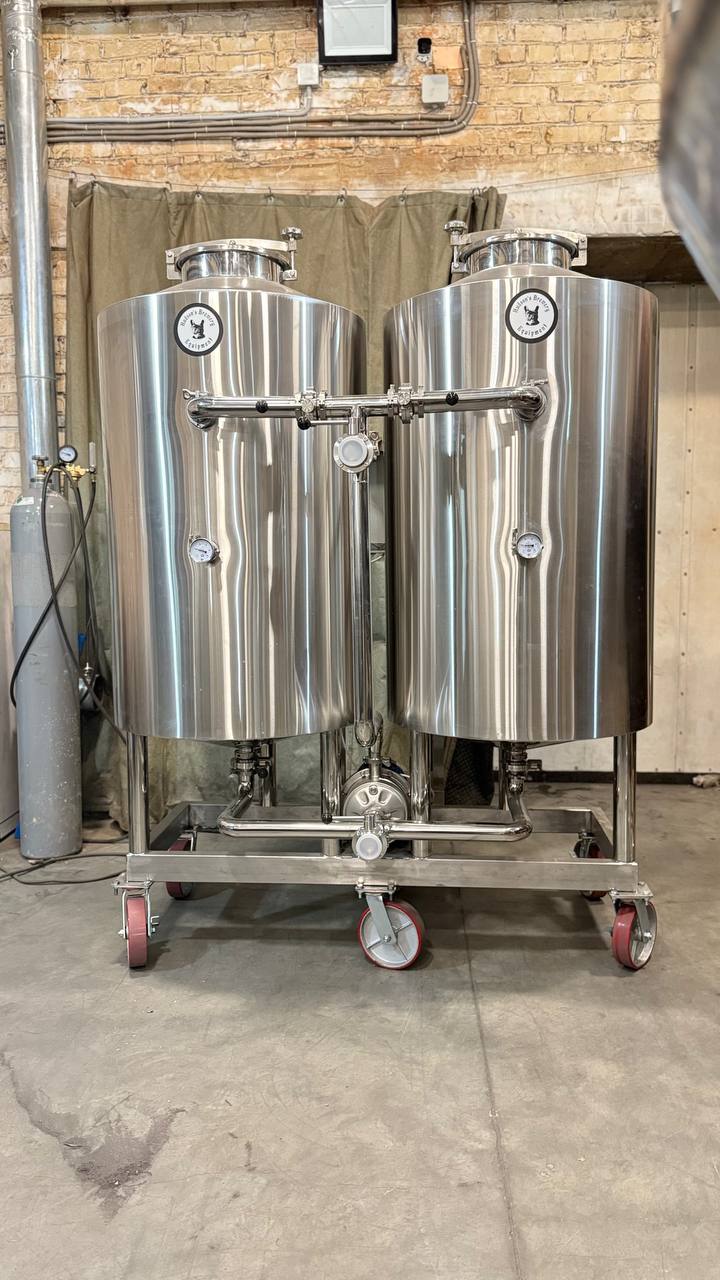
Когда на производстве появляется вторая-третья емкость, вопрос “чем мыть” перестает решаться ведром и щеткой. CIP мойка купить — запрос, с которым технолог приходит обычно уже после того, как ручная мойка сорвала смену или дала повод для замечания от проверяющего. Разбираемся, как система мойки емкостей нержавейка подбирается под реальный объем производства — от компактной станции на 80 литров до промышленной установки на 1000 литров.
Зачем вообще считать объем CIP-станции, а не брать “с запасом”
CIP (Clean-in-Place, мойка на месте без разборки) станция — это бак или система баков с насосом, который прогоняет моющий раствор по замкнутому контуру через трубопроводы, форсунки и саму емкость. Смысл в циркуляции: раствор не сливается после одного прохода, а крутится по контуру заданное время, потом либо уходит в канализацию, либо (для щелочи и кислоты) сохраняется в баке до следующей мойки.
Главная ошибка при выборе — считать объем станции по объему самой большой емкости на площадке. На деле важен не объем танка, а объем контура: сколько раствора нужно, чтобы одновременно заполнить трубопроводы, форсунку и создать нужный расход на входе в емкость. Обвязка (трубы, краны, насос) добавляет к номинальному объему бака дополнительный запас — ориентировочно объем заполнения трубы считается как πD²/4×L, и для типовых диаметров DN40-50 при длине магистрали 10-20 м это может составлять от 15 до 40 литров и больше, если контур длиннее. Большая часть раствора в баке CIP-станции просто циркулирует, а не расходуется безвозвратно, но эту добавку нужно считать под конкретный контур, а не по усредненной цифре.
Занижение объема станции оборачивается тем, что насос начинает “хватать воздух” — раствор не успевает возвращаться в бак быстрее, чем расходуется на прогон через контур, падает давление на форсунке, и мойка идет с непромытыми зонами. Завышение — переплата за нержавеющий бак и лишнее место в цехе. Ниже — по каждому типовому объему отдельно, как практический ориентир, а не как расчетную норму.
CIP-станция 80 литров: для одной-двух емкостей до 500 л
Станция на 80 литров обычно закрывает малое производство: одну варочную емкость или бродильную ЦКТ в пределах нескольких сотен литров, реже — пару небольших танков, которые моются по очереди, а не параллельно. Обычно это одноконтурная схема (один бак, раствор используют для щелочной или кислотной мойки поочередно, с промежуточной промывкой водой). Точная верхняя граница объема емкостей зависит от длины обвязки и интенсивности использования — приведенные литры это практический ориентир, а не жесткий норматив.
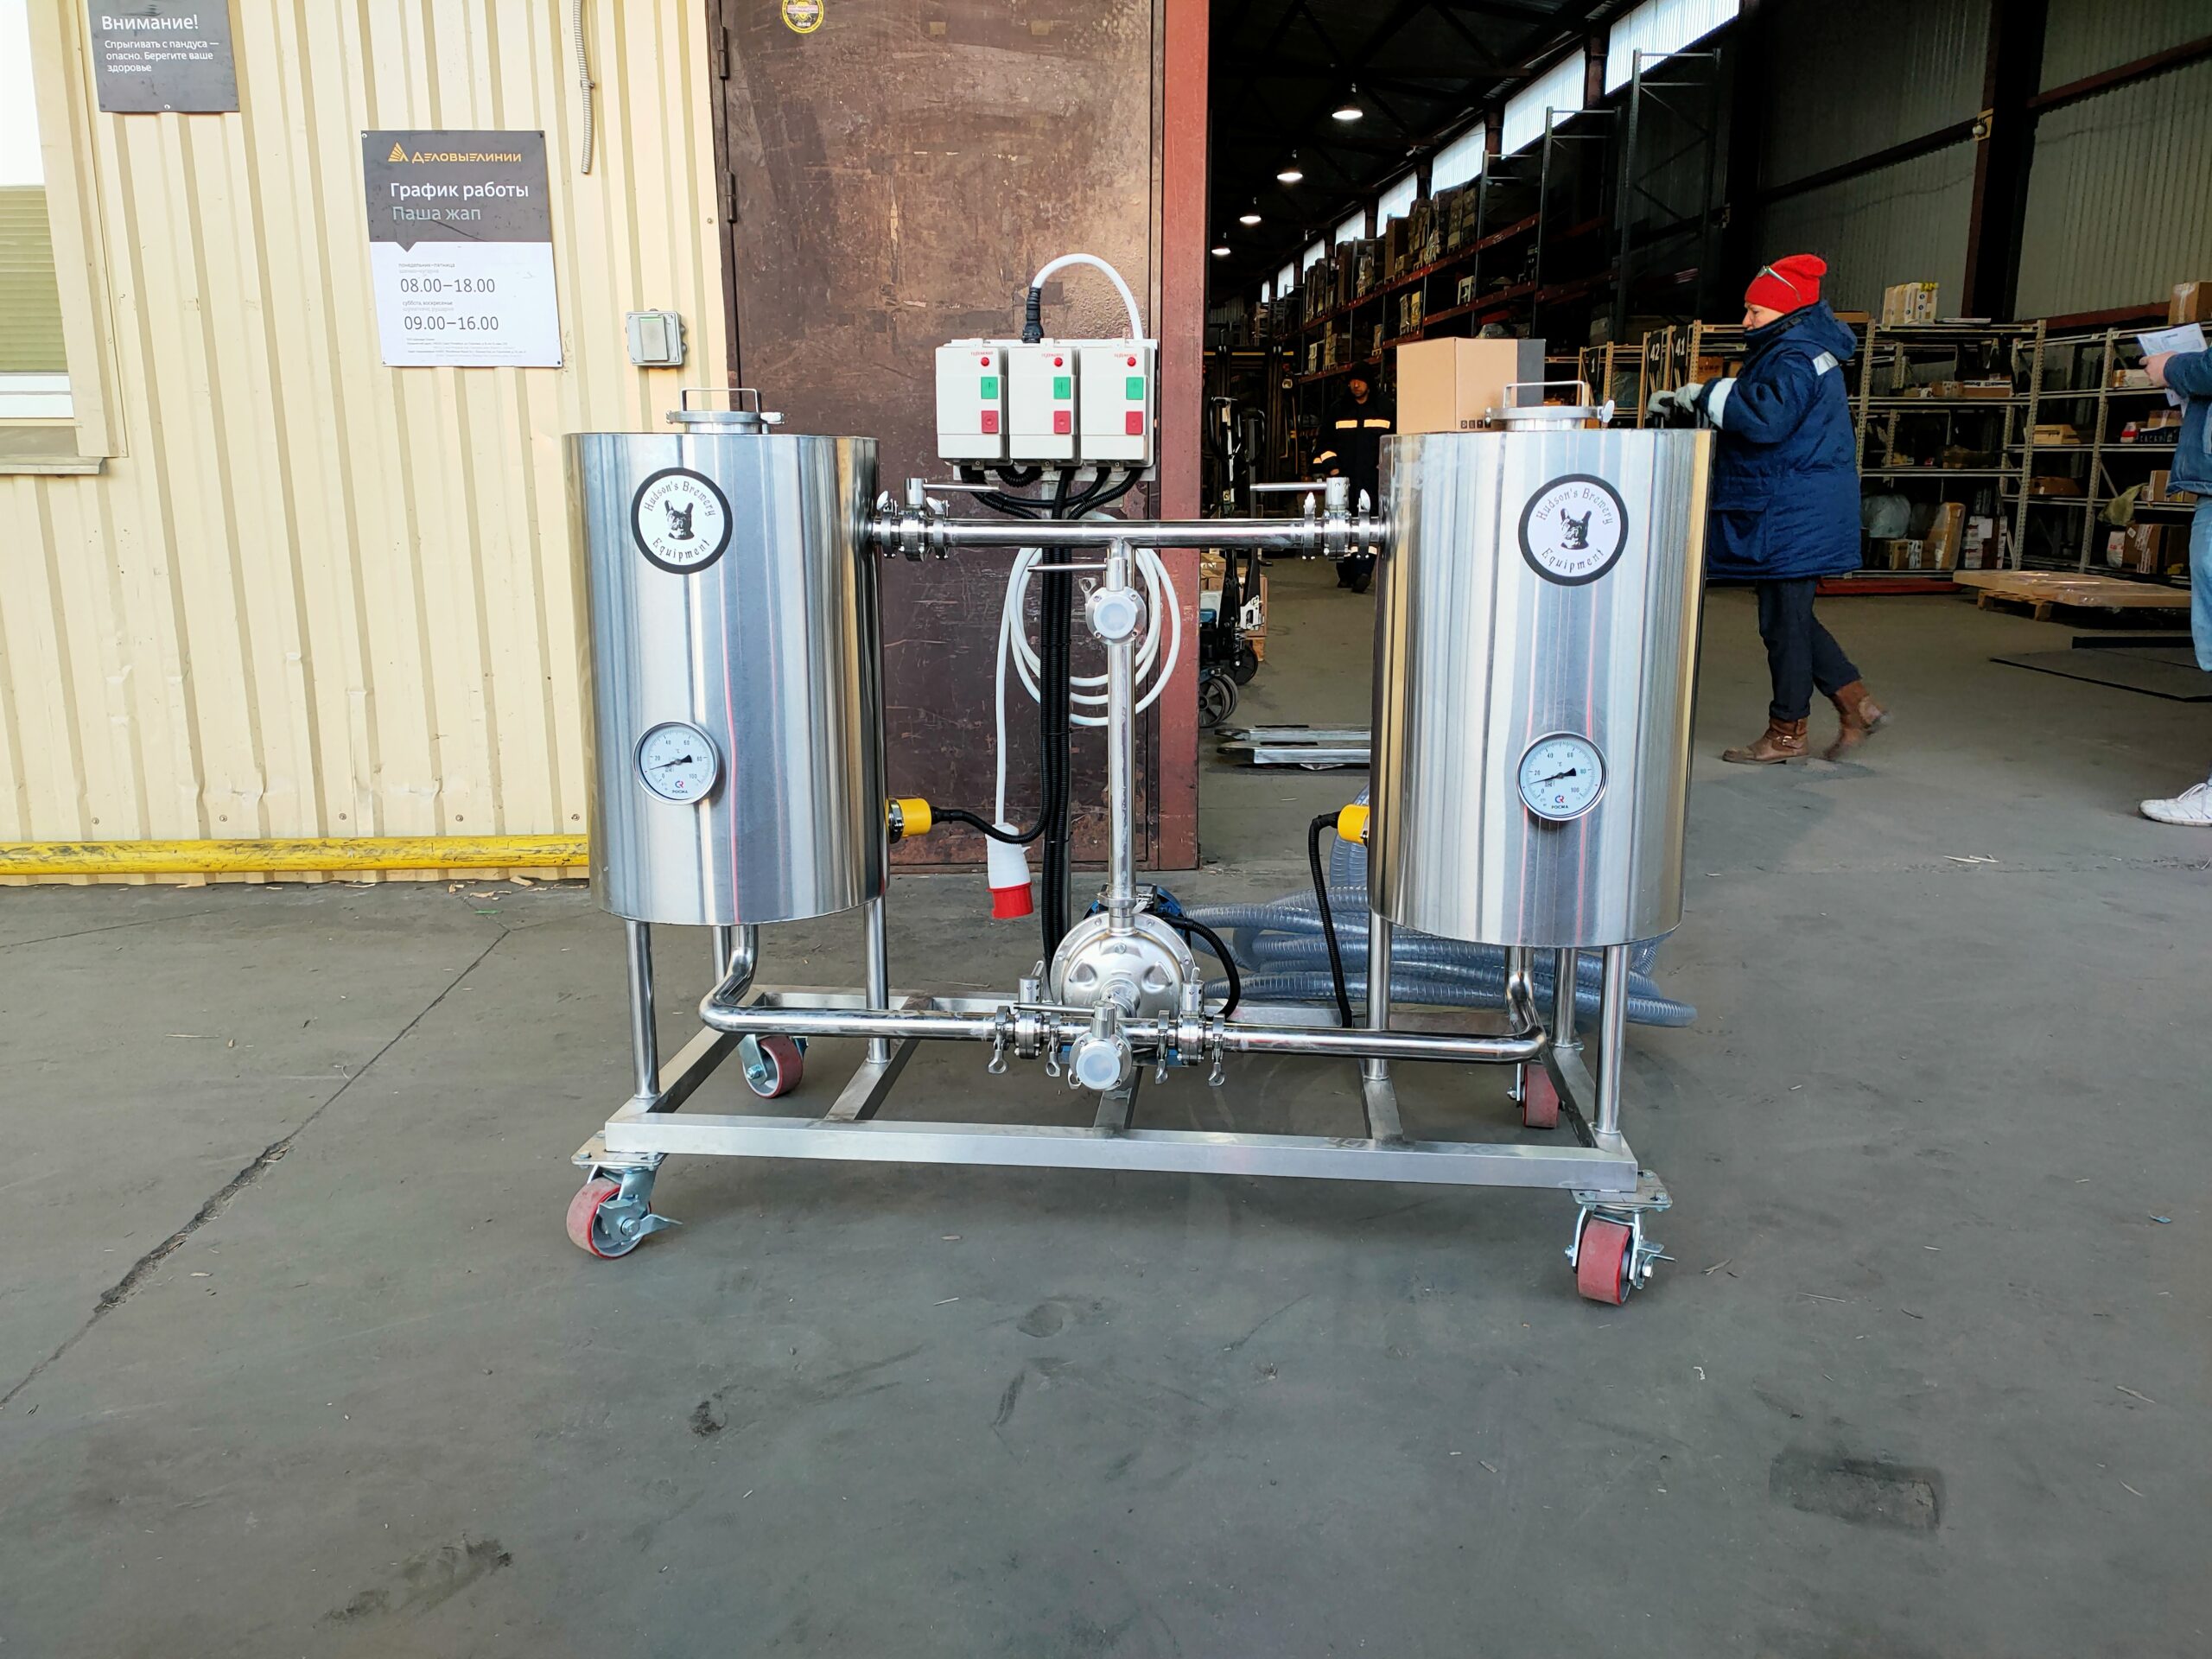 На фото: CIP-станция на 80 литров — смотреть в каталоге
На этом объеме систему мойки емкостей нержавейка чаще всего заказывают начинающие пивовары и небольшие цеха пищевого профиля — сыроварни, цеха полуфабрикатов. Подробнее о специфике для пивоварения — в материале про CIP-мойку для пивоварни.
Плюс станции 80 л — компактность и цена ниже, чем у двух- и трехбаковых систем. Минус — при росте до трех и более емкостей одноконтурная схема начинает съедать время смены: пока моется один танк, остальные ждут своей очереди на тот же бак.
CIP-станция 180 литров: группа емкостей до 1500-2000 л суммарно
Станция 180 литров — рабочая лошадка для среднего цеха: ориентировочно 3-5 бродильных или ЦКТ-емкостей объемом 300-500 литров каждая, варочный порядок на 300-500 л плюс пара форфасов. Здесь уже имеет смысл двухбаковая схема — отдельно щелочь, отдельно кислота, с раздельным хранением между циклами, чтобы не готовить раствор заново перед каждой мойкой. Конкретный суммарный объем группы емкостей, который потянет станция, зависит от длины обвязки и от того, моются ли емкости параллельно или строго по очереди.
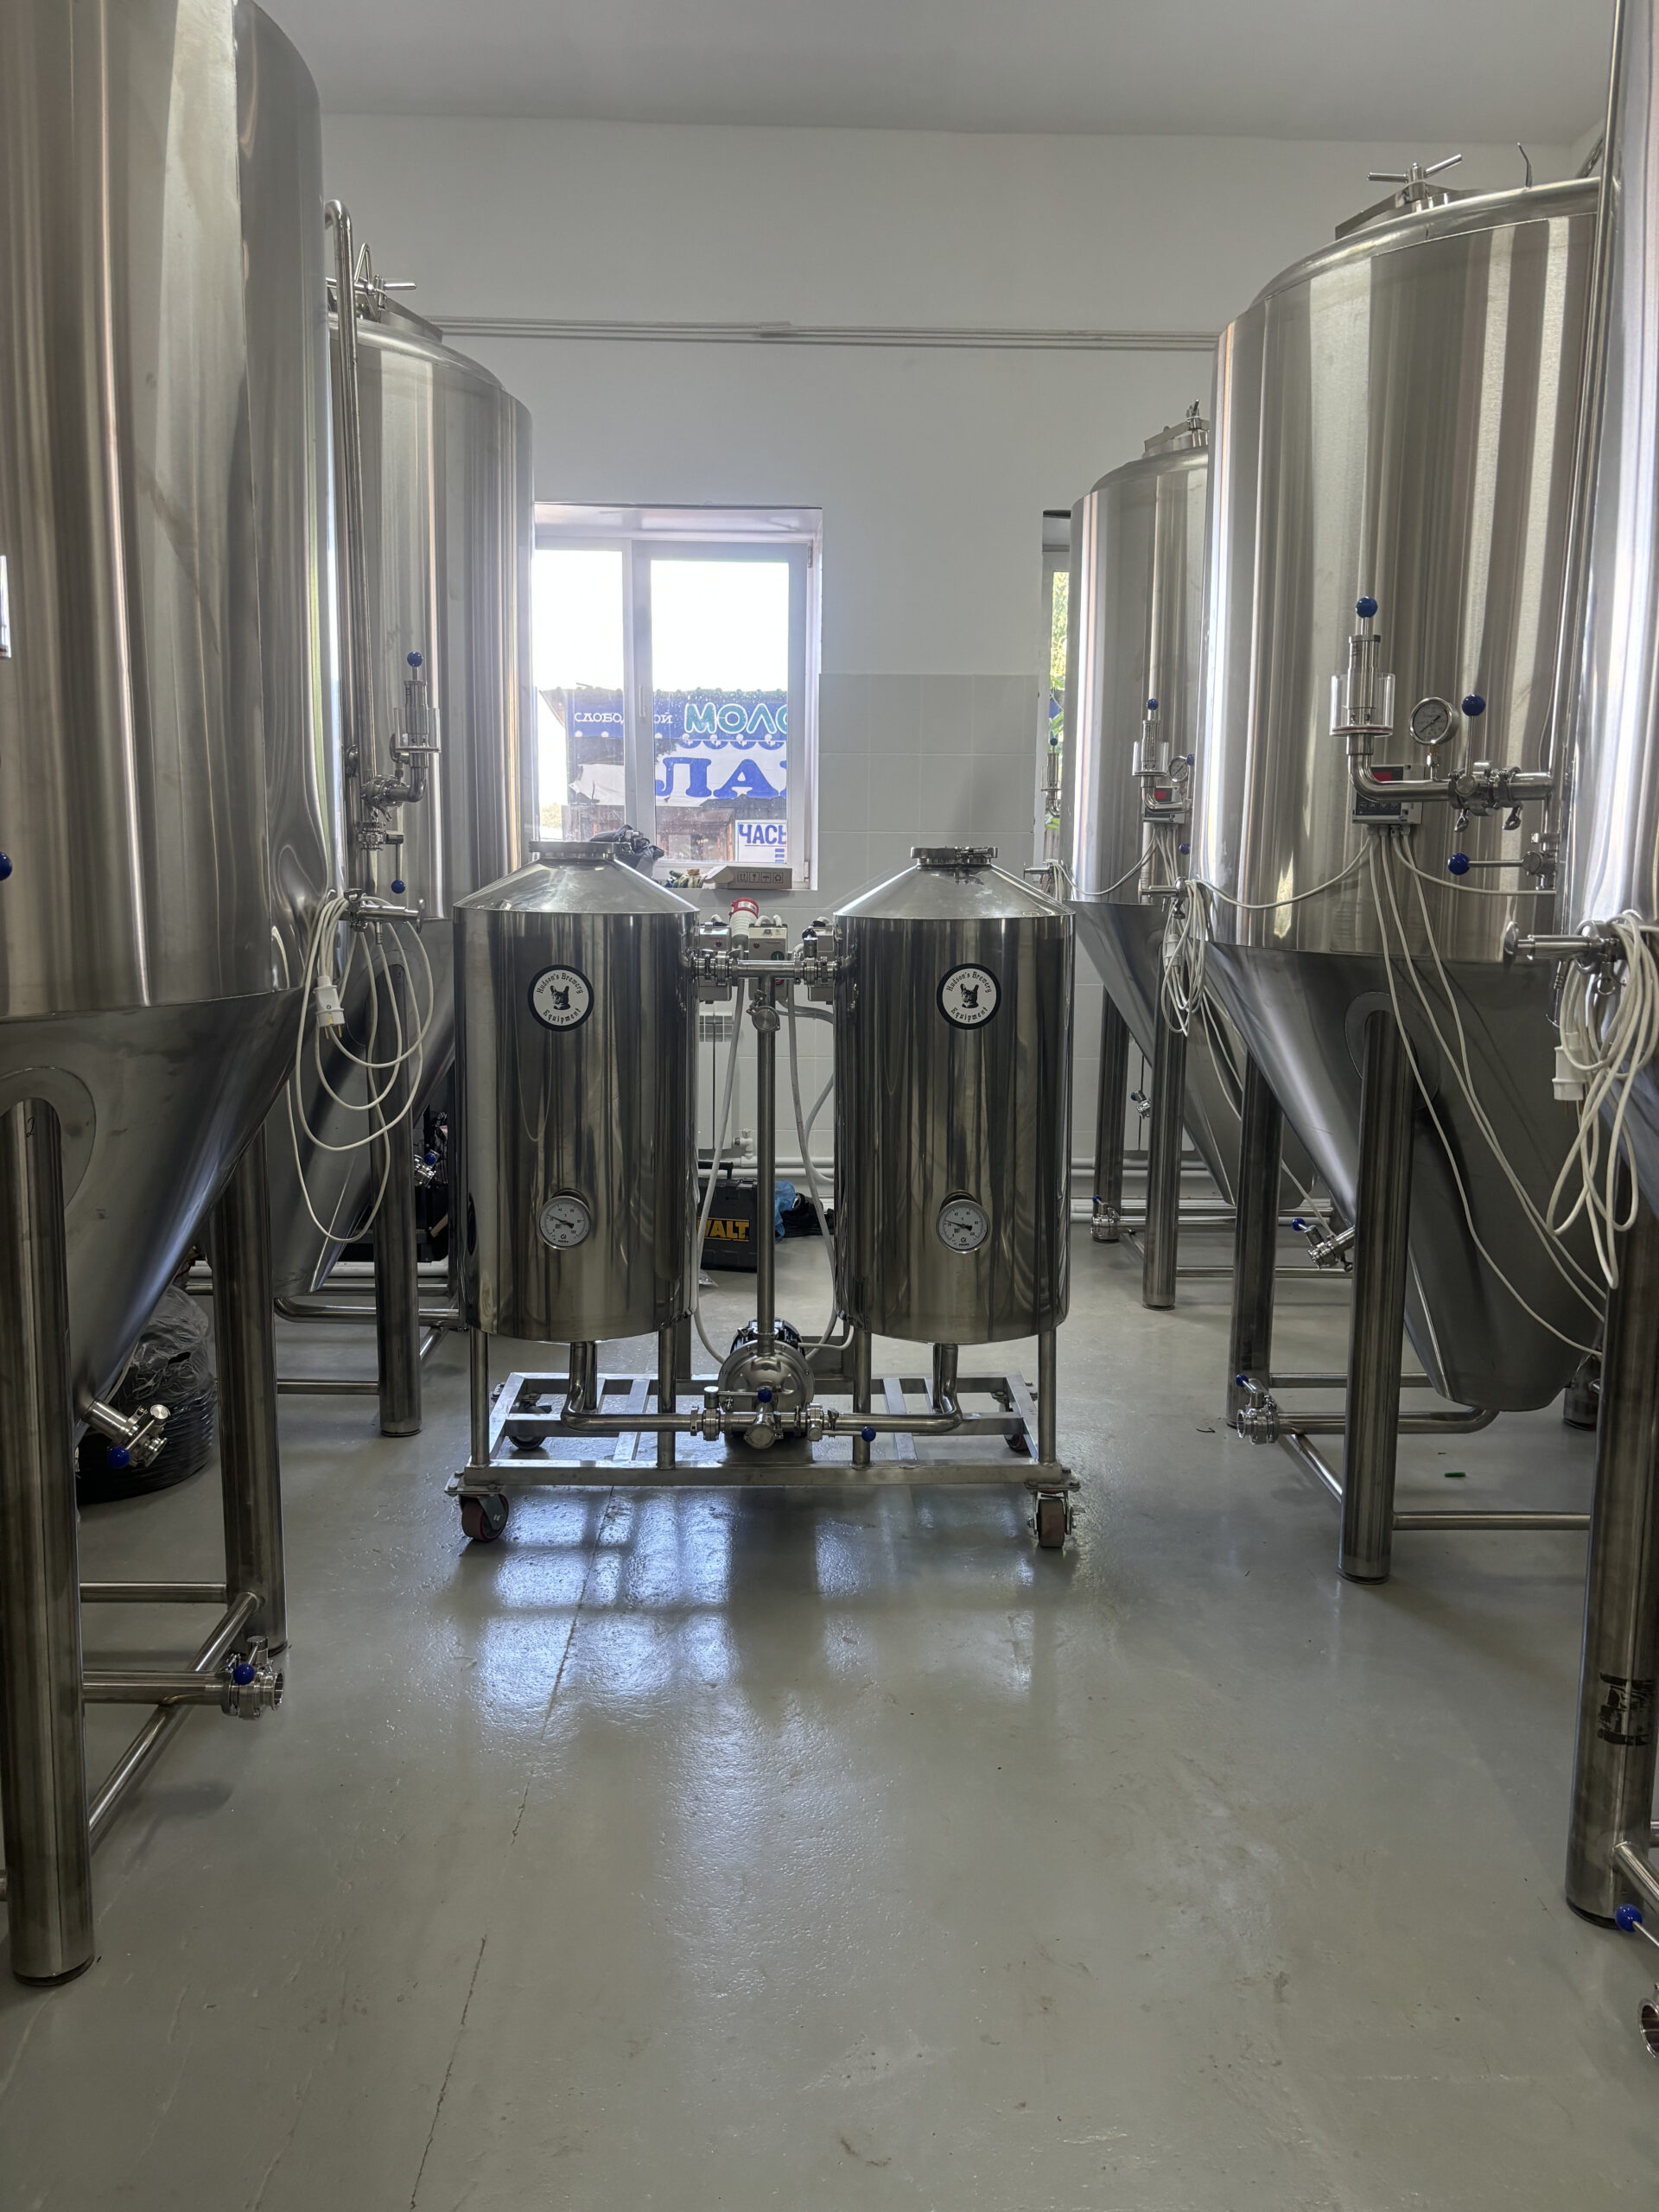 На фото: CIP-станция на 180 литров — смотреть в каталоге
На этом объеме важно смотреть не только на литраж бака, но и на длину трубопроводной обвязки: если станция стоит в одном углу цеха, а моют емкости в другом, часть объема раствора “съедается” на заполнение длинных магистралей, и реальный рабочий запас в баке уменьшается. Технолог, переходящий с ручной мойки, на этом объеме обычно впервые считает контур целиком, а не только танк.
CIP-станция 500 литров: параллельная мойка нескольких крупных танков
Станция на 500 литров нужна там, где производство переросло формат “один цех — одна очередь на мойку”. Это линии с несколькими танками ориентировочно по 1000-2000 литров, где часть емкостей моется параллельно или мойка идет практически без пауз между сменами продукта.
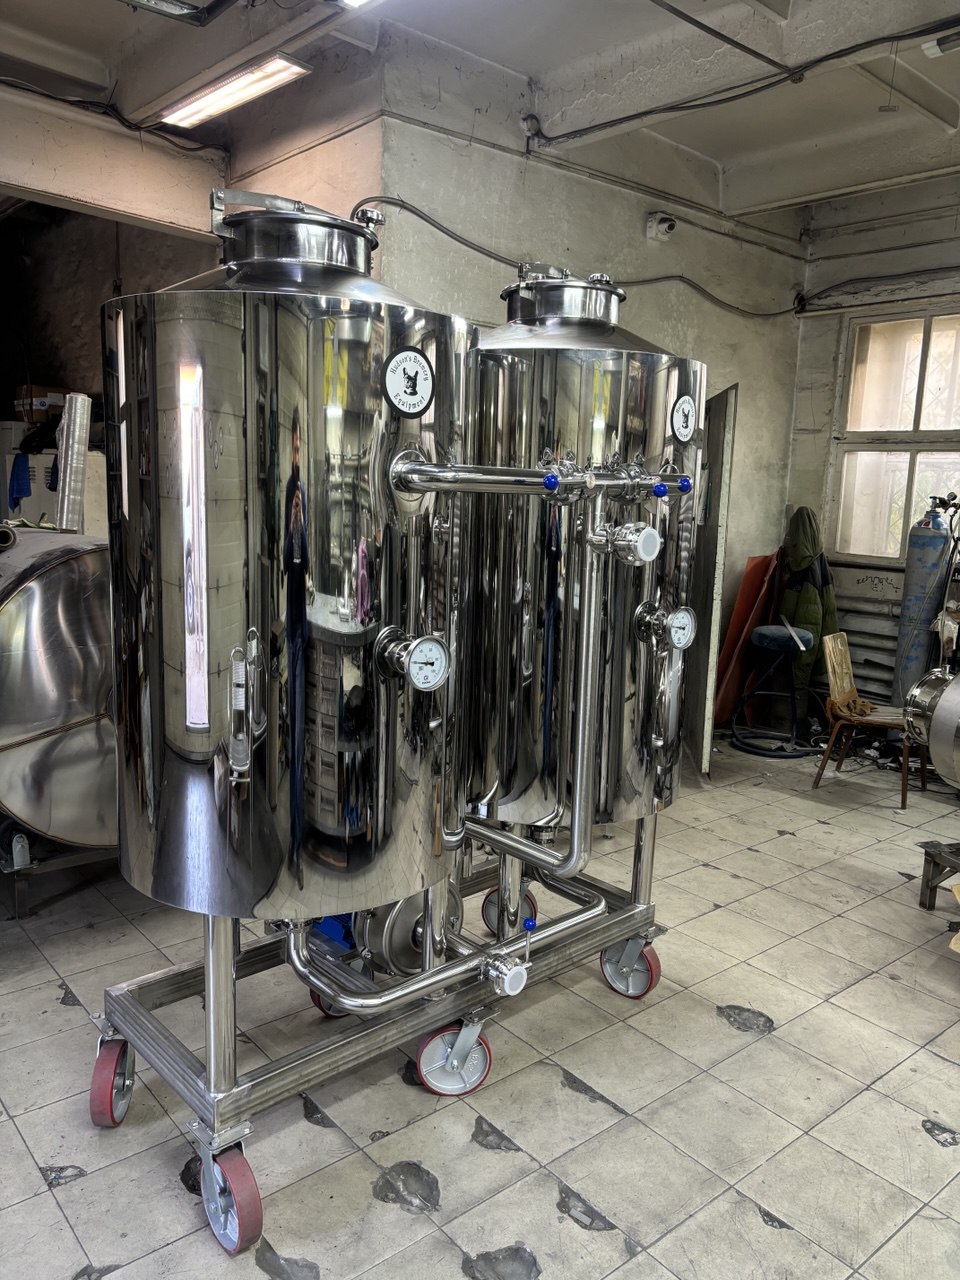 На фото: CIP-станция на 500 литров — смотреть в каталоге
Здесь уже оправдан отдельный насос увеличенной производительности — ориентировочно 3-5 куб.м/ч при напоре 25-35 метров (типовые паспортные величины насоса такого класса), чтобы обеспечить турбулентный поток в трубе диаметром порядка 40-50 мм. Для эффективного механического смыва пленки загрязнений скорость потока обычно должна быть не ниже ~1.5-2 м/с — точное значение зависит от диаметра трубы и вязкости раствора (число Рейнольдса), поэтому диаметр и расход стоит подбирать расчетом под конкретный контур, а не брать как универсальную норму. На этом объеме подогрев раствора уже не опция, а необходимость: щелочной цикл при 60-75°C и кислотный при 40-50°C дают предсказуемое время мойки, а не растянутый на час процесс на холодном растворе.
CIP-станция 1000 литров: цех с несколькими параллельными контурами
Тысячелитровая станция — это уже не про одну линию, а про цех целиком: несколько независимых контуров мойки, которые могут работать одновременно на разные группы емкостей, суммарный объем обвязки — от нескольких тысяч литров и выше в зависимости от конфигурации цеха. Такую станцию обычно комплектуют несколькими баками (щелочь, кислота, финальная промывка) и автоматикой, которая переключает контуры без ручного вмешательства оператора.
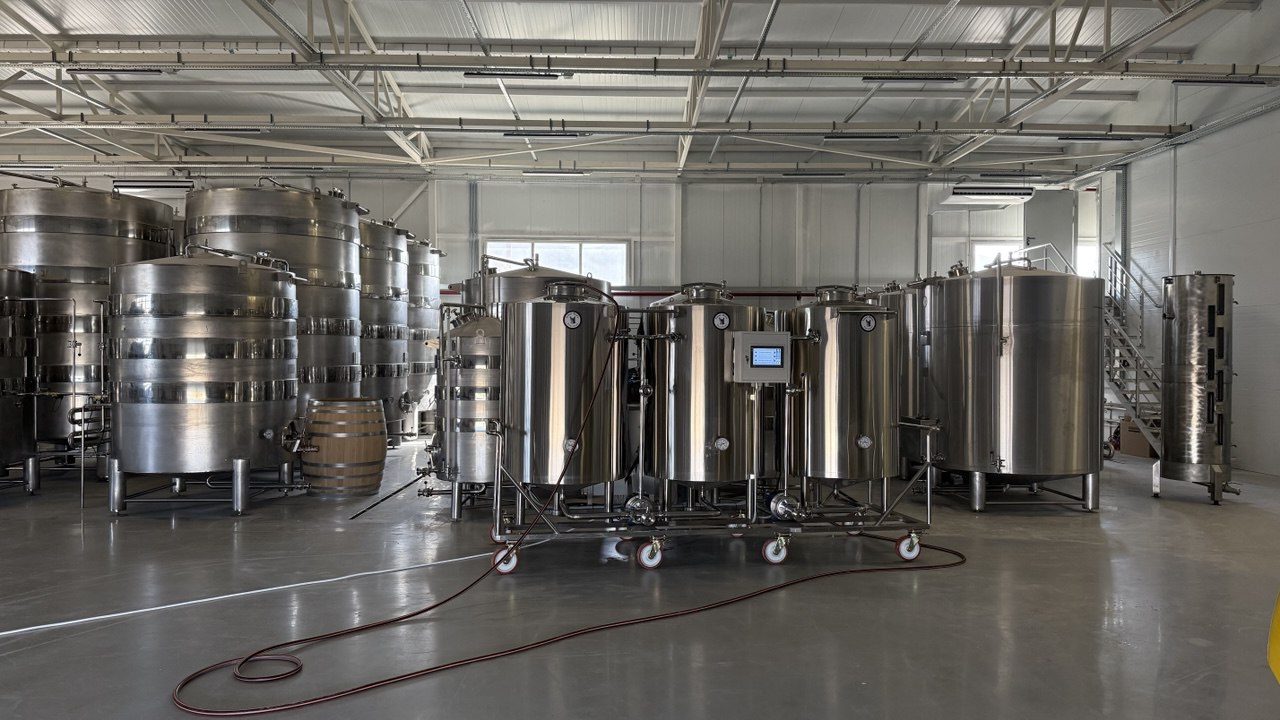 На фото: CIP-станция на 1000 литров — смотреть в каталоге
На этом уровне объема экономика мойки уже влияет на производственный план: от скорости и надежности CIP-цикла зависит, сколько варок или партий цех успевает сделать за смену. Здесь стоит закладывать запас по производительности насоса заранее, а не рассчитывать станцию впритык под текущий парк емкостей — расширение производства обычно догоняет мощность мойки быстрее, чем ожидается.
Из чего делают CIP-станцию и почему это важно
Бак и трубопроводы CIP-станции контактируют с концентрированной щелочью и кислотой на повышенной температуре, поэтому вопрос материала — не формальность. Стандарт для пищевого оборудования — нержавеющая сталь AISI 304, для особо агрессивных сред или частой работы с кислотными растворами повышенной концентрации иногда закладывают AISI 316 с добавкой молибдена, устойчивую к питтинговой коррозии.
Не менее важна геометрия самого бака и внутренняя полировка — если поверхность оставляет микронеровности, в них задерживаются остатки раствора и загрязнений, и со временем это становится источником повторного обсеменения. Подробнее о том, как ухаживать за нержавеющей поверхностью после мойки и не терять полировку от агрессивных моющих составов — в материале про уход за нержавейкой.
Что в итоге считать перед покупкой
Перед тем как искать станцию CIP мойки, стоит выписать три цифры: суммарный объем емкостей, которые будут мыться в один день, объем самого длинного контура обвязки (включая трубы до самой дальней емкости) и желаемое время цикла. Станция CIP для пивоварни на 5 небольших ЦКТ и станция для цеха с двумя танками по 2000 литров — это разные по логике задачи, даже если суммарный литраж производства похож.
Если сомневаетесь, к какому типоразмеру ближе ваш случай — присылайте план цеха и параметры емкостей, разберем контур и подберем станцию под фактический расход, а не под приблизительную оценку “на глаз”.